
一种银锡焊料珠的制备方法
本发明属于贵金属基钎焊材料制备,具体涉及一种银锡焊料珠的制备方法。
背景技术:
1、银锡合金又称银焊料合金,其作为低温钎料,适用于钎焊温度受限制的铜合金零件以及电子、珠宝制造等的焊接工艺。
2、焊球,也称为焊料球或焊料凸块,是一种球形焊料颗粒,主要用于连接pcb和芯片封装。球形焊料与丝状、片状焊料相比,具有填缝均匀、定量精准、自动化装配兼容性强、焊接过程中热量传递稳定等优势,能够有效提升钎焊接头的一致性和可靠性,因此,其在微连接、高精度连接等需求方向广泛应用。影响球形焊料使用性能的关键因素包括球形度、粒径公差、焊球成分均匀性以及表面清洁度等。
3、然而,银锡合金中,锡具有较强挥发性,其在温度≥230℃时极易产生挥发,并且银锡合金中容易生成硬质金属间化合物(如ζ-ag5sn和ε-ag3sn),这种硬质金属间化合物在银锡合金作为防护涂层使用时,可以强化涂层硬度,提高涂层耐磨性,但是,对于银锡焊料珠而言,颗粒内部存在金属间化物,会导致颗粒内部存在大量显微应力集中,在后续冷却等过程中,极易产生内部微裂纹;同时,sn极易被氧化生成sno2粘稠氧化膜。由于传统制备方法,如雾化法、拉丝切断滚圆法、熔融滴落成球法、离心成球法等本身限制以及银锡合金特点等因素,导致传统焊料珠制备方法在制备银锡合金焊料球时,容易对银锡合金焊料球的球形度、成分均匀性、粒径公差、表面清洁度等产生负面影响。
4、例如,对于雾化法,首先其需配备高温熔炼炉、高压雾化系统等设备,设备投资较大;其次,雾化过程中,熔体受高压作用喷出,容易产生变形,导致焊料珠形貌尺寸可控性差;同时,雾化法需要将熔体陆续雾化喷出,其熔体需要较长时间保温,一方面,更容易析出粗大晶枝的金属间化合物,颗粒内部应力集中情况加剧,另一方面,sn挥发加剧,导致球形焊料的成分与设计成分出现较多偏离,成分不均匀性加剧;最后,如果在真空环境中进行制备,会进一步加剧sn挥发,如果在惰性气体条件下制备,则会改变环境气体密度,从而导致环境气体对雾化颗粒的摩擦力等作用力改变,进一步增加雾化法制备球形焊料的形貌尺寸控制难度。对于拉丝切断滚圆法,其不但工艺流程繁琐,生产周期长,材料损耗率高,并且银锡合金中本就容易生成金属间化合物,金属间化合物室温塑性较差,在合金中呈网状分布,冷拉拔过程中非常容易产生纵向裂纹并发生断裂,即使进行热拉拔,金属间化合物也非常容易在热变形中沿晶界碎裂,导致丝材内部产生大量孔洞,不利于后续滚圆处理;并且,产生较多金属间化合物的情况下,对丝材剪切时,脆性金属间化合物会导致断面产生较多毛刺,滚圆过程中,毛刺处形成应力集中,成为钎焊时裂纹的萌生源。对于熔融滴落成球法,也需要陆续将熔体滴出,需要长时间对熔体进行保温,sn挥发加剧,影响焊料成分精度,同时液滴下落以及进入冷却介质的过程易受空气阻力、温度场不均匀以及液滴撞击冷却介质等因素影响,导致焊料球形度较差,粒径可控性较差;并且银锡熔体的表面张力随温度升高而下降,在高温环境中,银锡合金熔体的表面张力下降,滴管口液滴会由于表面张力不足无法规则脱落,形成拖尾液滴,进一步增加了焊料珠形貌控制难度;最后,挥发的锡蒸气在滴管口的低温区冷凝后形成凝固物,会导致滴管口尺寸变化,最终导致焊珠粒径均匀性差。对于离心成球法,其存在设备复杂,生产效率较低,需要精确控制离心力和表面张力从而控制焊珠形貌,控制难度大等问题;并且离心过程也是陆续将熔体甩出,需要对熔体进行较长时间保温,甩出的液滴内部因金属间化合物枝晶搭接堵塞补缩通道,最终颗粒表面易形成缩瘪凹陷,同时,离心成球法对熔体粘度要求较高,而银锡熔体粘度随sn含量变化而变化,导致离心成球法对不同银锡熔体的适应性较差;最后,甩出的液滴表面在高速飞行过程中受到冷气流作用,产生不规则波纹状冷隔纹,在钎焊时阻碍熔体铺展。
5、因此,有必要提供一种银锡合金焊料珠的制备方法,提高制备过程焊料珠形貌可控性,有效减少锡挥发,同时降低金属粗大晶粒的金属间化合物生成量,提高焊料珠的生产效率。
技术实现思路
1、为了克服背景技术中的问题,本发明通过焦耳效应对银锡合金粉末进行加热熔融,使合金熔体在其表面张力的作用下,极短时间内原位自主收缩成球,从而大幅降低焊料珠制备需求时间,进而大幅降低锡挥发以及粗大晶粒金属间化合物产生概率,并且无需外力作用,对于焊料珠的形貌尺寸可控性强,无需对熔体进行陆续成型操作,可以一次性实现较大量不同粒径规格的焊料珠制备。
2、为了实现上述目的,本发明通过如下技术方案实现:
3、本发明提出了一种银锡合金焊料珠的制备方法,所述制备方法包括以下步骤:
4、(1)将银锡合金粉末进行分份,将完成分份后的银锡合金粉末装入内壁光滑的石墨反应容器中,石墨反应容器中的每一份银锡合金粉末之间隔开放置,相互不接触。
5、(2)在真空环境中,对石墨反应容器通电,利用焦耳热效应对银锡合金粉末进行加热,使银锡合金粉末完全熔融,并在表面张力作用下自聚成球,得到银锡焊料珠坯。
6、虽然真空环境会促进锡挥发,然而,本发明中,银锡焊料珠制备过程可以在极短时间内完成,由此,本发明中,真空环境几乎不会导致锡挥发加剧。
7、(3)在真空环境中,对所述步骤(2)中得到的银锡焊料珠坯进行冷却,得到银锡焊料珠。
8、作为优选,所述步骤(1)中,银锡合金粉末通过在惰性气体保护条件下,将银粉与锡粉进行混合球磨制得。
9、选用纯度为99.9%~99.99%的银粉、锡粉进行混合球磨。
10、为了进一步提高银粉、锡粉原料的质量,在混合球磨之前对银粉、锡粉进行预处理,具体为在105~115℃条件下干燥2.5~3.5h,去除原料表面吸附水分和微量杂质。
11、所述惰性气体为氩气或氮气,气体纯度不小于99.99%,球磨过程中,罐内气体压力保持在0.15~0.25mpa,防止粉末氧化。
12、作为优选,所述银粉与锡粉按照质量比为银粉:锡粉=1:1~1:6进行混合球磨。。
13、作为优选,所述混合球磨的球料比1.5:1~2.5:1,球磨转速为800~1800r/min,球磨时间为1~2.5h。
14、作为优选,所述银粉平均粒径为5~40μm,所述锡粉平均粒径为3~25μm,所述银粉、锡粉的松装密度均为1.5~2.3g/cm3。
15、作为优选,所述步骤(1)中,每一份银锡合金粉末的质量为0.2~4g,银锡合金粉末平均粒径为30~80μm。
16、作为优选,所述步骤(1)中,石墨反应容器的内壁表面粗糙度ra≤0.8μm。
17、作为优选,所述步骤(2)中,真空环境的真空度为5×10⁻³pa~5×10⁻⁵pa。
18、作为优选,所述步骤(2)中,加热温度为900~1500℃,保温时间为8~50s。
19、作为优选,所述步骤(3)中,冷却速率为30~90℃/min。
20、制备得到银锡焊料珠后,根据销售或使用需求,对银锡焊料珠进行多级筛分,去除少量粉末状杂质以及不合格异形焊料珠后,即可得到不同粒径规格的银锡焊料珠成品。
21、本发明的有益效果:
22、1. 本发明通过利用焦耳热效应超快速升温(50~100℃/s)将银锡合金粉末加热至熔融状态,并协同熔融状态合金物质在表面张力作用下迅速自聚成球(仅需5~60s),大幅降低了银锡合金焊料珠制备时间,从而显著降低甚至避免元素挥发以及产生粗大晶粒金属间化合物,进而保证制备获得球形度、粒径尺寸、表面质量、成分均匀性均较为优异的银锡焊料珠。
23、2. 本发明制备得到的银锡焊料珠球形度≥95%,表面氧化膜厚度不超过50nm,成分偏析程度不超过2%,孔隙率不超过0.3%,维氏硬度为80~150hv,力学性能优良、导电导热性能较好、耐腐蚀能力较强,钎焊后接头强度高、密封性较好、使用寿命长。
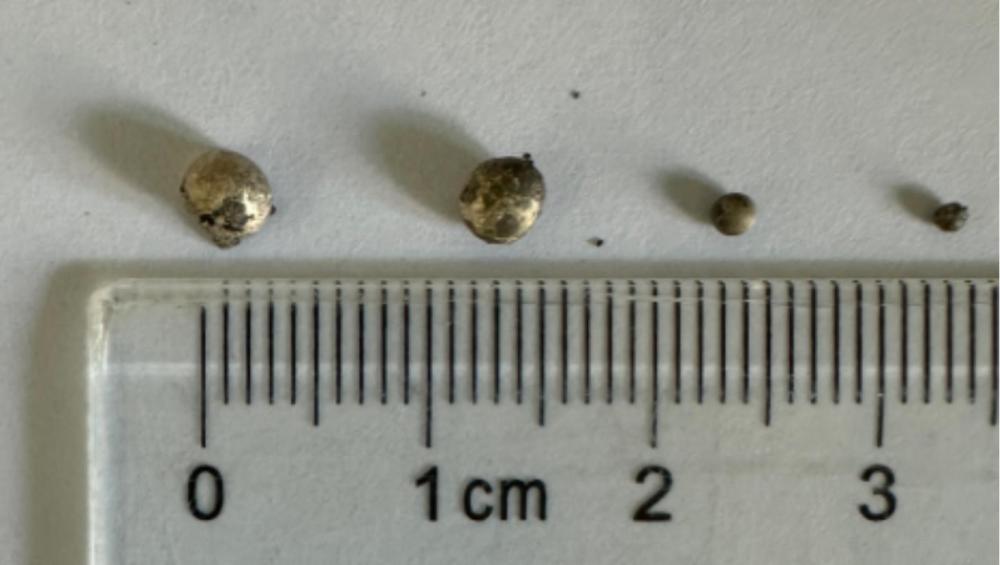
24、3. 本发明整体制备过程2min之内即可完成,并且由于焊料珠粒径与每份银锡合金粉末的质量相关,因此,可以一次性批量生产不同粒径规格的银锡焊料珠(0.5~4mm),相对于传统工艺,生产周期大幅缩短,能耗大幅降低,与传统工艺相比,生产效率提升3~5倍,整体能耗降低40%以上。
25、4. 本发明可以实现原位自聚成球,制备过程中,熔融状态物质不受任何外力作用,也无需进行任何位移,焊料球的形貌尺寸可控性强,成品一致性较好,同粒径规格的银锡焊料珠粒径公差可以稳定控制在±0.05mm以内,同时满足精密微连接、常规电子焊接、大尺寸构件钎焊等多场景焊料珠需求。
26、5. 本发明银锡合金配比可以在较宽范围内调节,制备得到的银锡焊料珠适用范围较广。
27、6. 本发明制备方法流程简洁、操作简单、无需复杂高压精密设备等昂贵设备,工艺可控性强,适宜工业化推广应用。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com