
一种基于动态冷却的钣金激光切割防变形装置的制作方法
本技术涉及钣金加工,具体涉及一种激光切割过程中通过动态冷却控制热变形的装置,适用于薄板金属材料(如不锈钢、铝合金)的高精度切割。
背景技术:
1、随着现代制造业对精密钣金件加工精度的要求日益严苛,超薄金属板材(如1mm厚304不锈钢)的激光切割工艺面临严峻挑战。此类材料在新能源电池壳体、精密仪器结构件等高端领域应用广泛,但其热敏感性导致切割过程中极易因热累积产生翘曲变形,严重制约了产品良率和加工效率。
2、当前行业普遍采用的工艺方案存在以下关键性缺陷:
3、1. 局部化气体冷却的局限性:传统工艺采用单点侧吹式气体冷却装置,其冷却气流仅能定向作用于切割缝后方狭窄区域。实际加工中,激光热源作用产生的横向热扩散无法被有效抑制,导致材料两侧因非对称热膨胀产生显著翘曲,工件整体变形量远超精密加工允许的公差范围。
4、2. 被动式热传导的效率瓶颈:整体水冷平台虽可通过冷却基座进行间接散热,但多层介质间的热阻效应导致冷却响应严重滞后。这种被动冷却模式难以匹配激光切割的动态热输入节奏,不仅造成冷却能耗的异常升高,更因热传导延迟导致工艺稳定性劣化。
5、3. 后处理工艺的二次损伤风险:为修正变形工件不得不采用的离线矫形工序,需通过机械外力强制恢复工件平整度。该过程不仅显著延长生产周期,更因接触式矫形产生的局部应力集中,导致工件表面完整性遭到破坏,严重时甚至引发微裂纹等次生缺陷。
6、深入分析表明,现有技术体系存在亟需解决的两大根本性技术瓶颈:其一,动态热管理能力缺失:冷却介质作用机制与激光热源运动缺乏协同性,在加工复杂几何轮廓时,固定式冷却装置无法随切割路径动态调整作用方位,导致局部区域出现温度失控现象。其二,实时温度场调控缺位:工艺系统缺乏对切割区域温度分布的实时监测与闭环控制能力,难以根据瞬态热场变化实施精准热干预,致使热影响区分布均匀性难以满足高精度加工需求。
7、上述技术缺陷的叠加效应,导致薄板激光切割工艺长期面临加工精度与效率难以兼得的困境。突破热速协同控制与动态温度场管理两大技术壁垒,已成为实现高精度薄板激光切割的必然发展方向。
技术实现思路
1、本本实用新型提供一种与激光切割头运动联动的动态冷却系统,通过以下目标解决上述问题:
2、1. 实现切割区域毫米级范围内的温度梯度控制;
3、2. 减少热影响区(haz)宽度至0.1mm以下;
4、3. 兼容现有光纤激光切割机,改造成本低于传统方案的20%。
5、本实用新型的技术方案如下:
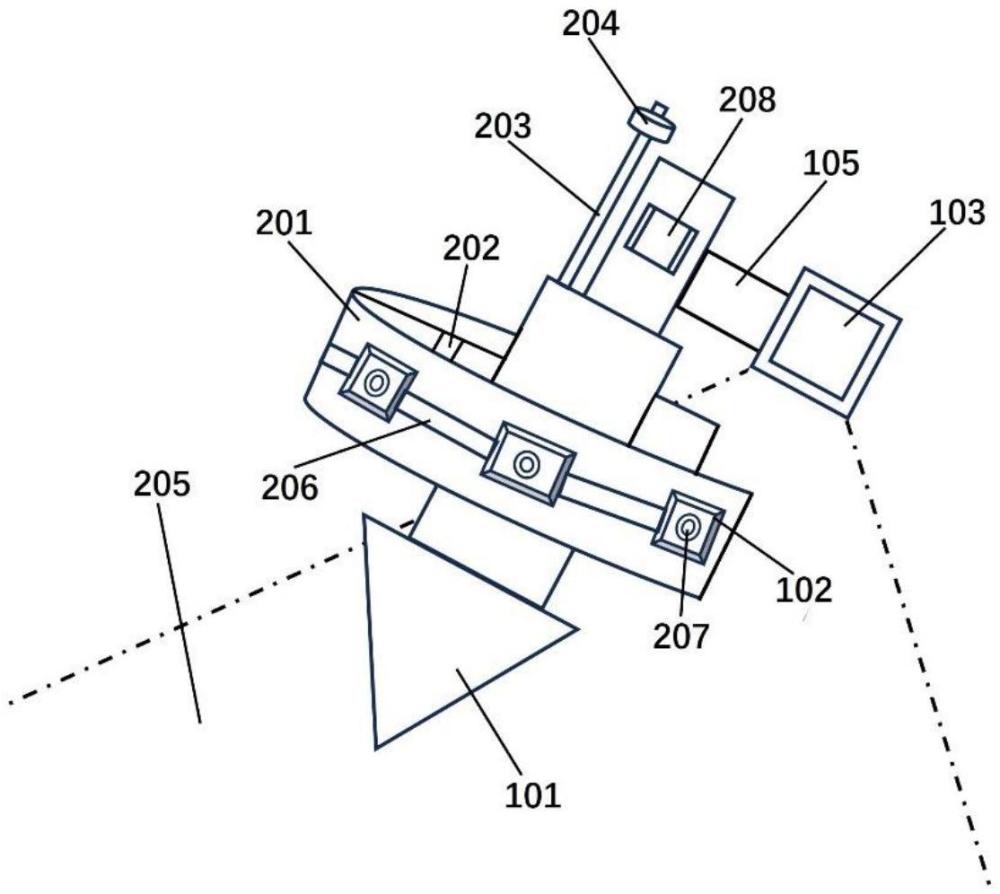
6、所述装置由以下模块构成(结合附图1-2):
7、结构设计:环形支架(201)通过快拆接口(202)固定于激光切割头(101)外围,直径适配主流切割头(φ80-120mm);周向均布于环形支架(201)的7个压电雾化喷嘴(102),各压电雾化喷嘴(102)的倾斜角为30°-45°;雾化方向指向激光焦点后方2-3mm区域;各压电雾化喷嘴(102)内嵌有压电陶瓷片(102a),驱动频率1-5mhz,雾化颗粒中值粒径d50≤10μm。
8、冷却介质:基础成分为去离子水,添加7%乙醇(提升蒸发速率)及0.3%纳米氧化铝颗粒(增强热传导);供液管路(203)集成微型过滤装置(204),过滤精度≤5μm。
9、2. 多光谱红外测温模块
10、采用非制冷微测辐射热计(103),光谱响应范围8-14μm,测温精度±2℃;安装于切割头侧方支架(105),监测区域为切割点前方3mm至后方5mm的带状区域(205),空间分辨率0.5mm;数据通过光纤传输至控制器,采样频率100hz。
11、3. 自适应控制模块
12、嵌入式控制器(104)内置温度-速度协同算法:
13、1)输入参数:实时温度场数据、切割头当前位置(来自机床编码器);
14、2)控制逻辑:当监测区域最高温度tmax超过设定阈值tset(如不锈钢tset=220℃),按vnew = v0 - kp (tmax - tset)降低切割速度,同时等比提高雾化器驱动电压;速度调节范围限定为额定值的50-100%,防止过切或停机;
15、3)人机界面:支持材料库预设(不锈钢、铝合金、钛合金对应tset参数)。
16、优选地,所述环形支架(201)采用铝合金阳极氧化处理,内部开设冷却液循环通道(206),防止自身热变形;增设气幕隔离组件(207):在喷嘴外围布置环形气帘,阻隔飞溅物污染光学元件;扩展物联网接口(208):支持远程监控冷却液余量、喷嘴堵塞预警。
17、有益效果
18、1. 加工质量提升:环形雾化冷却均匀覆盖热影响区,减少局部应力集中,使1mm不锈钢薄板切割后平面度误差≤±0.1mm/m,低于行业标准(±0.3mm/m);热影响区宽度从0.3mm缩减至0.08mm,提升疲劳强度15%。
19、2. 成本优势:冷却液消耗量仅为传统水冷平台的5%;无需后续矫形工序,综合加工效率提高25%。
20、3. 兼容性:装置结构紧凑,可直接集成于现有激光切割机,适配主流品牌激光切割机(通快、大族、马扎克),改造安装时间<2小时。
21、4. 稳定性:动态调节切割速度与冷却强度,避免过度降温导致的切割中断。
1.一种基于动态冷却的钣金激光切割防变形装置,其特征在于,包括:
2.根据权利要求1所述的装置,其特征在于:所述压电雾化喷嘴(102)内嵌有压电陶瓷片(102a),驱动频率为1-5mhz,雾化颗粒d50≤10μm。
3.根据权利要求1所述的装置,其特征在于:所述环形支架(201)通过快拆接口(202)固定于激光切割头(101)外围,所述压电雾化喷嘴(102)连通有供液管路(203),所述供液管路(203)内设有过滤精度≤5μm的微型过滤装置(204)。
4.根据权利要求1所述的装置,其特征在于:所述控制器(104)内置材料库,预设不锈钢、铝合金、钛合金的tset参数。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com