
一种可降解镁合金肠道吻合钉及其成形方法
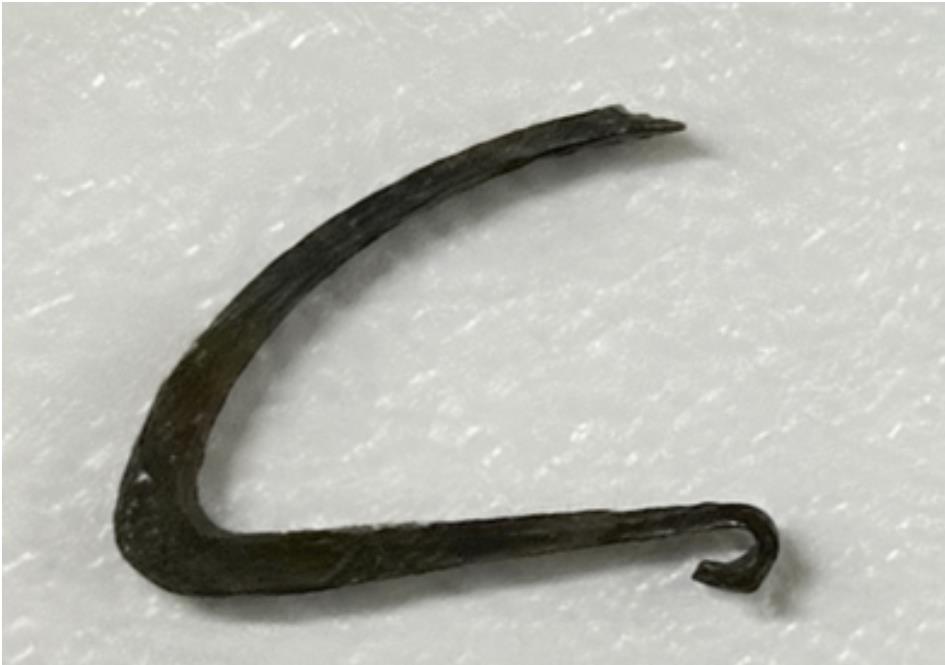
本发明涉及医用植入材料,具体涉及一种可降解镁合金肠道吻合钉及其成形方法。
背景技术:
1、在肠胃外科手术中,吻合口重建是关键环节,吻合钉的材料和成形质量直接影响吻合口恢复及术后安全性。现有吻合钉主要由不可降解的不锈钢或钛合金制成,虽然能够提供持久力学支撑,但永久留存体内可能诱发慢性炎症、组织排异或吻合口狭窄,并可能在术后mri或ct检查时产生伪影。
2、可降解医用镁合金具有与人骨或组织较为接近的力学模量,且其降解产物可参与人体代谢。对于植入类医疗器械,镁合金吻合钉的材料及降解产物还应满足相应生物安全性要求,包括细胞毒性、溶血、皮肤刺激及致敏等生物相容性评价,并应符合gb/t 16886及iso 10993系列标准中与预期接触方式和接触时间相对应的评价要求。
3、肠道吻合口愈合通常需要14~28天的稳定期。可降解镁合金在植入早期可能因肠液中氯离子及ph值变化发生点蚀,导致强度下降;同时,吻合钉穿透浆膜层时还需兼具较高屈服强度与足够延伸率。因此,有必要提供一种兼顾初期力学支撑、闭合塑性及可降解性的肠道吻合钉。
技术实现思路
1、针对上述技术问题,本发明提供一种可降解镁合金肠道吻合钉及其成形方法。
2、本发明提供的一种可降解镁合金肠道吻合钉,包括钉体,所述钉体由mg-al-y合金制成;所述mg-al-y合金的组成成分按质量百分比计为:al 2.0%~5.0%、y 0.5%~3.0%、mn0.1%~0.5%、zr 0.05%~0.2%,余量为mg及不可避免的杂质;所述钉体处于未击发状态时为u型,处于击发闭合状态时为d型。
3、进一步地,所述mg的纯度不低于99.995%;所述不可避免的杂质中,fe的质量百分比小于0.002%,ni的质量百分比小于0.001%,cu的质量百分比小于0.001%。
4、进一步地,处于u型未击发状态的所述钉体包括对等的两条钉腿以及连接两条钉腿的横梁;所述横梁的长度l为3.8mm±0.1mm,所述钉腿的高度h为4.5mm±0.1mm,所述钉体的丝径为0.28mm~0.32mm。处于d型击发闭合状态的所述钉体中,横梁与钉腿闭合,闭合内腔面积不小于1.2mm²。
5、进一步地,所述mg-al-y合金包括α-mg基体相以及弥散分布于α-mg基体相中的第二相,所述第二相包括al2y相;本申请附图所示实施例中还可观察到mg17al12相和almny相。
6、本发明还提供一种上述可降解镁合金肠道吻合钉的成形方法,包括超洁净熔炼、三段式阶梯均匀化、多温区联合塑性加工以及成形和分级时效强化。具体工艺参数与权利要求书及具体实施方式中的记载一致。
7、根据本申请实施例的记载,al2y相弥散分布于镁基体中,有利于细化晶粒;al元素的固溶强化与al2y相的第二相强化有利于提高钉体的初期强度。三段式均匀化和分级时效有助于改善材料的塑性加工能力。d型闭合形态在提供支撑的同时形成内部避让空间,有利于降低局部组织受压集中。
1.一种可降解镁合金肠道吻合钉,包括钉体,其特征在于,所述钉体由mg-al-y合金制成;所述mg-al-y合金的组成成分按质量百分比计为:al 2.0%~5.0%、y 0.5%~3.0%、mn0.1%~0.5%、zr 0.05%~0.2%,余量为mg及不可避免的杂质;所述钉体处于未击发状态时为u型,处于击发闭合状态时为d型。
2.根据权利要求1所述的可降解镁合金肠道吻合钉,其特征在于,所述mg的纯度不低于99.995%;所述不可避免的杂质中,fe的质量百分比小于0.002%,ni的质量百分比小于0.001%,cu的质量百分比小于0.001%。
3.根据权利要求1所述的可降解镁合金肠道吻合钉,其特征在于,处于u型未击发状态的所述钉体包括对等的两条钉腿以及连接两条钉腿的横梁;所述横梁的长度l为3.8mm±0.1mm,所述钉腿的高度h为4.5mm±0.1mm,所述钉体的丝径为0.28mm~0.32mm。
4.根据权利要求3所述的可降解镁合金肠道吻合钉,其特征在于,处于d型击发闭合状态的所述钉体中,所述横梁与所述钉腿闭合,且闭合内腔面积不小于1.2mm2。
5.根据权利要求1至4任一项所述的可降解镁合金肠道吻合钉,其特征在于,所述mg-al-y合金包括α-mg基体相以及弥散分布于所述α-mg基体相中的第二相,所述第二相包括al2y相。
6.一种如权利要求1至5任一项所述的可降解镁合金肠道吻合钉的成形方法,其特征在于,包括以下步骤:
7.根据权利要求6所述的成形方法,其特征在于,步骤(1)中,所述熔炼炉为三室真空感应熔炼炉;将熔炼炉真空度抽至5×10⁻²pa后充入高纯氩气,并升温至750℃使镁、铝完全熔化;将熔化后的原料精炼20min,降温至710℃静置10min~20min,再进行电磁搅拌5min~10min;所述循环水冷铜模的冷却速率为100℃/s。
8.根据权利要求6所述的成形方法,其特征在于,步骤(2)中,第一段均匀化温度为300℃、保温2小时,第二段均匀化温度为380℃、保温4小时,第三段均匀化温度为430℃、保温18小时;第三段保温结束后将镁合金铸锭投入80℃恒温水中淬火。
9.根据权利要求6所述的成形方法,其特征在于,步骤(3)中,热挤压模具温度为340℃,挤压筒温度为320℃,热挤压所得棒材的直径为5mm;多道次拉拔中,前两道次拉拔温度为260℃,后四道次拉拔温度为180℃;每当丝材截面收缩率达到35%时,进行一次在线再结晶退火,所述在线再结晶退火包括快速升温至300℃~320℃并感应加热15s。
10.根据权利要求6所述的成形方法,其特征在于,步骤(3)所得镁合金丝的直径为0.3mm、表面粗糙度ra小于0.4μm;步骤(4)中,所述分级人工时效包括第一级人工时效和第二级人工时效,第一级人工时效为150℃保温4小时,第二级人工时效为195℃保温14小时。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com