
一种粉煤灰-生物质灰协同低温烧结轻质保温陶瓷砖及其制备方法与流程
本公开属于工业固体废弃物资源化利用及建筑节能材料,具体涉及一种粉煤灰-生物质灰协同低温烧结轻质保温陶瓷砖及其制备方法。
背景技术:
1、粉煤灰是燃煤电厂排放量最大的工业固废之一,随着燃煤发电规模扩大,粉煤灰年排放量持续增长。传统堆存方式不仅占用土地资源,还可能造成扬尘污染、地下水污染及生态风险。与此同时,建筑行业对轻质化、保温化、低能耗建材需求不断增加,但传统黏土烧结砖存在以下问题:一是烧结温度高普遍 1000℃以上,窑炉能耗高、碳排放量大;二是制品体积密度大,自重偏大,增加建筑荷载;三是内部致密、气孔少,导热系数超 0.5 w/(m·k),保温隔热性能差;四是大规模开采黏土破坏耕地,天然矿物资源消耗严重,不符合低碳绿色建造要求。
2、基于此,目前有通过掺杂5%~60%生物质,可明显降低陶瓷材料密度,导热系数可降低至0.34 w/(m·k),开口气孔率显著增加,一定程度改善保温效果,但这种方法存在其他问题,例如:生物质灰掺量提升虽可造孔轻质,但过量多孔结构会破坏陶瓷连续骨架,制品抗压强度大幅衰减。
3、综上,现有技术仅采用粉煤灰单一固废,掺杂量低,烧结温度高,以及造孔手段多仅依靠生物质灰残碳燃烧造孔,孔道大小不一、连通结构紊乱,制品导热系数波动大,保温性能稳定性差,仅能实现单一性能优化,无法同时满足高气孔保温与墙体承重强度要求。
技术实现思路
1、本公开旨在至少解决现有技术中存在的技术问题之一,提供一种粉煤灰-生物质灰协同低温烧结轻质保温陶瓷砖及其制备方法。
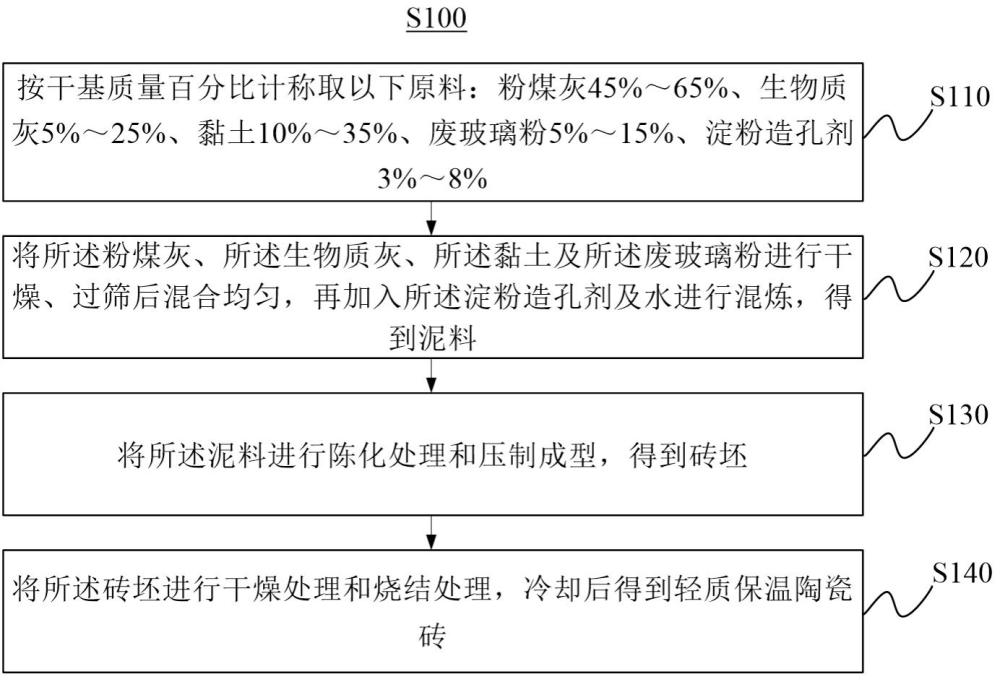
2、本公开的一方面,提供一种粉煤灰-生物质灰协同低温烧结轻质保温陶瓷砖的制备方法,按干基质量百分比计称取以下原料:粉煤灰45%~65%、生物质灰5%~25%、黏土10%~35%、废玻璃粉5%~15%、淀粉造孔剂3%~8%;
3、将所述粉煤灰、所述生物质灰、所述黏土及所述废玻璃粉进行干燥、过筛后混合均匀,再加入所述淀粉造孔剂及水进行混炼,得到泥料;
4、将所述泥料进行陈化处理和压制成型,得到砖坯;
5、将所述砖坯进行干燥处理和烧结处理,冷却后得到轻质保温陶瓷砖。
6、可选地,所述粉煤灰的粒径小于150μm。
7、可选地,所述生物质灰为木质生物质燃烧所得灰分,其主要成分包括si、ca、fe及c。
8、可选地,所述废玻璃粉粒径小于75m。
9、可选地,加水量为干料总质量的10%~14%。
10、可选地,所述陈化处理在室温(20~25oc)条件下密封进行,陈化时间为8~12 h。
11、可选地,所述压制成型为室温模压成型,成型压力为12~18 mpa,保压时间为30~60 s。
12、可选地,对所述砖坯干燥处理包括:将砖坯先于55-65℃条件下干燥10~12 h;再于100~110℃条件下干燥6~10 h。
13、可选地,所述烧结处理的温度为850~950℃,优选为880~920℃,升温速率为3~5oc/min,保温时间为0.5~1.5 h。
14、本公开的另一方面,提出一种轻质保温陶瓷砖,所述轻质保温陶瓷砖采用前文记载的制备方法制得。
15、本公开提出一种粉煤灰-生物质灰协同低温烧结轻质保温陶瓷砖及其制备方法,相对于现有技术而言具有以下有益效果:
16、1. 本公开以粉煤灰为主体原料,并加入生物质灰和废玻璃粉,实现多种固体废弃物协同资源化利用,减少堆存污染。
17、2. 本公开的废玻璃粉可起到助熔作用,使砖体在850~950℃下即可烧结成型,降低能耗和生产成本。
18、3. 本公开通过生物质灰和淀粉造孔剂共同形成多孔结构,使制品体积密度降低,导热系数减小,具有良好的保温隔热性能。
19、4. 本公开通过控制生物质灰掺量,可在提高孔隙率的同时保持较好的抗压强度,满足建筑墙体材料使用要求。
20、5. 本公开采用混料、成型、干燥和烧结等常规工艺,不需要复杂设备,适合工业化生产。
21、6. 本公开减少天然黏土消耗,降低固废排放和烧结能耗,符合绿色建材和低碳制造要求。
1.一种粉煤灰-生物质灰协同低温烧结轻质保温陶瓷砖的制备方法,其特征在于,按干基质量百分比计称取以下原料:粉煤灰45%~65%、生物质灰5%~25%、黏土10%~35%、废玻璃粉5%~15%、淀粉造孔剂3%~8%;
2.根据权利要求1所述的制备方法,其特征在于,所述粉煤灰的粒径小于150μm。
3.根据权利要求1所述的制备方法,其特征在于,所述生物质灰为木质生物质燃烧所得灰分,其主要成分包括si、ca、fe及c。
4. 根据权利要求1所述的制备方法,其特征在于,所述废玻璃粉粒径小于75 μm。
5.根据权利要求1所述的制备方法,其特征在于,加水量为干料总质量的10%~14%。
6. 根据权利要求1所述的制备方法,其特征在于,所述陈化处理在室温条件下密封进行,陈化时间为8~12 h。
7. 根据权利要求1所述的制备方法,其特征在于,所述压制成型为室温模压成型,成型压力为12~18 mpa,保压时间为30~60 s。
8. 根据权利要求1所述的制备方法,其特征在于,对所述砖坯干燥处理包括:将砖坯先于55-65℃条件下干燥10~12 h;再于100~110℃条件下干燥6~10 h。
9. 根据权利要求1所述的制备方法,其特征在于,所述烧结处理的温度为850~950oc,升温速率为3~5℃/min,保温时间为0.5~1.5 h。
10.一种轻质保温陶瓷砖,其特征在于,所述轻质保温陶瓷砖采用权利要求1-9任一项所述的制备方法制得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com