
一种氮化硼基复合陶瓷侧封板材料及其制备方法与流程
本发明涉及先进陶瓷材料及连续铸造用耐高温功能部件,具体涉及一种具有工作层—梯度过渡层—承载层一体化结构的氮化硼基复合陶瓷侧封板材料及其制备方法。
背景技术:
1、侧封板通常设置于铸辊端部或熔融金属流道侧部,其工作面直接接触高温熔融金属,并承受熔体静压力、流动冲刷、辊端摩擦和反复温度变化。现有侧封板在使用过程中容易出现工作面侵蚀、熔体粘附、热震裂纹、边角剥落、层间开裂及板体断裂等失效现象。
2、六方氮化硼具有较低的熔融金属润湿性、良好的耐高温性能、热震稳定性和可加工性,是侧封板工作面材料的重要候选组分。但是,六方氮化硼以强共价键和层状晶体结构为特征,其自扩散系数较低,单独烧结时难以实现充分致密化;同时,六方氮化硼片层之间的结合相对较弱,六方氮化硼含量过高时,材料的弯曲强度和承载能力容易下降。
3、向六方氮化硼材料中加入氮化铝、氮化硅、碳化硅或硼化锆,可以改善材料的强度、耐磨性和抗熔体冲刷性能。但是,不同增强相的热膨胀系数、弹性模量和烧结行为存在差异,若将抗侵蚀组分和高强度组分全部集中于单一均质材料中,难以同时获得较低熔体润湿性、较高热震稳定性和较高机械承载能力。
4、采用工作层和承载层分层设计,可以分别满足工作面抗侵蚀和板体机械承载要求。然而,工作层和承载层若直接结合,两层之间的成分、热膨胀系数和弹性模量差异会集中于单一界面。在烧结冷却和服役热循环过程中,该界面容易产生较大的残余热应力,并可能形成界面裂纹或脱层。
5、工作层中含有硼化锆、碳化硅和氮化铝,承载层中以氮化硅、氮化铝和六方氮化硼为主。在较高温度下共烧时,若烧结温度、保温时间、气氛纯度或烧结助剂体系控制不当,界面附近可能发生元素扩散及局部反应。少量、离散分布的反应相通常不会明显削弱界面,但若生成连续且较厚的脆性第三相层,则会降低层间结合强度。
6、此外,六方氮化硼具有显著的各向异性。仅限定六方氮化硼含量,而不控制其片状晶粒取向,不能保证工作面获得稳定的抗熔体粘附和抗冲刷性能。承载层中仅加入等轴氮化硅颗粒,也难以充分发挥柱状晶粒桥接、裂纹偏转、晶粒拔出和晶须桥连等增韧机制。
7、因此,需要开发一种能够使工作层中的六方氮化硼形成可控制备的强织构、使承载层形成长柱状β-氮化硅晶粒与碳化硅晶须共同构成的互锁增强骨架,并能够兼顾层间热应力缓解和共烧化学相容性的复合陶瓷侧封板材料。
技术实现思路
1、本发明要解决的技术问题包括:
2、第一,降低工作层与承载层在共烧及冷却过程中的热膨胀失配,避免界面应力集中和层间开裂。
3、第二,在不显著降低工作层抗熔融金属侵蚀性能的条件下,提高侧封板整体抗弯强度和断裂韧性。
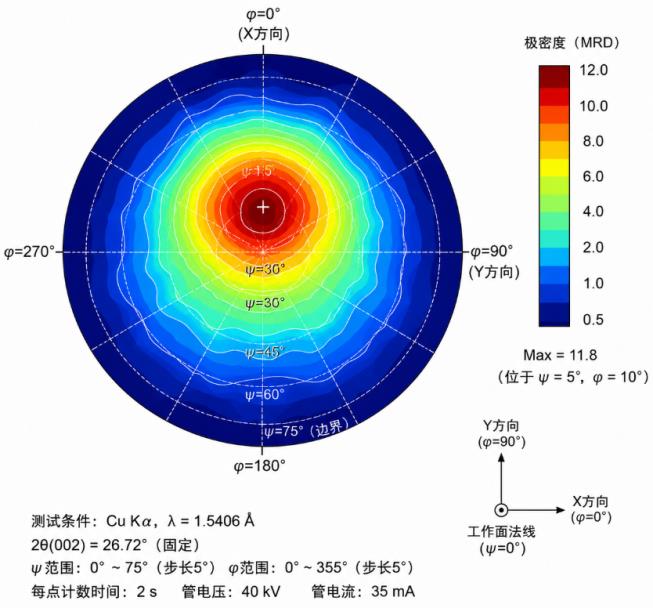
4、第三,使工作层中的六方氮化硼片状晶粒形成平行于工作面的择优取向,提高工作面的稳定性和抗粘附性能。
5、为实现上述目的,本发明提供如下技术方案:一种氮化硼基复合陶瓷侧封板材料,由沿厚度方向依次设置并经一体化烧结形成的工作层、梯度过渡层和承载层组成。
6、所述工作层按质量百分比包括:六方氮化硼48%~62%;氮化铝12%~22%;氮化硅8%~16%;硼化锆6%~12%;碳化硅4%~10%;复合烧结助剂1%~4%;各组分质量百分比之和为100%。
7、所述工作层中的碳化硅优选为等轴或近等轴碳化硅颗粒。硼化锆用于提高工作面的耐磨和耐熔体冲刷性能;氮化铝和氮化硅用于提高基体强度并调节工作层的热物理性能。
8、所述承载层按质量百分比包括:六方氮化硼20%~35%;氮化硅30%~45%;氮化铝15%~25%;碳化硅晶须5%~12%;复合烧结助剂2%~6%;各组分质量百分比之和为100%。
9、所述复合烧结助剂优选由氧化钇和氧化铝组成,氧化钇与氧化铝的质量比为1∶0.5~1.2。工作层、梯度过渡层和承载层采用相同化学组成的复合烧结助剂,使各层在升温过程中形成组成相近的瞬态液相,减少不同烧结助剂在层间扩散后生成复杂脆性相的风险。
10、在优选实施方式中,工作层中复合烧结助剂的含量为2%~4%,承载层中复合烧结助剂的含量为2%~5%。
11、所述梯度过渡层包括至少三个组成不同的过渡子层。以形成工作层的工作层基准粉体和形成承载层的承载层基准粉体为端元粉体,由工作层向承载层方向,工作层基准粉体的比例逐级下降,承载层基准粉体的比例逐级升高。
12、优选地,梯度过渡层由第一过渡子层、第二过渡子层和第三过渡子层组成,三个过渡子层中工作层基准粉体与承载层基准粉体的干基质量比分别为75∶25、50∶50和25∶75。
13、由于工作层基准粉体含有硼化锆而不含碳化硅晶须,承载层基准粉体含有碳化硅晶须而不含硼化锆,因此,通过上述端元粉体配比,可以使六方氮化硼和硼化锆含量由工作层向承载层逐级降低,使氮化硅和碳化硅晶须含量逐级升高。
14、在其他实施方式中,过渡子层可以设置为4~7层,各过渡子层的端元粉体配比按照等差或近似等差规律变化。过渡子层增加时,相邻层之间的成分差进一步减小,但铺层和质量控制过程相应增加。
15、所述工作层中的六方氮化硼片状晶粒中位粒径为3~8μm,径厚比为8~25。六方氮化硼片状晶粒的基面与工作面的夹角不大于20°。
16、优选地,以六方氮化硼(00l)晶面的衍射峰计算的lotgering取向因子不低于0.60,经截面扫描电子显微图像统计,基面与工作面的夹角不大于15°的六方氮化硼片状晶粒数量占所统计晶粒总数的70%以上。
17、所述lotgering取向因子f按照下式计算:
18、
19、其中,p为工作层测试面上六方氮化硼各(00l)晶面衍射峰积分强度之和与六方氮化硼全部选定衍射峰积分强度之和的比值;p0为相同粉体在随机取向状态下对应的强度比。
20、所述承载层中的氮化硅以β-氮化硅为主,β-氮化硅占氮化硅总量的质量百分比不低于85%。长柱状β-氮化硅晶粒的等效直径为0.5~2.0μm,长径比为3~8。
21、所述碳化硅晶须的直径为0.2~1.0μm,长度为10~60μm。碳化硅晶须分布在相邻长柱状β-氮化硅晶粒之间,与长柱状β-氮化硅晶粒交错搭接并形成增强网络。
22、所述工作层的厚度为侧封板材料总厚度的20%~35%,所述梯度过渡层的厚度为总厚度的15%~25%,其余部分为承载层。各过渡子层的厚度为1~4mm。
23、在工作层与梯度过渡层之间、相邻过渡子层之间以及梯度过渡层与承载层之间,连续反应层的平均厚度不大于2μm。
24、在沿层间界面任取的100μm观察长度内,连续反应层的界面覆盖率不大于10%,并且不存在贯通孔隙及沿层间界面连续延伸的脱层裂纹。
25、本发明所述“连续反应层”是指在扫描电子显微镜或透射电子显微镜下能够沿层间界面连续识别,并且其元素组成或晶相组成与界面两侧主体材料均存在明显差异的反应生成区域。
26、连续反应层平均厚度的测定方法为:在每个待测界面随机选取不少于5个视场,每个视场沿界面等间距选取不少于10个测量点,计算全部测量点的算术平均值。
27、连续反应层界面覆盖率按照下式计算:
28、界面覆盖率=连续反应层在观察界面上的累计投影长度/观察界面总长度×100%。
29、本发明还提供上述侧封板材料的制备方法,包括以下步骤。
30、s1.制备工作层基准粉体和承载层基准粉体。
31、按照工作层配比分别称取六方氮化硼、氮化铝、氮化硅、硼化锆、碳化硅和复合烧结助剂。
32、先将氮化铝、氮化硅、硼化锆、碳化硅和复合烧结助剂进行湿法球磨,再加入六方氮化硼进行低能混合,经干燥、过筛后得到工作层基准粉体。
33、按照承载层配比分别称取六方氮化硼、氮化硅、氮化铝、碳化硅晶须和复合烧结助剂。
34、先将氮化硅、氮化铝和复合烧结助剂进行湿法球磨,再加入六方氮化硼进行低能混合,并在低能混合的后段加入碳化硅晶须,经干燥、过筛后得到承载层基准粉体。
35、为避免长时间高能球磨造成六方氮化硼片层破碎及碳化硅晶须长径比下降,六方氮化硼和碳化硅晶须均在高硬度颗粒球磨结束后加入。
36、所述湿法球磨时间为6~12h,低能混合时间为1~3h;碳化硅晶须优选在低能混合的最后0.5~1.5h加入。
37、所述承载层氮化硅原料包括α-氮化硅粉体和β-氮化硅晶种,β-氮化硅晶种添加量为氮化硅粉体总质量的1%~4%,其余氮化硅粉体中的α相质量含量不低于85%。
38、s2.制备过渡层粉体。
39、按照工作层基准粉体与承载层基准粉体干基质量比分别为75∶25、50∶50和25∶75进行低能混合,获得第一过渡层粉体、第二过渡层粉体和第三过渡层粉体。
40、s3.铺层和预压。
41、在热压模具中按照承载层基准粉体、第三过渡层粉体、第二过渡层粉体、第一过渡层粉体和工作层基准粉体的顺序逐层铺设。
42、每铺设一层后进行振实和低压预压,预压压力为0.5~2mpa,以减小层内密度波动和层间粉体混合带的不均匀性。
43、s4.热压共烧。
44、使热压方向垂直于预形成的工作面,将多层复合坯体在真空度不高于10pa的条件下升温至600~800℃进行脱气。
45、随后通入高纯氮气,在氮气保护气氛下升温至1450~1550℃,施加8~15 mpa的轴向热压压力条件下保温15~40min,使烧结助剂在各层中均匀分布并完成初步排气和颗粒重排。
46、升温至1760~1820℃,将轴向热压压力提高至25~40 mpa,保温保压30~70min,获得一体化烧结坯体。
47、由1650℃升至最高烧结温度时,升温速率优选为2~5℃/min。氮气纯度不低于99.999%,氮气中的氧含量不高于20ppm,露点不高于-60℃。
48、在热压过程中,片状六方氮化硼受到垂直于工作面的单轴压力,其片层基面逐渐转动至平行于工作面的方向。与此同时,在复合烧结助剂形成的瞬态液相中,α-氮化硅发生溶解,并在β-氮化硅晶种上析出,形成长柱状β-氮化硅晶粒。
49、s5.保压冷却和加工。
50、烧结保温结束后,保持不低于10mpa的压力将坯体冷却至1000℃以下;优选保持10~20mpa的压力冷却至900℃以下,再卸压、脱模并进行机械加工,得到侧封板材料。
51、本发明所称一体化烧结,是指工作层、各过渡子层和承载层在同一热压烧结周期中共同致密化并形成层间结合,不包括烧结后使用有机胶黏剂、无机胶黏剂或独立钎焊层进行二次连接的结构。
52、与现有技术相比,本发明提供了一种氮化硼基复合陶瓷侧封板材料及其制备方法,具备以下有益效果:与工作层和承载层直接接合的结构相比,本发明利用多个组成连续变化的过渡子层,将工作层与承载层之间的热膨胀系数差和弹性模量差分散到多个界面,减少单一界面的热应力集中。
53、工作层、过渡层和承载层采用相同化学组成的氧化钇—氧化铝烧结助剂,可使各层形成组成相近的烧结液相,减少由烧结助剂差异导致的界面化学反应。
54、通过控制热压方向、六方氮化硼粒径和径厚比,使六方氮化硼基面平行于工作面排列,有利于提高工作面的抗熔体粘附性、抗热震稳定性和表面完整性。
55、通过添加β-氮化硅晶种,使α-氮化硅在液相烧结过程中转化并生长为长柱状β-氮化硅晶粒;碳化硅晶须位于相邻柱状晶粒之间,可产生裂纹桥接、裂纹偏转和拔出耗能作用。
56、通过限定最高烧结温度、保温时间、氮气纯度和氧含量,可抑制碳化硅、氮化铝和硼化锆在界面处的过度反应,使反应生成物保持为离散相,而不形成连续脆性反应层。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com