
一种混杂纤维复合增强水泥杆用混凝土及其制备方法与流程
本发明涉及水泥杆混凝土,具体涉及一种混杂纤维复合增强水泥杆用混凝土及其制备方法。
背景技术:
1、水泥杆是输电线路、通讯基站及城市配电网中广泛使用的承重构件,通常采用离心成型工艺制备的环形截面混凝土杆。其使用的混凝土需满足早强脱模、高强承载、抗裂抗弯及长期耐久等要求,制备过程涉及原材料称量、强制搅拌、离心成型、蒸汽养护或自然养护及后期防护等工序。。
2、目前,领域已出现一些混凝土,如申请号为cn202310153799.7,授权公告日为20240917的一种复合纤维增强混凝土及其制备方法,属于混凝土制备技术领域。该复合纤维增强混凝土,按重量份数计,原料包括:硅酸盐水泥50-100份、细河砂200-250份、碎石280-350份、硅藻土20-30份、粉煤灰20-40份、减水剂1-3份、早强剂1-1.4份和水溶性环氧树脂5-12份;所述复合纤维增强混凝土中还包括复合纤维,所述复合纤维的添加量为硅酸盐水泥重量的2%-5%。本发明所用到的复合纤维包括改性竹纤维、碳纤维和玄武岩纤维,通过纤维之间的混杂效应,并与其他原料相互作用,共同提升混凝土的抗渗性能、力学性能,并且复合纤维用量少,制作成本低,适合大规模推广生产。
3、如申请号为cn202511502798.4,公开日为 20260102的一种混杂纤维增强混凝土材料及其制备方法,该材料包括:p.o 42.5硅酸盐水泥28-29份,河砂48-49份,粉煤灰8-9份,硅灰4-5份,水10-11份,聚羧酸减水剂0.15%份,羟丙基甲基纤维素0.02%份。向基础砂浆中手动撒入混杂纤维增强材料,充分搅拌,制得复合砂浆备用;将复合砂浆导入泵送装置,输送至3d打印设备中进行逐层打印,即得一种混杂纤维增强混凝土材料。本发明采用3d打印进行材料制备,应用过程中打印工艺连贯无需暂停流程进行其他处理措施即可得到混杂纤维增强3d打印建筑材料,大幅降低施工难度。本发明通过结合钢纤维与柔性纤维材料构成混杂纤维增强体系在提升强度的同时大幅提升韧性,解决了混凝土材料强度与韧性无法兼顾的技术问题。
4、然而,该类现有技术及目前常用的水泥杆混凝土,大都采用离心工艺制作,在离心成型过程中,加入的复合纤维在离心力作用下趋向于构件外壁分布,由三维乱向分布转变为沿离心轴为中心的圆筒面二维分布,该方式难以在构件截面内形成均匀、有序的多层梯度纤维骨架结构,纤维增强效率受限,因此,亟需设计一种混杂纤维复合增强水泥杆用混凝土及其制备方法解决上述问题。
技术实现思路
1、本发明的目的是提供一种混杂纤维复合增强水泥杆用混凝土及其制备方法,以解决现有技术中的上述不足之处。
2、为了实现上述目的,本发明提供如下技术方案:
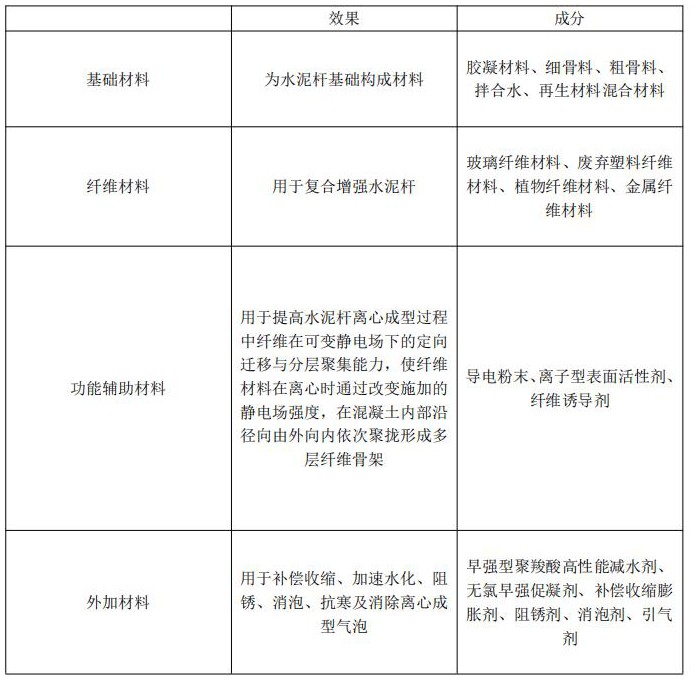
3、一种混杂纤维复合增强水泥杆用混凝土,包括基础材料、纤维材料、功能辅助材料,
4、所述基础材料为水泥杆基础构成材料,其包含以下材料成分:
5、胶凝材料150-180份、细骨料80-120份、粗骨料150-180份、拌合水60-100份、再生材料混合材料50-80份;
6、需要说明的是:
7、所述份数均为质量份数,以胶凝材料总量为基准;所述胶凝材料为硅酸盐水泥或硅酸盐水泥与粉煤灰、矿粉中至少一种的复配混合物,硅酸盐水泥强度等级不低于42.5级,ⅱ级f类粉煤灰、s95级矿粉的掺入可消耗水泥水化产生的氢氧化钙,降低基体强碱性,延缓纤维碱水解老化;
8、所述细骨料为细度模数2.3-3.2的中粗河砂或机制砂,含泥量不大于2.0%、氯离子含量不大于0.02%;
9、所述粗骨料为5-20mm连续级配碎石,针片状颗粒含量不大于10%、压碎指标不大于12%;
10、所述再生材料混合材料为经1050-1200℃高温煅烧无害化处理后的污水淤泥陶粒或淤泥煅烧微粉,重金属浸出毒性符合环保标准,仅限掺入水泥杆内外预制壳体层,采用骨料内掺等量替代方式使用,不额外增加骨料总用量,中间承载受力混凝土层严禁掺入;
11、所述拌合水为符合jgj63标准的洁净自来水,搭配减水剂调控适配离心成型工艺;
12、所述纤维材料用于复合增强水泥杆,其包含以下材料成分:
13、玻璃纤维材料5-8份、废弃塑料纤维材料2-6份、植物纤维材料2-4份、金属纤维材料15-20份;
14、需要说明的是:
15、所述纤维材料均为外掺添加,不计入基础材料质量份数,整体体积掺量控制在0.15%-0.3%,避免降低混凝土密实度;
16、所述玻璃纤维为符合gb/t 38143标准的耐碱玻璃纤维,仅限用于内外预制壳体层;
17、所述废弃塑料纤维为符合gb/t 21120标准的聚丙烯或聚乙烯纤维,耐碱长效不降解,提供长期抗裂性能;
18、所述植物纤维为经4%-8%稀naoh碱处理+硅烷偶联剂改性的6-12mm短切棉麻纤维,表面形成疏水保护膜,抑制早期塑性开裂、提升壳体抗剥落能力;
19、所述金属纤维为钢纤维或导电可磁化纤维,长径比40-80、抗拉强度不低于1000mpa,可在外加可变静电场/磁场作用下定向迁移富集;
20、所述功能辅助材料用于提高水泥杆离心成型过程中纤维在可变静电场下的定向迁移与分层聚集能力,使纤维材料在离心时通过改变施加的静电场强度,在混凝土内部沿径向由外向内依次聚拢形成多层纤维骨架,其包含以下材料成分:
21、导电粉末1-5 份、离子型表面活性剂 0.1-0.5 份、纤维诱导剂2-6份;
22、需要说明的是:
23、所述导电粉末为炭黑、石墨粉或金属微粉,可提升混凝土浆体导电性能,强化静电场对纤维的牵引富集效果;
24、所述离子型表面活性剂优选阳离子型高分子或硅烷活化体系,可与改性纤维形成静电吸附作用,降低纤维迁移阻力,配合可变静电场强度调节,实现纤维多层梯度有序排布,同时可在模具内壁形成吸附界面,辅助纤维定向聚拢成型;
25、所述纤维诱导剂为界面亲和-热促凝复合体系,按折固份计由以下组分构成:阳离子型聚合物乳液(阳离子聚丙烯酰胺或阳离子苯丙乳液)0.5-2份、纳米c-s-h晶种0.5-1.5份、甲酸钙0.5-2份、硅烷偶联剂(kh-550或kh-560)0.1-0.5份,余量为去离子水,总折固份为2-6份;该纤维诱导剂在离心成型前以雾化形式喷涂于壳体界面,常温下形成厚度0.1-0.3mm的吸附膜,并在蒸汽养护升温阶段(≥45℃)受热激活甲酸钙与纳米c-s-h晶种的协同促凝作用,使界面层先于芯层硬化,形成致密化学锚固过渡区;
26、所述外加材料用于补偿收缩、加速水化、阻锈、消泡、抗寒及消除离心成型气泡,其包含以下材料成分:
27、早强型聚羧酸高性能减水剂5-10份、无氯早强促凝剂2-8份、补偿收缩膨胀剂10-30份、阻锈剂5-15份、消泡剂0.5-2份、引气剂0.5-2份;
28、需要说明的是:
29、所述早强型聚羧酸高性能减水剂为无氯聚羧酸系高效减水剂,减水率不低于25%,其性能符合gb/t 8076的规定,减水剂中氯离子含量按折固含量计不大于0.1%;所述早强型聚羧酸高性能减水剂的掺量以胶凝材料总质量百分比计,用于在低水胶比条件下保障拌合物满足离心成型流动度要求;
30、所述无氯早强促凝剂为甲酸钙、无水硫酸钠中至少一种与三乙醇胺的复配体系,且体系不含氯离子,避免预应力钢筋锈蚀风险;其中甲酸钙占胶凝材料质量的0.8%-2.5%,无水硫酸钠占0.5%-2.0%,三乙醇胺占0.02%-0.08%;所述无氯早强促凝剂常温下水化速率平缓,保证混凝土离心布料、成型所需的可操作时间窗口,在60-85℃蒸汽养护条件下加速水泥水化进程,缩短凝结硬化时间,脱模强度达到设计强度75%以上;
31、所述补偿收缩膨胀剂为钙矾石类膨胀剂或氧化镁类膨胀剂,用于补偿混凝土硬化过程中的收缩,填充壳体与夹层混凝土界面的微空隙,抑制层间干缩裂缝;膨胀率控制在0.02%-0.05%;
32、所述阻锈剂为亚硝酸钙、氨基醇类阻锈剂或有机胺类阻锈剂中的至少一种,用于阻止氯离子对预应力钢筋的锈蚀破坏,且体系不含氯盐;
33、所述消泡剂为聚醚类或有机硅类消泡剂,用于消除离心成型过程中混凝土拌合物内夹带的气泡,减少表层蜂窝麻面缺陷;
34、所述引气剂为松香类或磺酸盐类引气剂,用于引入适量微小封闭气泡,改善混凝土抗冻融性能,含气量控制在3%-5%。
35、一种混杂纤维复合增强水泥杆制备方法,包括以下步骤:
36、步骤一.数据采集与模型构建:检索水泥杆制备相关生产资料,依据对生产资料的分析结合大数据技术构建虚拟演算模型,后输入实际数据对虚拟演算模型进行验证分析;
37、需要说明的是:
38、先通过公开文献检索、生产历史台账调取与专项试验数据归集,采集水泥杆制备全流程相关生产资料,构建涵盖原材料性能库、配比工艺库、成型参数库、成品性能库的标准化结构化数据集;
39、所述生产资料至少包括:水泥、活性矿物掺合料、各类纤维、外加剂的理化性能参数,不同配合比混凝土的工作性与力学性能试验数据,离心成型、静电场辅助、蒸汽养护的工艺参数-性能映射数据,三层复合结构界面结合性能的专项测试数据,以及历史量产批次的成品合格率、缺陷类型与分布统计数据;
40、基于所述标准化数据集,结合水泥基材料水化动力学本构方程、离心成型动力学模型、静电场纤维迁移动力学模型与界面粘结力学模型,嵌入梯度提升回归算法进行训练拟合,构建多物理场耦合的虚拟演算模型;
41、所述虚拟演算模型具备结构参数仿真推演、工艺路径优选、成品多维度性能预测三大核心功能;
42、模型构建完成后,输入不少于 3 组已稳定量产的实际生产全流程数据进行验证分析,以成品抗压强度、界面粘结强度、纤维径向取向度为核心校验指标,计算模型预测值与实测值的相对误差;当所有校验指标的平均相对误差≤5% 时,判定模型验证合格,可用于后续生产工艺的推演与优化;
43、若误差超出阈值,则补充对应工况的试验数据对模型进行迭代训练,直至计算精度满足生产管控要求。
44、步骤二.样式选取与确定:依据制备需求向虚拟演算模型输入水泥杆参数,虚拟演算模型运行,输出对应的生产策略,后结合人工分析确定最优生产工艺策略;
45、需要说明的是:
46、所述步骤二中:
47、依据水泥杆的设计承载等级、服役环境条件与性能指标阈值,向虚拟演算模型输入对应结构参数;
48、模型正式运算前先通过均方根误差算法完成自校验:调取历史生产批次的实测极限强度、实际壁厚、成品自重等数据作为真值,计算模型仿真输出值与实测真值的偏差,偏差计算公式为:
49、;
50、其中n为校验样本数量,为实测值,为模型输出值;当≤5%时判定模型精度合格,可执行正式仿真运算,否则返回步骤一重新校准模型边界参数与材料本构关系;
51、经模型内置的多目标优化算法仿真演算,输出多组候选结构方案,结合人工技术校核后,确定三层复合结构电杆为最优样式;
52、所述多目标优化算法以杆体极限承载强度最大化、材料总成本最小化、杆体自重最小化为三个目标函数,以内外壳体厚度、中间层混凝土强度等级、配筋率、纤维体积掺量为优化变量,采用带精英策略的非支配排序遗传算法迭代求解,输出 pareto 最优解集;
53、所述人工校核时从最优解集中选取综合性能匹配度最高的方案作为最终生产样式;
54、所述电杆产品样式选取为三层复合结构电杆,其由预制内层壳体、中间预应力承载混凝土层、预制外层壳体三层构成;
55、所述三层复合结构中:
56、内外壳体采用掺耐碱玻璃纤维与聚丙烯粗纤维的干硬性纤维增强砂浆,经高压静压压制成型,两壳体的层间结合面预制粗糙凹凸肌理,为界面粘结提供机械咬合力;
57、中间承载层采用c50级高强塑性混凝土经离心灌注成型,内置预应力钢筋骨架与导电不锈钢纤维经离心灌注成型;
58、所述生产工艺路线确定为:内层壳体金砖压制成型→预应力钢筋骨架绑扎定位→外层壳体金砖压制成型→组装合模→夹层高强混凝土灌注→变速离心成型→同步开启静电场辅助纤维定向迁移→蒸汽养护→脱模。
59、步骤三.材料选取与预处理:依据上一步骤得出的生产策略选取原材料,并按照生产策略对原材料进行预处理,得到基础材料、纤维材料、功能辅助材料及外加材料;
60、需要说明的是:
61、所述基础材料的预处理包括:
62、选取p·o 52.5级硅酸盐水泥、ⅱ级f类粉煤灰、s95级矿粉按7:2:1比例复配作为胶凝材料;选取细度模数2.6的中粗河砂作为细骨料;选取5-20mm连续级配碎石作为粗骨料;
63、所述纤维材料的预处理包括:
64、天然植物纤维选取棉麻下脚料,短切至6-12mm,浸入质量分数6%的naoh溶液中常温浸泡18h去除表面蜡质与果胶,清洗中和后浸入kh-550硅烷偶联剂醇溶液中浸泡45min,取出低温烘干,得到表面带微弱负电荷的疏水改性植物纤维;废弃聚丙烯塑料经清洗干燥后短切至12-19mm,得到合成纤维;导电可磁化金属纤维选取镀铜钢纤维,长度20-35mm,长径比60;
65、所述功能辅助材料的预处理包括:
66、纤维诱导剂由阳离子聚丙烯酰胺1.5%+氨基硅烷偶联剂1.0%+纳米c-s-h晶种悬浮液5%+改性糯米石灰浆提取液8%复配而成的水溶液;热促凝复配剂由甲酸钙:无水硫酸钠:三乙醇胺按1.2%:0.8%:0.05%的质量比复配而成;再生骨料选取城镇生活污水厂脱水淤泥,经除杂、造粒后,在1050-1200℃高温回转窑中煅烧制成惰性陶粒/微粉,检测重金属浸出毒性达标后筛分至5-10mm备用,仅限用于内外壳体层。
67、步骤四.物料批次混合:按照生产策略将得到的基础物料送入搅拌设备,启动搅拌设备搅拌物料,对物料进行搅拌混合,并在混合过程中加入纤维材料、功能辅助材料的一部分,得到混合料;
68、需要说明的是:
69、所述物料批次混合区分内外壳体干硬性混合料与中间层塑性混合料两种配比分别生产;
70、内外壳体用干硬性混合料的配比为:胶凝材料100份、细骨料80份、5-10mm小粒径碎石100份、煅烧淤泥陶粒10份、聚丙烯纤维2份、改性植物纤维2份;
71、中间层塑性混合料的配比为:胶凝材料100份、细骨料170份、粗骨料300份、拌合水38份、聚羧酸减水剂2.0份、热促凝复配剂2.5份,不掺任何植物纤维和原生淤泥杂质;
72、所述搅拌混合过程中,纤维材料在搅拌后期加入,采用低速搅拌避免纤维抱团结团,金属纤维均匀撒入避免结团;
73、步骤四的物料批次混合过程中,将导电不锈钢纤维与中间层塑性混凝土的基础物料同步投入强制搅拌设备,经分步搅拌使纤维均匀分散于混凝土基体中,制得含导电纤维的中间层混合料。
74、步骤五.物料注入与辅助加工:依据生产策略,将混合料注入对应的模具,随后再将模具放置在离心设备离心辅助成型,并在离心成型过程中开启静电场辅助加工;
75、需要说明的是:
76、步骤五的物料注入与辅助加工按以下流程执行:
77、(1)模具组装与预处理:先将预制内外壳体固定于钢模内部,两壳体的层间结合面保留粗糙凹凸结构;通过沿钢模轴向布设的雾化喷淋装置,将纤维诱导剂均匀喷涂于内层壳体外壁与外层壳体内壁,形成具有纤维捕获效应的亲和层;随后安装预应力钢筋骨架,封闭钢模形成密闭夹层空腔;
78、(2)混合料灌注:将步骤四制备的含导电纤维的中间层混合料灌注至已安装壳体和钢筋骨架的夹层空腔中;
79、灌注完成后,先检测混合料的初始坍落度s,按线性匹配公式实时计算适配的静电场基准强度:
80、;
81、其中k为工作性修正系数,取值0.005kv∙cm-1∙mm-1,e0单位为kv/cm;计算结果在1.5-2.0kv/cm 区间内取有效值,超出区间时按边界值取值,抵消坍落度波动对纤维迁移效果的影响;
82、在所述离心成型过程中,通过沿钢模轴向布置的喷淋装置向模腔内壁以雾化形式均匀喷涂纤维诱导剂,形成纤维捕获亲和层;
83、所述模具具体为:
84、先将内外壳体用干硬性混合料压制成型为预制壳体,壳体表面预留粗糙结合面;
85、再将纤维诱导剂以雾化形式喷涂于内层壳体外壁和外层壳体内壁;
86、然后将中间层塑性混合料与导电金属纤维搅拌混合后,灌注至已安装壳体和钢筋骨架的夹层空腔中;
87、所述静电场辅助加工的具体参数为:
88、在钢模中心轴线设置正极电极,外壁模具作为负极,在中速离心阶段同步施加1.5-2.0kv/cm的匀强静电场;
89、所述变速离心成型执行三段式调速制度:
90、低速布料阶段100-120r/min持续2min,使混合料沿模腔轴向均匀铺展,其中:
91、低速阶段结束前 10s,通过模腔内置的径向液位传感器采集物料圆周方向的液位差,当最大径向液位差∆h≤2mm时,判定布料均匀,自动切换至中速定向迁移阶段;若液位差>2mm,自动延长低速布料时长 30s,直至满足布料均匀阈值,避免后续离心出现偏料;
92、中速定向迁移阶段300-400r/min持续3min,同步开启静电场,其中:
93、在钢模中心轴线设置正极电极,外壁模具作为负极,施加上述计算得到的1.5-2.0kv/cm 的匀强静电场,驱动导电不锈钢纤维沿电场方向向两侧界面迁移富集,该阶段实时通过介电泳迁移速率公式预判纤维迁移进度,速率计算公式为:
94、;
95、其中为混凝土浆体相对介电常数,e为实时电场强度,为浆体塑性黏度,d为纤维直径,l为纤维长度,根据实时速率积分计算累计迁移距离,当累计迁移距离达到夹层厚度的 90% 时,判定纤维富集基本完成,自动触发高速密实阶段切换
96、高速密实阶段500-530r/min持续7min,通过离心力使混凝土基体充分密实,形成界面纤维增强、芯层高强密实的梯度结构;
97、所述静电场作用下:
98、导电金属纤维在电场力与离心力协同下向带负电的外壁方向定向迁移,流经壳体界面时被预涂覆的纤维诱导剂中的阳离子基团化学吸附捕获,在内外壳体界面处富集形成三维纤维锚固骨架,纤维富集层厚度为2-5mm。
99、步骤六.成型二次辅助加工:按照生产策略,在离心成型完成后,带模静停,随后送入蒸养池进行蒸汽养护,养护结束后脱模,检查内外壳体与中间层界面结合情况,对微细缺陷采用改性糯米石灰浆修补封闭,后对杆体表面进行打磨修整,完成整体成型二次加工;
100、需要说明的是:
101、所述蒸汽养护制度为:
102、静停1h,后进入升温阶段,升温速率≤25℃/h,持续2.5h;
103、而后进入恒温阶段,温度80℃,持续4h;
104、养护时间到后,缓慢降温直至室温;
105、所述纤维诱导剂中复合有热促凝组分,包括甲酸钙和纳米c-s-h晶种,在蒸汽养护升温阶段受热优先激活,使界面层先于芯层硬化,形成致密过渡区;
106、对所述微细缺陷采用改性糯米石灰浆修补封闭中所用改性糯米石灰浆提取液的质量分数为8%。
107、步骤七.成品检测与结果反馈:上一步骤生产结束后,先对成品电杆进行外观质量、尺寸偏差检测,后采用超声波对测法、剖切留样法进一步进行验证,若满足预设指标,则认定混凝土配比及梯度成型工艺合格,可投入批量生产,反之调整参数继续生产;
108、需要说明的是:
109、成品检测采用外观初检-无损检测-破坏性验证 三级检测体系,具体执行方式如下:
110、先对成品电杆进行外观质量、尺寸偏差检测,逐根核查杆体长度、壁厚、锥度、端面平整度等指标,剔除外观不合格品;
111、后采用超声波对测法、剖切留样法进一步进行验证:
112、超声波对测法:采用非金属超声波检测仪,沿杆体径向对称布设发射与接收换能器,采集层间界面区域的超声波声速、波幅、主频等声学参数,判定界面结合质量
113、超声波对测法具体为:
114、采用超声波对测法检测层间界面波速,判定界面结合质量;
115、剖切留样法具体为:
116、剖切同批次留样试件,观测并测量界面处纤维富集层厚度及金属纤维分布取向,判定纤维排布成型效果;
117、工艺参数调整方式具体为:
118、若纤维过度集中于外层导致芯层缺浆,调整步骤四中的静电场强度至1.5kv/cm或缩短中速离心阶段时长;
119、若成品强度未达到预设指标,调整混凝土水胶比或减水剂掺量;
120、若出现层间剥离缺陷,调整纤维诱导剂喷涂厚度或离心成型工艺参数。
121、在上述技术方案中,本发明提供的一种混杂纤维复合增强水泥杆用混凝土及其制备方法,有益效果为:
122、(1)本发明通过加入的导电粉末、阳离子型表面活性剂与纤维诱导剂,结合离心成型过程中可变静电场的同步施加,能够使金属纤维在电场力与离心力协同作用下沿径向由外向内依次聚拢形成多层梯度有序排布,同时在模具及预制壳体界面处由纤维诱导剂形成带正电荷的纤维捕获亲和层,以化学吸附方式锚固定向迁移至界面处的金属纤维,从而在界面层实现纤维的选择性富集与三维骨架构建,有效克服了传统离心工艺中纤维单纯在离心力作用下趋向构件外壁二维分布、增强效率受限的缺陷,大大提高了水泥杆的质量。
123、(2)本发明构建的水泥杆采用内外预制壳体与中间离心灌注承载层的三层复合结构,且配合低速布料、中速电场定向迁移、高速密实的三段式变速离心制度,并在离心过程中同步开启静电场辅助纤维定向迁移、沿钢模轴向喷淋装置向模腔内壁雾化喷涂纤维诱导剂形成纤维捕获亲和层,不仅解决了离心成型完成后至混凝土凝固前内部缺少支撑而易脱落塌陷的难题,更实现了纤维在壳体界面处的化学锚固与三维富集,有效克服了层间界面结合强度不足、易剥离的缺陷,同时三段式调速避免了单一转速引发的机械共振及管壁密实度不均问题,保证了电杆成型质量的稳定性与可靠性。
124、(3)本发明通过添加的玻璃纤维、废弃塑料纤维、植物纤维与金属纤维构成的混杂纤维体系,并限定各纤维的特定应用层位及整体体积掺量,能够在避免降低混凝土密实度的前提下充分发挥不同纤维的增强、增韧与阻裂功能,同时配合早强型聚羧酸高性能减水剂、无氯早强促凝剂、补偿收缩膨胀剂、阻锈剂、消泡剂与引气剂构成的外加材料体系,在低水胶比条件下形成早强脱模、收缩补偿、预应力钢筋防锈及抗冻融耐久的综合保障能力,从而解决了普通混凝土脆性大、易开裂、抗拉强度不足及长期耐久性差的问题,延长了水泥杆在输电线路、通讯基站等严苛服役工况下的使用寿命。
125、(4)本发明通过静停、升温、恒温、缓慢降温的阶梯式蒸汽养护制度,配合纤维诱导剂中甲酸钙与纳米c-s-h晶种在升温阶段受热协同促凝,使界面层先于芯层硬化形成致密化学锚固过渡区,进一步强化了层间界面结合致密度,同时结合超声波对测法检测层间界面波速及剖切留样法观察纤维富集层厚度与分布取向,建立了完整的工艺参数动态反馈调整机制,当出现纤维过度集中、强度不足或层间剥离时能够针对性调整电场强度、水胶比或离心制度,保证了批量生产中产品性能的一致性与工艺的可控性,适用于工业化大规模推广应用。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com