
结构部件的附接装置的制作方法
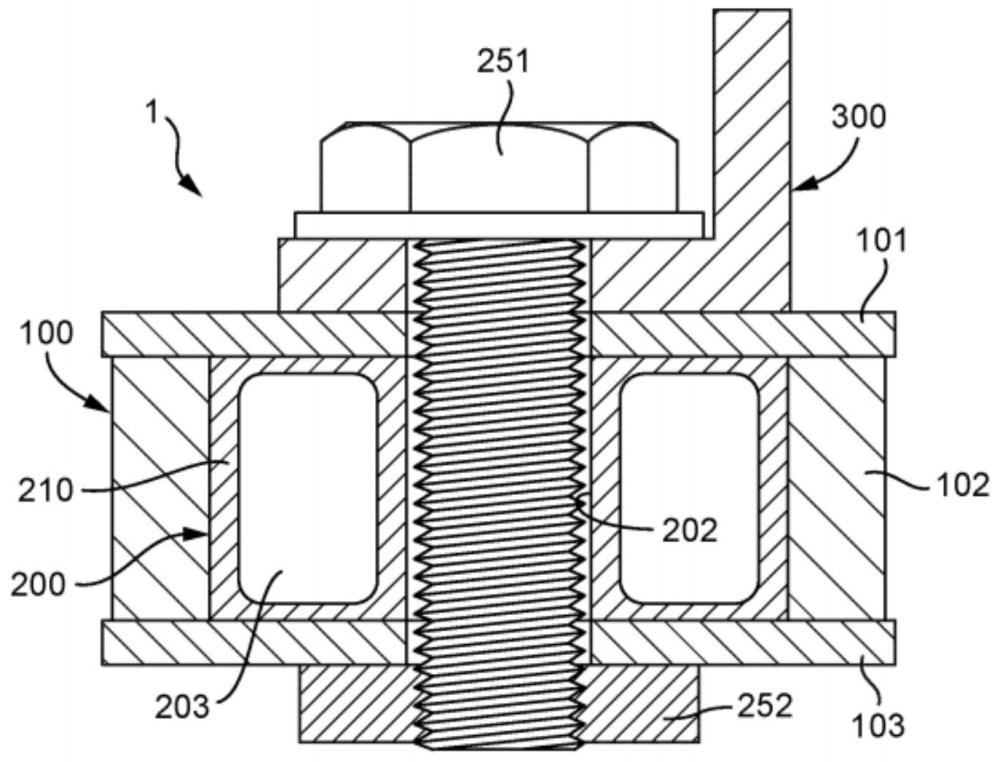
本发明涉及用于结构部件的附接装置。特别地,本发明涉及一类附接装置,这类附接装置用于当将次级部件附接到典型地由多层和/或复合模制基板制成的结构部件时接纳机械紧固件。
背景技术:
1、在使用由多层和/或复合模制基板形成的结构部件的许多行业中,通常使用在结构部件上或其中提供的附接装置(通常被称为“插入件”)来提供用于使用机械紧固件附接次级部件的增强位置。这些插入件通常是金属或聚合物的实心件,其具有用于接纳机械紧固件的孔。这些插入件用于提供与机械紧固件直接接合的坚固构件,并且用于将通过机械紧固件传输的任何力分布在由插入件和多层和/或复合模制基板之间的交界面形成的较大区域上。
2、这些简单的实心插入件的缺点是它们相对重,特别是对于其中轻质是主要关注的行业诸如汽车行业等。在一些行业中,为了减小插入件的重量,通过铣削或铸造在插入件的表面中形成凹座已经变得普遍。这些凹座可以用低重量的填充剂(复合芯、糊剂、玻璃微球糊剂、泡沫等)回填以恢复它们的轮廓以及插入件的一些结构完整性。然而,这些技术现在需要多步骤制造工艺,这对于简单的基础部件是不期望的。这些技术还经常负面地影响力(诸如压缩力等)如何传输穿过该插入件。
3、期望提供用于克服这些问题的结构部件的附接装置。
技术实现思路
1、根据本发明的第一方面,提供了一种组件,该组件包括结构部件和附接装置,结构部件具有第一基板,附接装置结合至和/或至少部分地嵌入结构部件的第一基板中以将附接装置固定至结构部件,其中,附接装置包括壳体、紧固件孔以及至少一个腔体,壳体限定附接装置的周缘表面;紧固件孔位于附接装置的壳体中,用于接纳机械紧固件,至少一个腔体位于壳体内并且由周缘表面至少部分地封闭,腔体具有比穿过周缘表面进入到腔体中的任何开口的对应尺寸大的至少一个尺寸。
2、根据该方面的组件因此使用了附接装置,该附接装置具有内部腔体,该内部腔体大于穿过周缘表面进入到腔体中的任何开口。该布置通过从附接装置的内部移除材料同时保持附接装置的相对完整的外表面来减轻重量。这种腔体不能通过常规铸造或铣削工艺来形成,这些常规铸造或铣削工艺在腔体的尺寸方面受到限制,它们可以由通过外表面连接到腔体中的开口的尺寸来形成。用于形成具有这些腔体的附接装置的技术包括增材制造、多部件构造以及特殊铸造工艺(失芯、砂芯等)。通过提供这类附接装置,重量可以保持为低,同时周缘表面的较大表面积(与如果通过常规铸造或铣削工艺形成同一腔体相比)确保了附接装置能够通过周缘表面围绕壳体传递力并且为结构部件与壳体之间的交界面提供更大的表面积。
3、应当注意的是,附接装置的腔体是以上通过将它们的尺寸与穿过周缘表面进入到腔体中的“任何开口”的相应尺寸进行比较来限定的。将理解的是,可以不存在穿过周缘表面进入到腔体中的开口,即,腔体可以被完全封闭在壳体内,以及腔体仅需要大于穿过周缘表面的开口(如果存在的话)。应当注意的是,特别是对于通过增材制造形成的附接装置(如以下将讨论的)通常提供至少一个进入到腔体中的开口,以便移除未熔融的增材制造材料,诸如粉末等。在存在穿过周缘表面进入到腔体中的开口的情况下,开口的尺寸可以被理解为是指开口的最大投影面积的尺寸,以及腔体的尺寸可以是沿着投影方向间隔开的、平行于开口的对应尺寸测量的尺寸。在一些实施例中,进入到腔体中的开口(如果存在的话)可以在周缘表面上具有面积,以及腔体可以具有更大的对应面积(例如,平行于开口的面积所测量的)。不论腔体中是否存在开口,优选地每个腔体具有至少2 mm、优选地至少5 mm、更优选地至少10 mm的至少一个尺寸。可替代地或另外地,一个或多个腔体具有的至少一个尺寸是附接装置的最大尺寸的至少10%、优选地是附接装置的最大尺寸的至少20%、更优选地至少30%。优选地,腔体中的一个或多个具有平行于紧固件孔的轴向方向的尺寸,该尺寸是平行于紧固件孔的轴向方向的附接装置的最大尺寸的至少30%、优选地平行于紧固件孔的轴向方向的附接装置的最大尺寸的至少40%、更优选地至少50%、最优选地至少60%。虽然小的腔体可以用于在存在腔体阵列的情况下实现轻量化,但是非常小的腔体将需要将限制轻量化潜能的大的内部壳体壁网络。
4、尽管本发明的第一方面在一些情况下由腔体的尺寸与通过周缘表面进入到腔体中的任何开口的尺寸相比来限定,根据其他方面,组件可以简单地包括结构部件和附接装置,结构部件具有第一基板,附接装置结合至和/或至少部分地嵌入结构部件的第一基板中以将附接装置固定至结构部件,其中,附接装置包括壳体、紧固件孔以及至少一个腔体,壳体限定附接装置的周缘表面,紧固件孔位于附接装置的壳体中,用于接纳机械紧固件,至少一个腔体位于壳体内并且由周缘表面大致完全封闭。
5、如以上所指出的,本附接装置被合至和/或至少部分地嵌入第一基板中以将附接装置固定至结构部件。因此,这指的是通过不使用单独的机械紧固件的方式来固定附接装置。这些固定方法包括诸如通过粘合剂结合或使第一基板与用于附接装置壳体的材料共固化等的固定方法。它们还包括由嵌入引起的固定,由此防止附接件通过第一基板的围绕附接装置的部分或以其他方式限制附接装置的该部分的移动的部分而与第一基板分离。在本上下文中,当大致附接装置的被第一基板暴露的仅有部分是至紧固件孔中的一个或多个开口时,附接装置可以被视为完全嵌入第一基板中。如下文将描述的,在许多实施例中,优选的是仅将附接装置部分地嵌入第一基板中。
6、如上所述,在一些实施例中,至少一个腔体中的一个或多个(优选地每个)大致被完全封闭在壳体内,即,腔体是在壳体内部的隔离室或具有至少一个尺寸,该至少一个尺寸是穿过周缘表面进入到腔体的开口的对应尺寸的至少两倍(优选地三倍、更优选地四倍)大。完全封闭或比穿过周缘表面的任何开口大得多的腔体提供更大的轻量化,同时较少牺牲附接装置的强度和由周缘表面提供的接口区域。
7、附接装置可以采取任何形式。在一些简单的实施例中,壳体可以为大致棱柱形的,优选地,紧固件孔沿着棱柱的中心轴线大致对准。例如,壳体可以是大致圆柱形的。壳体可以具有不大于100 mm、优选地不大于50 mm、更优选地不大于40 mm、最优选地不大于30 mm的最大尺寸。然而,特别是在附接装置用于提供其他功能或多个机械紧固件的附接的情况下,壳体可以具有更大的和/或更复杂的或不规则的形状,并且这些的示例将在下面描述。尽管如此,通常,附接装置将具有比结构部件或第一基板更小的总质量和/或体积。
8、本附接装置适用于多种多样的材料,这些材料可能需要对附接位置进行增强。然而,在第一基板包括多层基板的情况下,本装置是特别有利的,该多层基板可能特别容易受到来自机械紧固件的力的影响,从而对层造成分离或损坏。多层基板还特别适用于至少部分地嵌入附接装置。优选地,附接装置的至少一部分位于多层基板的多个层之间。这可以通过在层压过程(即,其中,多个层彼此层叠)期间将附接装置结合到基板中来实现。在一些实施例中,附接装置的壳体的至少一部分夹在多层基板的至少两层之间。优选地,壳体体积的至少20%、更优选地壳体体积的至少30%、更优选地至少40%、最优选地至少50%位于多层基板的多个层之间。如上所述,在这些实施例中,优选地,附接装置位于其间的多个层包括与紧固件孔对准的一个或多个开口。然而,在可替代实施例中,可能期望在附接过程期间形成开口。
9、本发明还特别适用于结构部件,其中第一基板包括复合材料、优选地纤维增强聚合物、特别是碳纤维增强聚合物。第一基板可以是包括一个或多个这种复合材料层的多层基板。
10、特别适用于本发明的许多材料是可模制材料。因此,优选地,结构部件是模制结构部件、更优选地是热固性模制结构部件。这种可模制材料特别适用于将附接装置部分地嵌入第一基板中,因为结构部件可以围绕所提供的附接装置模制。
11、如上所述,优选地,附接装置壳体是增材制造的附接装置壳体,优选地是3d打印的附接装置壳体。
12、优选地,附接装置壳体由金属或聚合物形成。一些合适的特定材料是铝合金、不锈钢、钢、钛、peek、pa6、纤维增强聚合物或3d编织纤维增强聚合物。
13、在特别优选的实施例中,附接装置壳体被形成为一个整体件。如以下将描述的,封闭的腔体可以形成在壳体中,该壳体被形成为一个整体件,具体是通过增材制造形成壳体。其他实施例可以利用更复杂的铣削工艺(例如通过多轴铣削工艺)来中空出比穿过周缘表面的开口更大的内部腔体。还可以预见其他实施例,其中,附接装置壳体由若干件形成。例如,附接装置可以由附接在一起的两个单独的铸造部件提供,以便限定不能通过将壳体传统铸造为单件而形成的内部腔体。
14、在许多实施例中,可能优选的是,壳体在壳体内限定一个大的空腔。然而,在其他实施例中,可能优选的是,提供进一步增强附接装置的内部结构。附接装置可以因此包括位于壳体内的由壳体的内壁间隔开的腔体阵列,和/或壳体可包括延伸跨过腔体的一个或多个内部加强构件。例如,腔体或多个腔体可以形成有蜂窝状结构以加强附接装置,同时仍提供良好的轻量化。这些内壁或内部加强构件将特别适用于在增材制造工艺中形成。
15、尤其是在待通过增材制造来生产附接装置的情况下,优选的是,内部腔体不是彼此隔离的。特别地,通常提供通过附接装置进入到腔体中的开口,以便移除未熔融的增材制造材料,诸如粉末等。如果提供了多个隔离的腔体,每个腔体将需要其自身的穿过附接装置的外部的开口,以便移除过量的增材制造材料。因此,优选地,附接装置的一个或多个内壁具有穿过其的开口,以提供跨过内壁的流体连通。这可以使得附接装置仅具有一个内部腔体,该内部腔体具有通过腔体的连续流体连通。穿过内壁的开口阵列还可以允许内壁有助于支撑壳体,同时还保持轻的重量。
16、在一些实施例中,壳体的实心部分或内壁沿着垂直于紧固件孔的轴线的方向设置在紧固件孔与周缘表面之间。这可以通过设置靠近附接装置的一个边缘的紧固件孔或者通过在周缘与限定紧固件孔的材料之间设置跨过腔体的内壁来提供,例如沿着垂直于紧固件孔的轴线的方向。
17、在一些情况下,具有一个或多个腔体的本附接装置可以限定大致中空的附接装置,该一个或多个腔体被完全封闭在壳体内或在至少一个维度上大于穿过周缘表面进入到腔体中的任何开口。至少一个腔体可以构成附接装置的体积的至少30%、优选地附接装置的体积的至少40%、更优选地至少50%、最优选地至少60%。较大的总腔体体积将提供较大的轻量化。大的总腔体体积的另一优点可以是附接装置可以提供良好的热绝缘或温度管理。在一些示例中,可以在完全封闭的腔体内部抽真空以提供热屏障。
18、附接装置的紧固件孔可以针对特定的机械紧固件或特定的附接场景进行定制。例如,紧固件孔可以是盲孔或通孔。在一些情况下,盲孔可以适用于提供与紧固件孔相对的大表面面积以将附接装置结合至第一基板。通孔可以适用于附接装置嵌入在基板中并且期望机械紧固件穿过基板的情况。例如,机械紧固件可以是螺栓或机器螺钉,并且可能期望将其与第一基板的相对侧上的连接元件(例如螺母)配对。因此将理解的是,特别优选的是,紧固件孔是用于接纳机器螺钉或螺栓的螺纹孔;然而,这不是必须的。
19、如上所描述的,附接装置的功能中的一个可以是将传递通过机械紧固件的力分布在由附接装置与基板之间的交界面形成的相对大的区域上。增加附接装置与基板之间的交界面的面积的一种方式是使得周缘表面包括用于增加周缘表面与第一基板之间的接触面积的一个或多个突出部或凹部。这可以增加例如粘合剂可以在表面之间形成接合的面积,或者当基板围绕附接装置模制时在表面之间提供强连接。
20、附接装置还可以提供压缩限制器功能。例如,附接装置的周缘表面的围绕紧固件孔的一部分可以相对于第一基板暴露,并且优选地与第一基板的表面齐平或者在第一基板的表面上方突出,使得附接装置的周缘表面的所述部分可以在通过机械紧固件紧固期间用作压缩限制器。以此方式,可以防止机械紧固件(诸如螺栓或机器螺钉等)在次级部件的附接期间损坏基板。
21、可由本附接装置提供的附加功能是将物质或部件从第一基板的一侧存储或传送到另一侧的方式。优选地,附接装置至少部分地嵌入结构部件的第一基板中,使得壳体的第一部分在第一基板的第一侧上暴露,并且使得壳体的第二部分在第一基板的第二侧上暴露,以及附接装置还包括第一开口,第一开口穿过周缘表面进入到壳体的第一部分中的腔体中,以及附接装置还包括第二开口,第二开口穿过周缘表面进入到壳体的第二部分中的腔体中。这可以允许管线或服务线路(例如,液压线路)从基板的一侧穿过附接装置至另一侧。可替代地,这可以形成用于馈送流体跨过基板的流体流动路径的一部分。例如,特别是在汽车背景下,流体(诸如油或洗液等)可以穿过附接装置。尽管本实施例具有位于基板的相对侧上的第一开口和第二开口,但在其他实施例中可能并非如此。例如,附接件可以至少部分地嵌入结构部件的第一基板中,使得壳体的第一部分在第一基板的第一区域中暴露,并且使得壳体的第二部分在第一基板的第二区域中暴露,第一区域和第二区域两者可以在相同侧上,壳体可以还包括穿过周缘表面进入到壳体的第一部分中的腔体中的第一开口并且包括穿过周缘表面进入到壳体的第二部分中的腔体中的第二开口。这可以使用结构部件的一部分作为物质或部件的通路。例如,在一些实施例中,这可以用于使冷却剂通过附接装置,以向结构部件提供冷却。尽管如此,在许多实施例中,可以优选的是,腔体是大致空的,即,仅包括空气。
22、在一些特别优选的实施例中,第一开口和第二开口被设置成穿过周缘表面进入到腔体中,以及附接装置还包括位于腔体中的流量控制阀,该流量控制阀用于控制穿过在第一开口与第二开口之间的腔体的流体的流量。因此,这将附接装置用作流体流动路径中的整体部分,并且通过将流量控制阀布置在附接装置内来节省空间。
23、以上实施例的特征为具有进入到腔体中的第一开口和第二开口的附接装置,物质或部件可以在第一开口和第二开口之间通过。然而,一些实施例可以简单地将腔体用作储存器或存储位置,在这种情况下,可能仅需要进入到腔体中的单个开口。例如,附接装置可以包括穿过周缘表面进入到腔体中的开口,并且腔体可以填充有流体(诸如油或洗液等)或机械或电子装置(诸如传感器等),以便节省空间。在其他实施例中,腔体可以填充有声学材料以充当谐振器/阻尼器并且改进结构部件的噪声、振动和声振粗糙度(nvh)特性。
24、可以由本附接装置促进的特别有用的功能是经由附接装置将附接到结构部件的次级部件自动断开联接。例如,可能期望允许乘用车辆的车门在碰撞之后自动断开联接以便于乘客撤离。因此,一些实施例还包括位于腔体中的炸药和引爆装置,该引爆装置布置成选择性地引爆炸药,以用于使通过接纳在紧固件孔中的机械紧固件附接至附接装置的部件断开联接。这样的实施例还被设想为在航空航天背景下是有用的,例如通过允许部件在航天飞行过程中的断开联接。
25、以上实施例讨论了具有单个紧固件孔的附接装置,但将理解的是,附接装置可以包括进入到附接装置的壳体中的多个紧固件孔,每个紧固件孔用于接纳对应的机械紧固件。每个紧固件孔可以如以上描述配置。优选地,紧固件孔为至少三个,或者紧固件孔为至少四个。当多个紧固件孔被结合到相同的附接装置中时,轻量化方面的益处更大。
26、在特别优选的实施例中,附接装置包括沿着附接装置的不同方向延伸的多个紧固件孔。优选地,紧固件孔中的两个之间的角度可以是至少20°、优选地至少45°、优选地至少80°。最优选地,紧固件孔大致彼此正交。以这种方式,附接装置可以用作用于沿着多个不同方向支撑紧固的轻量化支撑结构,从而提高结构装置的整体强度。位于附接装置中的腔体可以布置在壳体中的任何位置以实现所需的轻量化。在一些实施例中,至少一个腔体大致围绕紧固件孔。在包括多个紧固件孔的实施例中,优选地,腔体布置在至少两个紧固件孔之间。在一些实施例中,一个或多个紧固件孔围绕附接装置的边缘布置。对于一个或多个紧固件孔,壳体的实心部分可以沿着垂直于紧固件孔的轴线的方向设置在紧固件孔与周缘表面之间。这可以有助于提高容纳多个紧固件孔的附接装置的强度。
27、应当理解,一旦使用,本组件还可以包括次级部件,该次级部件通过接纳在紧固件孔中的机械紧固件附接至结构部件。次级部件可以是必须附接到结构部件的任何部件。在一些情况下,次级部件可以包括本文描述的结合至和/或至少部分地嵌入次级部件的基板中的这类附接装置以将附接装置固定至次级部件。次级部件可以通过穿过两个附接装置的机械紧固件固定到结构部件。在这种情况下,至少一个附接装置应当包括用于紧固件孔的通孔。如上所描述的,如果次级部件包括多层基板、复合材料和/或是模制的次级部件,则这可能是有用的。在其他实施例中,次级部件可以不包括本文描述的这类附接装置。例如,次级部件可以包括传统的托架。
28、虽然本发明的以上方面集中于包括结构部件和附接装置的组件,但是其他方面可以仅包括用于结构部件的附接装置,该附接装置包括壳体、紧固件孔以及至少一个腔体,壳体限定附接装置的周缘表面,紧固件孔位于附接装置的壳体中,用于接纳机械紧固件,至少一个腔体位于壳体内并且由周缘表面至少部分地封闭,每个腔体在至少一个横截面上大于穿过周缘表面进入到腔体中的任何开口的面积,至少一个横截面在平行于所述面积的平面中测量。关于所公开的组件的所有上述特征也适用于该方面的附接装置。
29、如上所描述的,本方面在汽车环境中特别有用,其中,强度和轻量化是重要的问题。因此,优选地,结构部件是乘用车辆的车架或车身部件。进一步优选地,结构部件包括乘用车辆的单车架的至少一部分。结构部件还可以是任何机动车辆的车架或车身部件。
30、根据本发明的另外的方面,提供了一种制造组件的方法,该方法包括:提供结构部件,该结构部件具有第一基板;以及提供附接装置,该附接装置被结合至和/或至少部分地嵌入结构部件的第一基板中以将附接装置固定至结构部件,其中附接装置包括壳体、紧固件孔以及至少一个腔体,壳体限定附接装置的周缘表面,紧固件孔位于附接装置的壳体中,用于接纳机械紧固件,至少一个腔体位于壳体内并且由周缘表面至少部分地封闭,腔体具有比穿过周缘表面进入到腔体中的任何开口的对应尺寸大的至少一个尺寸。
31、应当理解的是,这种方法对应于制造上述组件的方法,并且这样的方法可以被适配成提供任何上述优选特征。
32、尽管本方面涉及该组件的制造,根据本发明的其他方面,可以提供一种制造附接装置的方法,该附接装置包括壳体、紧固件孔以及至少一个腔体,壳体限定附接装置的周缘表面,紧固件孔位于附接装置的壳体中,用于接纳机械紧固件,至少一个腔体位于壳体内并且由周缘表面至少部分地封闭,腔体具有比穿过周缘表面进入到腔体中的任何开口的对应尺寸大的至少一个尺寸。
33、如上所描述的,优选地,该方法包括通过增材制造、优选地3d打印来形成附接装置的壳体。然而,可替代地,壳体可以通过铸造和铣削工艺和/或用壳体的多部分构造来形成,该多部分构造涉及结合或焊接分开的附接装置壳体部分。
34、应当注意的是,增材制造通常缺乏限定具有所需位置和尺寸的紧固件孔所需的公差。因此,一些实施例包括通过增材制造形成附接装置的壳体,并且随后优选通过单独的机械加工工艺(例如,研磨或钻孔工艺)将(或每个)紧固件孔形成到附接装置中。在这些情况下,旨在具有紧固件孔的区域可以形成为附接装置的实心区域,或者可以设置有导孔以节省增材制造材料。
35、优选地,该方法还包括在附接装置结合至和/或至少部分地嵌入第一基板中之前,在附接装置的壳体上执行表面蚀刻工艺、表面磨损工艺、表面涂覆工艺或表面阳极化工艺。这种工艺可以提高与周围基板的(化学地或机械地)连接强度。例如,这可以包括通过蚀刻或磨损形成的表面突出部和/或凹部。可替代地,可以在附接装置壳体上提供中间涂层,该中间涂层提高化学结合的强度。
36、优选地,该方法还包括模制结构部件,特别是通过压缩模制或注塑模制结构部件。再次,这不是必需的,并且还可以提供其他结构部件。
37、在特别优选的实施例中,该方法包括围绕附接装置形成、优选地模制结构部件,使得附接装置至少部分地嵌入结构部件中。
38、在一些实施例中,该方法可以包括将附接装置结合至结构部件的第一基板和/或至少部分地将附接装置嵌入结构部件的第一基板中。合适的方法包括通过粘合剂结合、机械方法(诸如铆接)或共模制和/或共固化。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com