
一种制造手机背盖的工艺方法与流程
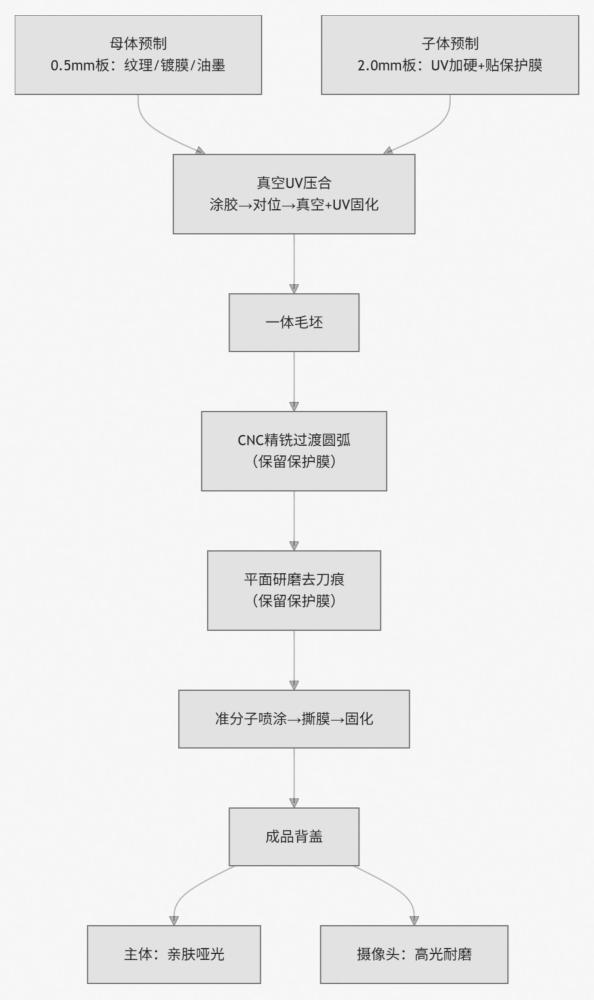
本公开涉及3c复合材料后盖制造,具体而言,涉及一种制造手机背盖的工艺方法,尤其适用于实现背盖主体亲肤哑光与摄像头区域高光耐磨差异化效果的规模化生产。
背景技术:
1、目前传统手机背盖普遍采用整块加厚pmma(聚甲基丙烯酸甲酯)加pc(聚碳酸酯)复合共挤板材,通过整板大面积cnc掏空、外形精铣一次成型。现有工艺存在以下明显缺陷:
2、(1)整板厚材切削量大,原材料损耗极高,通常损耗率在60%以上;cnc加工时间长,单件加工耗时15~20分钟;刀具磨损严重,制造成本居高不下。
3、(2)先整体cnc后做纹理、镀膜、油墨,易造成纹理破损、镀膜划伤、边缘掉墨,外观良率低。
4、(3)cnc加工后易残留接刀痕、刀纹,单纯机加工无法实现极致顺滑外观,表面质感、抗污性能不足。
5、(4)整板一体加工应力集中,成品易翘曲、分层,表面硬度与耐磨、耐候性能难以兼顾。
6、(5)传统工艺难以实现同一背盖不同区域的差异化表面效果,无法同时满足用户对主体亲肤手感与摄像头区域高光耐磨的双重需求。
7、(6)传统工艺良率普遍仅75%左右,耗材、工时、不良损耗叠加,综合生产成本高。
8、针对以上现有技术缺陷,本发明提供一种分体贴合替代整板cnc的新型制造工艺,从材料分层、工序前置、真空固化、精密cnc过渡、平面研磨、分区表面处理全方位优化,解决传统工艺弊端。
技术实现思路
1、克服现有整板cnc成型耗材大、工时久、良率低、外观易损伤、结构易分层、表面刀痕难消除、质感不佳、无法实现差异化表面效果的问题,提供一种分体预制、功能分层、真空压合uv固化、局部cnc精修、研磨去刀痕、分区表面处理的制造手机背盖的工艺方法,实现降本、提效、提质、高良率、外观质感升级,并可同时呈现主体准分子亲肤效果与摄像头区域高光耐磨效果。
2、一种制造手机背盖的工艺方法,包含以下步骤:
3、1.母体预制:选用pmma+pc双层共挤复合板材作为母体,在母体的pc侧依次进行纳米纹理转印、ncvm真空镀膜和盖底油墨印刷。
4、2.子体预制与分区防护:选用pmma+pc双层共挤复合板材作为子体,对子体的pmma外观面进行uv淋涂加硬处理,并在子体的摄像头区域贴附耐高温保护膜,所述保护膜在后续cnc精加工和平面研磨工序中保留。
5、3.uv胶水贴合与真空压合同步固化:采用uv结构胶将子体的pc界面与母体的pmma界面对位贴合,经真空负压压合与uv光照同步固化,形成一体毛坯。
6、4.cnc精加工成型:对一体毛坯的贴合界面进行过渡圆弧cnc精铣加工,期间保留所述保护膜。
7、5.平面研磨去接刀痕:对cnc加工后的毛坯件进行全域平面精密研磨,去除cnc接刀痕,期间保留所述保护膜。
8、6.分区准分子喷涂:对研磨完成的半成品进行全域准分子喷涂,之后撕除摄像头区域的耐高温保护膜,烘干固化,得到成品。
9、与现有技术相比,本发明具有以下有益效果:
10、(1)本发明采用母体、子体分体预制功能层,替代传统整板厚材全cnc掏空成型;原材料损耗较传统降低45%~60%,cnc加工工时缩短50%以上,刀具耗材损耗减少40%~55%,单件综合生产成本下降18%~25%。
11、(2)母体提前完成纹理转印、ncvm镀膜、盖底油墨,子体提前uv加硬,所有外观及功能工序前置,避免后期加工划伤、破损纹理与膜层,产品良率由传统75%提升至92%以上。
12、(3)采用真空负压压合+同步uv固化,贴合界面粘接强度高(剥离强度≥15n/25mm),无气泡、无空隙、无错位,高低温循环(-40℃~85℃,72h)不分层、不开裂,整体结构稳定性大幅提升。
13、(4)新增平面研磨工序,彻底消除cnc接刀痕,表面粗糙度ra≤0.2μm,极致顺滑;末端分区准分子喷涂,大幅提升背盖主体抗污、抗指纹、耐磨性能,同时保留摄像头区域的高光通透效果,实现差异化表面质感。
14、(5)子体表面多重硬化处理,主体表面硬度可达2h以上,摄像头区域硬度2h~5h,整体耐磨抗刮性能优异。
15、(6)保护膜在cnc及研磨工序中的全程保留设计,有效防止切削碎屑、研磨浆料污染或划伤摄像头区域,确保了高光效果的稳定实现。
16、(7)全流程工艺分工明确、参数边界完整,可标准化量产,适合规模化手机复合板后盖批量生产,能够满足当前市场对手机背盖多样化、高品质的需求。
1.一种制造手机背盖的工艺方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,所述母体厚度为0.5mm±0.02mm,其pmma层厚度为0.05mm,pc层厚度为0.45mm;所述子体厚度为2.0mm±0.03mm,其pmma层厚度为0.06mm,pc层厚度为1.94mm。
3.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,步骤一中:
4.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,步骤二中:
5.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,步骤三中:
6.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,步骤四中:
7.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,步骤五中:
8.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,步骤六中:
9.根据权利要求1所述的制造手机背盖的工艺方法,其特征在于,所述制造手机背盖的工艺方法全程在万级无尘车间内进行,作业环境温度为22~28℃,湿度为50%~65%,所有复合板材上线加工前恒温恒湿静置24小时以上。
10.一种手机背盖,其特征在于,采用权利要求1至9中任一项所述的制造手机背盖的工艺方法制得,包括母体、子体及介于两者之间的uv固化胶层,其中:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com