
交联聚乙烯软导体绝缘电缆及其制备方法与流程
本发明涉及电缆,尤其涉及交联聚乙烯软导体绝缘电缆及其制备方法。
背景技术:
1、在软导体电缆外侧安装金属铠装带能够起到刚性保护作用,能够有效避免户外敷设的电缆被野生生物或者机械外力损坏。
2、对比文件1(cn210777970u)公开了一种铠装电缆,铠装带为连续直带结构,直带的两侧边沿分别向相反方向冲压形成内折弯、外折弯,内折弯与外折弯连环相互扣合构成互锁铠装层,铠装带整体两侧锁扣均为刚性折弯结构,锁扣之间依靠装配预留间隙实现电缆弯曲变形,铠装带螺旋缠绕包覆在缆芯外部,依靠金属锁扣互相搭接实现对内部缆芯的机械防护,具备较高抗压性能。
3、该对比文件z型铠装带的内折弯、外折弯均为等刚度刚性折弯结构,两侧锁扣抗弯刚度一致,仅依靠锁扣装配间隙的滑移实现电缆弯曲,缺少可弹性形变的锁扣结构作为缓冲,大角度弯折工况下锁扣容易发生硬接触卡滞,存在脱扣产生防护间隙的风险。
4、对比文件2(cn207517419u)公开了一种铝合金互锁铠装电缆,电缆由电缆本体、绝缘层、防水层、阻燃层、互锁铠装层以及外护套构成,互锁铠装层由多组互锁单元首尾连接组成,互锁单元的连接部两端一体成型第一连锁部与第二连锁部,第二连锁部可转动地设置在第一连锁部内侧,第二连锁部与连接部之间设置弯折部,依靠连锁部之间相对转动以及弯折部提升电缆弯折幅度,同时在连接部内壁设置防滑凸点防止铠装层脱节,阻燃层内部增设钢丝来提升电缆整体抗拉强度,以此改善传统互锁铠装抗拉不足、弯折不便的问题。
5、但是该对比文件的互锁单元两侧连锁部均为刚性结构,仅依靠连锁部之间转动配合以及弯折部来实现电缆弯折,锁扣自身不具备弹性形变能力,大角度折弯时缺少弹性缓冲余量,容易出现锁扣卡滞,长期运行易出现铠装咬合间隙扩大、防护可靠性下降的问题。
技术实现思路
1、针对上述问题,本发明提供交联聚乙烯软导体绝缘电缆及其制备方法,该发明实现了电缆小角度折弯依靠间隙滑移适配、大角度折弯依靠第二锁紧部弹性形变缓冲适配,折弯全过程锁扣维持稳定咬合状态,兼顾铠装层机械防护刚度与电缆弯折性能,提升铠装层工作可靠性的效果。
2、为解决上述问题,本发明所采用的技术方案是:
3、交联聚乙烯软导体绝缘电缆,包括软导体和套设于软导体外侧的互锁铠装层,所述互锁铠装层包括条形主体,所述条形主体第一侧设置有第一锁紧部,第二侧设置有第二锁紧部,所述第一锁紧部和第二锁紧部位于两侧的不同边,所述第一锁紧部刚度大于第二锁紧部刚度。
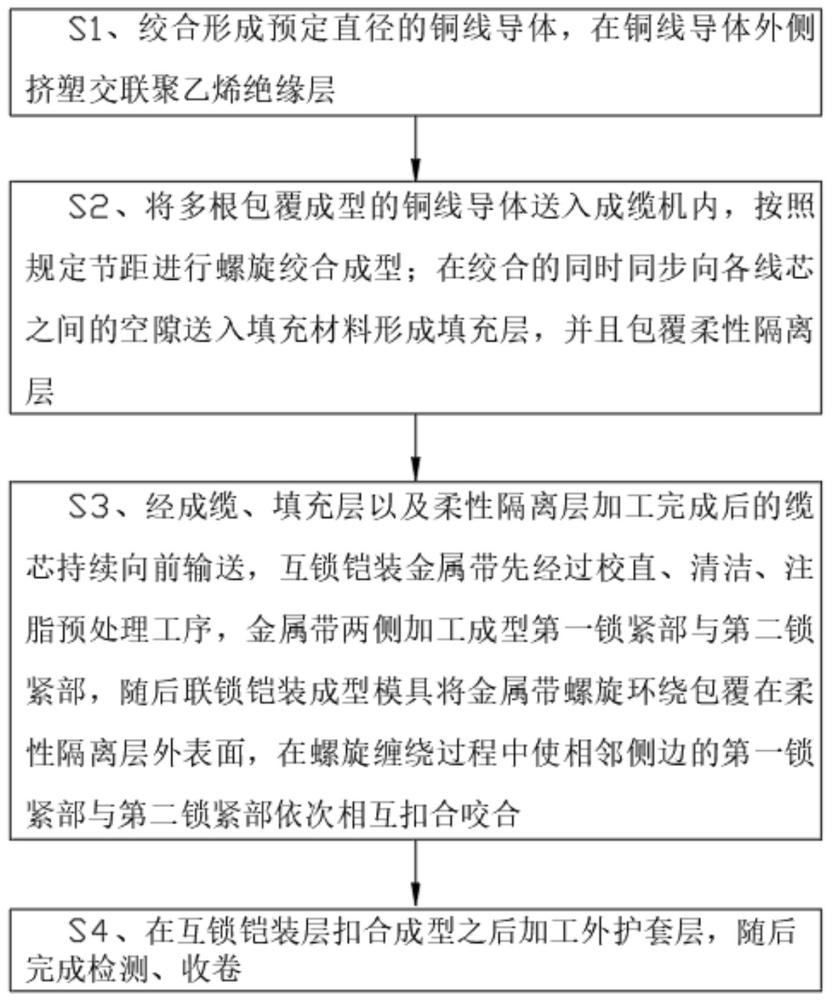
4、上述的互锁铠装层沿着软导体长度方向螺旋咬合套设于软导体外侧,能够在外侧的位置对软导体进行保护,以避免机械损坏;并且上述刚性不同的第一锁紧部和第二锁紧部能够相互配合稳定咬合,二者之间咬合形成稳定的咬合区域,能够实现对软导体的全面覆盖保护,并且在电缆布置折弯的过程中,在折弯角度不大的情况下,第一锁紧部和第二锁紧部之间存在的预留间隙能够发生活动变化,以满足电缆折弯布置需要,在折弯角度较大的情况下,相对柔性的第二锁紧部能够在外力的作用下发生一定的形变,以满足更大折弯角度的需要,需要说明的是,在较大角度折弯的情况下,第一锁紧部和第二锁紧部之间存在一定的重叠余量,第一锁紧部和第二锁紧部之间依然处于稳定的咬合保护状态,以避免出现间隙导致无法保护,通过上述布置方式,提前预留折弯所需的间隙余量和弹性余量,在满足有效全面保护的情况下,还能够满足布置过程中不同折弯角度的布置需求。
5、优选地,所述第一锁紧部和第二锁紧部材质相同,第二锁紧部更容易发生弹性悬臂形变。
6、优选地,所述第一锁紧部包括第一连接部和第一重叠部,所述第二锁紧部包括第二连接部和第二重叠部,所述第一锁紧部和第二锁紧部长度相同,所述第一连接部厚度小于第二连接部厚度。
7、条形主体各个位置的厚度完全一致,第一连接部和第二连接部的厚度是指其折弯加工后垂直于条形主体一部分的截面厚度,即水平放置状态下的截面高度。
8、优选地,所述第一重叠部的宽度大于第二重叠部的宽度,上述的宽度是指折弯加工后与条形主体相互平行或者相对平行部分的截面宽度。
9、优选地,所述第一锁紧部和第二锁紧部之间填充有润滑油脂。
10、设置于第一锁紧部与第二锁紧部之间的润滑油脂应选用具备较高稠度、抗流失、抗微动磨损、防锈抗氧化、与铠装金属及电缆内衬层相容性良好的润滑脂,该润滑脂能够在锁扣相对滑移与弹性形变过程中持续形成稳定油膜,减少锁紧部咬合位置的金属磨屑生成,抑制金属接触面电化学腐蚀,同时不易受电缆工作温度变化发生流淌、析油流失,保障锁扣部位长期润滑防护效果,例如可选用复合锂基极压润滑脂或者全氟聚醚类润滑脂。
11、交联聚乙烯软导体绝缘电缆的制备方法,用于制备上述的交联聚乙烯软导体绝缘电缆,包括如下步骤:
12、s1、绞合形成预定直径的铜线导体,在铜线导体外侧挤塑交联聚乙烯绝缘层,先将聚乙烯粒料通过挤出机高温熔融,连续挤包包覆于经过校直、预热处理的导体外表面形成密实绝缘坯层,随后通过交联手段使线性聚乙烯分子发生交联反应转变为三维网状交联聚乙烯结构,消除聚乙烯受热易熔融流淌的缺陷,根据交联实现方式分为化学交联、硅烷交联、辐照交联三类,电力电缆高压场景多采用化学交联,挤出时使用三层共挤机头同步挤包内屏蔽层、交联聚乙烯绝缘层、外屏蔽层,保证各层界面紧密无气隙,中高压yjvr电缆普遍采用化学交联悬链式挤出交联工艺完成绝缘包覆成型;
13、s2、将多根包覆成型的铜线导体送入成缆机内,按照规定节距进行螺旋绞合成型;在绞合的同时同步向各线芯之间的空隙送入填充材料形成填充层,以此填补线芯间隙,使缆芯整体截面趋于圆整,抑制线芯相互窜动挤压,绞合完成之后在缆芯外部采用绕包机以螺旋重叠绕包的方式包覆柔性隔离层,绕包过程控制带材张力以及搭盖率,保证隔离层连续完整、不会过度勒紧缆芯,该柔性隔离层将缆芯与后续铠装结构相互分隔,避免铠装金属带直接刮伤绝缘线芯,例如填充层可选用聚丙烯纤维填充绳,柔性隔离层可选用聚酯无纺布带;
14、s3、经成缆、填充层以及柔性隔离层加工完成后的缆芯持续向前输送,互锁铠装金属带先经过校直、清洁、注脂预处理工序,金属带两侧分别冲压或者预折弯成型第一锁紧部与第二锁紧部,随后联锁铠装成型模具将金属带螺旋环绕包覆在柔性隔离层外表面,在螺旋缠绕过程中使相邻侧边的第一锁紧部与第二锁紧部依次相互扣合咬合,可以先控制底部侧的第一锁紧部和第二锁紧部相互贴合咬合,然后再控制顶部侧的第一锁紧部和第二锁紧部相互贴合咬合,在持续缠绕的过程中持续进行咬合锁紧,依靠联锁铠装成型模具径向压力控制锁扣的搭接量与扣合松紧度,保证锁扣既不会扣合过紧阻碍电缆弯曲,也不会扣合过松出现松脱,扣合完成后经过定型模修整铠装外径,实现互锁铠装层连续成型,可采用铝合金铠装带完成上述互锁铠装加工;
15、联锁铠装成型模具属于模块化组合模具,其包括预成型压轮组、成型钩模以及定径定型模,预成型压轮组用于对铠装金属带两侧进行预折弯,分别成型第一锁紧部与第二锁紧部,成型钩模引导金属带螺旋环绕包覆于柔性隔离层外表面并使两处锁紧部相互扣合咬合,定径定型模对扣合后的互锁铠装层外径整形定型,抑制锁扣回弹松脱,例如可采用适配非对称锁扣截面的可调试铝合金联锁铠装成型模具;
16、s4、互锁铠装层扣合成型之后,缆芯继续向前走带,首先经过外径检测、外观巡检,排查锁扣错扣、松扣、翘边缺陷,随后在互锁铠装层的外侧挤包或者绕包外护套层,外护套将互锁铠装层完整包覆隔绝外界水汽、油污与机械损伤,完成护套加工后依次经过冷却水槽降温定型、火花耐压试验排查护套击穿点,再进行外径复测、计米标记,最后牵引收卷成电缆成品盘,必要时成品还可抽样开展弯曲试验、抗压试验等型式检验,例如外护套可选用聚氯乙烯护套或者聚乙烯护套。
17、优选地,所述步骤s3清洁、注脂使用一种交联聚乙烯软导体绝缘电缆加工设备,交联聚乙烯软导体绝缘电缆加工设备包括清洁装置和注脂装置,所述注脂装置位于清洁装置加工路线的下游,所述注脂装置包括注脂枪、位于注脂枪后方的抽吸定位组件,位于注脂枪和抽吸定位组件之间的单向输送装置,所述单向输送装置和抽吸定位组件之间设置有颗粒监测装置。
18、通过注脂枪能够朝着第二锁紧部内注入油脂,通过抽吸定位组件对输送过程中的第二锁紧部进行定位,同时对多余的油脂进行填涂均匀和抽吸,根据颗粒监测装置能够实时监测抽吸回收的油脂内碎屑颗粒的含量,当抽吸回收油脂的碎屑含量超过设定的阈值上限后,及时检查清洁装置的清洁状态,以保证整体设备正常稳定进行清洁和油脂的填涂。
19、优选地,所述抽吸定位组件包括抽吸定位盘,所述抽吸定位盘侧壁开有抽吸孔,所述抽吸定位盘侧壁固定有外接动力源的驱动转轴,所述驱动转轴中空设计形成输送通道,所述输送通道第一侧与多个抽吸孔连通,第二侧通过旋转连接件与单向输送装置连通,所述颗粒监测装置位于旋转连接件和单向输送装置之间。
20、选择为抽吸定位盘时,在抽吸定位盘内壁固定有弧形的密封块,能够对偏转至顶部的抽吸孔进行遮挡,保证底部的抽吸孔能够处于稳定的抽脂压力区间内,实现有效的抽吸,上述弧形的密封块中间设置有定位支架,定位支架通过中空内部延伸至外侧的固定工件上进行固定,保证抽吸定位盘转动过程中弧形的密封块位置的相对位置。
21、优选地,所述单向输送装置包括输送壳体,所述输送壳体内部固定有单向分隔板、活动设置有负压发生器,所述负压发生器和单向分隔板之间形成中转腔室,所述单向分隔板与输送壳体之间形成存储腔室,所述中转腔室和存储腔室之间通过内置第一单向阀的第一输送接头连通,所述中转腔室通过内置第二单向阀的第二输送接头与抽吸定位组件连通。
22、通过负压发生器周期性控制中转腔室内处于负压、正压状态,将抽吸定位组件一侧多余的油脂吸入至中转腔室,并且将中转腔室内的油脂压入至存储腔室内最终从注脂枪处喷出;注脂枪包括枪头和枪管,枪管远离枪头一侧延伸至存储腔室的底部位置,在存储腔室内可以设置弹性可收缩的压力存储器,例如弹性活塞或者弹性气囊等,能够维持存储腔室内处于相对恒定的压力状态,能够对挤入的多余的油脂进行存储,并且后续持续从注脂枪匀速喷出,实现稳定注脂;
23、上述的负压发生器可以选择为负压活塞和往复动力杆的组合,在抽脂的过程中通过往复动力杆带动负压活塞上下往复移动,在负压活塞往复移动的过程中控制中转腔室内周期性交替处于正压和负压状态,实现压力控制。
24、优选地,所述清洁装置包括吹气组件,所述吹气组件和注脂装置之间设置有抽吸组件,在吹气组件和抽吸组件之间设置有单向泵气装置,单向泵气装置内安装有过滤组件,通过单向泵气装置将抽吸组件持续抽吸的气体单向泵送至吹气组件一侧进行喷气。
25、吹气组件设置在折弯的位置,能够对折弯过程中产生的碎屑进行持续喷气,抽吸组件设置在非折弯的位置,能够对外形稳定的锁紧凹槽内部进行持续的负压抽吸,最大程度上降低锁紧凹槽内颗粒物质的含量。
26、上述的吹气组件和抽吸组件可以参照抽吸定位盘进行设计,能够起到清洁的同时还能够进行定位,保证输送的稳定。
27、本发明的有益效果为:
28、与现有技术相比较,本技术通过设置互锁铠装层的第一锁紧部刚度大于第二锁紧部刚度,使第一锁紧部保持刚性、第二锁紧部具备微量弹性形变能力,并在锁扣之间预留折弯间隙与咬合重叠余量的结构,解决了现有技术中两侧锁扣均为等刚度刚性结构,仅依靠装配间隙滑移实现弯折,大角度折弯缺少弹性缓冲余量,易发生锁扣卡滞、松脱、产生防护间隙的问题,实现了电缆小角度折弯依靠间隙滑移适配、大角度折弯依靠第二锁紧部弹性形变缓冲适配,折弯全过程锁扣维持稳定咬合状态,兼顾铠装层机械防护刚度与电缆弯折性能,提升铠装层工作可靠性的效果。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com