
一种正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理系统、方法与流程
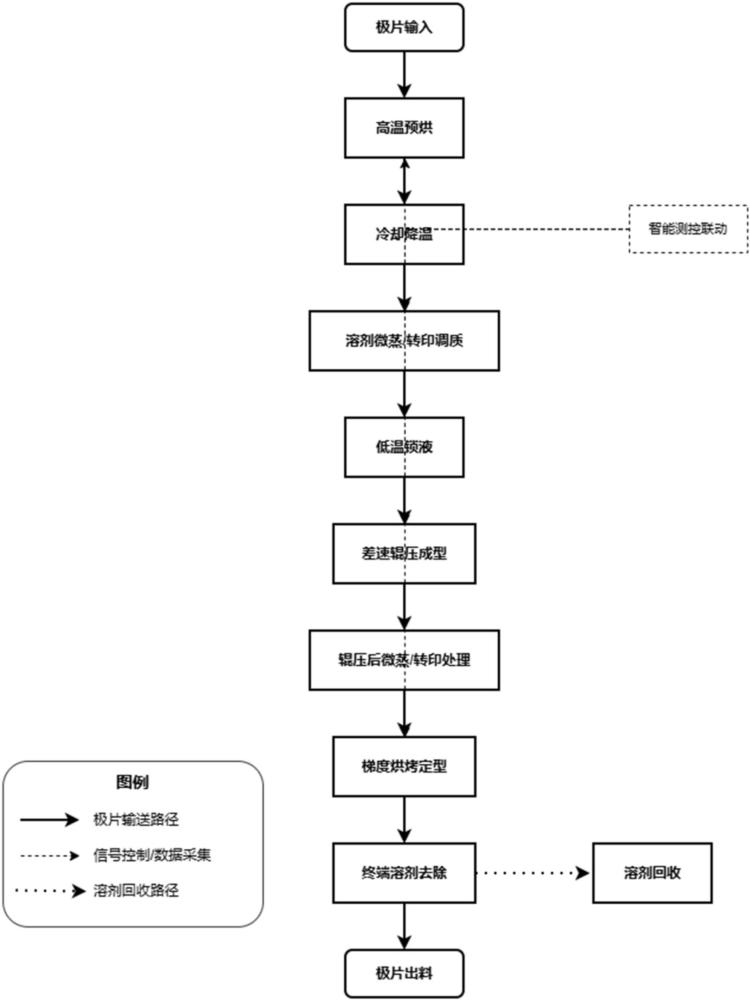
本发明属于锂、钠电池极片精密加工,涉及一种正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理系统、方法。
背景技术:
1、锂、钠离子电池广泛应用于新能源汽车、储能电站及3c数码产品领域,其极片的加工质量直接决定了电池的电化学性能、循环寿命及安全性。在极片涂布后,通常需要进行溶剂调质(又称活化或改性)和辊压压实两道核心工序,以调控涂层内部粘结剂分布、孔隙结构及压实密度。
2、传统极片加工多采用涂布、高温烘干、直接辊压的短流程模式,存在以下技术缺陷:(1)现有设备仅能对极片进行全域均匀烘干或均匀加湿,无法实现单面/双面、连续/间歇、对称/非对称等多元化的选择性调质。极片在纵向上硬度均匀、无软硬交替结构,无法在后续辊压中形成疏密交替的应力缓冲区间。尤其是对于卷绕式电芯,内层承受挤压应力、外层承受拉伸应力,均质刚性极片无法适配这种梯度形变,导致内层起皱、外层开裂。(2)传统工艺中,若需对涂层进行溶剂调质,往往在极片仍处于高温状态时进行。高温基材表面难以使溶剂雾气液化,溶剂只能形成表层轻微润湿,无法向涂层深层渗透,导致调质不均匀、粘结剂活化不充分,甚至引起涂层表面结壳、脆化。此外,一步式高温烘干容易造成粘结剂刚性固化、涂层致密化过度,后续辊压时易产生微裂纹或掉粉。(3)现有辊压工艺均采用上下辊同速、等压的全域连续辊压模式,极片成型后整体压实密度均匀、双面微观结构完全一致、厚度方向无梯度。然而,卷绕式电芯由内至外曲率半径逐层增大,内层极片承受挤压应力、形变压缩量大,外层极片承受拉伸应力、形变延展量大。传统均质刚性极片无柔性缓冲区间,应力无法梯度释放,导致内层挤压起皱、涂层致密堵孔,外层拉伸开裂、活性物质脱落;同时极片双面微观结构无差异,无法适配卷绕内侧贴合隔膜的挤压受限工况与外侧自由形变的拉伸工况。内外层应力不均、形变不匹配问题持续累积,造成电芯卷绕松紧不一、局部极化严重、析锂、鼓包、容量快速衰减,严重制约卷绕锂、钠电池的成型良率与使用寿命。(4)现有工艺流程中,烘干、调质、辊压各自独立,缺少高温预烘后的专项冷却适配工序,也缺少辊压成型后的二次调质与梯度烘烤定型工序,无法从源头和末端协同调控涂层应力状态与微观梯度结构。单一工序优化难以从根本上解决卷绕电芯的结构应力问题。
3、综上所述,现有技术存在调质模式单一、浸润不均、极片结构同质化、应力适配性差、工序粗放等问题,亟需研发一种精密加工系统,以从根本上解决卷绕电芯因曲率变化引起的应力不均缺陷。
技术实现思路
1、本发明的目的,是提供一种正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理系统,以期通过八段式一体化流程,实现极片纵向疏密交替、双面微观差异及厚度方向内密外疏的梯度结构,解决卷绕电芯的褶皱、开裂、析锂及衰减问题。
2、本发明的第二个目的,是提供一种正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理方法,采用上述系统来实现,以期实现五类调质模式的自由切换,适配不同溶剂及正负极材料的差异化加工需求。
3、本发明为实现上述目的,所采用的技术方案如下:
4、一种正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理系统,包括沿极片输送方向依次设置的预处理单元、调质单元、辊压单元和后处理单元;
5、预处理单元,用于对涂布后的极片进行高温预烘后冷却降温;
6、调质单元,用于以气态溶剂和/或液态溶剂对极片涂层进行选择性改性,所述选择性改性包括在极片纵向上形成软硬交替分布和/或在极片双面上形成非对称分布;
7、辊压单元,用于以具有可调线速度差的上下辊对极片进行常温压实,形成纵向疏密交替及双面微观差异化的压密结构;
8、后处理单元,用于对极片进行二次溶剂改性和梯度烘烤,形成厚度方向内密外疏的梯度结构。
9、进一步地,所述预处理单元包括高温预烘模块和冷却降温模块;所述调质单元为多模式溶剂微蒸及转印调质模块;所述辊压单元为连续或间歇式双面差异化差速辊压成型模块;所述后处理单元包括辊压后微蒸及转印处理模块、梯度烘烤定型模块和终端溶剂去除模块;所述高温预烘模块、冷却降温模块、多模式溶剂微蒸及转印调质模块、连续或间歇式双面差异化差速辊压成型模块、辊压后微蒸及转印处理模块、梯度烘烤定型模块和终端溶剂去除模块沿极片输送方向依次排布。
10、进一步地,还包括机架总成、同步输送模块、低温锁液稳压模块、智能测控联动模块和废气回收处理模块;所述同步输送模块用于输送极片;所述低温锁液稳压模块设置于所述调质单元与所述辊压单元之间;所述智能测控联动模块电性连接各模块;所述废气回收处理模块用于回收溶剂;所述同步输送模块、高温预烘模块、冷却降温模块、多模式溶剂微蒸及转印调质模块、低温锁液稳压模块、连续或间歇式双面差异化差速辊压成型模块、辊压后微蒸及转印处理模块、梯度烘烤定型模块和终端溶剂去除模块沿极片输送方向依次排布。
11、进一步地,所述多模式溶剂微蒸及转印调质模块包括半封闭保温腔体、可切换单面/双面分层雾气循环组件、间歇式涂辊转印上液组件、分区红外测温组件和微量稳压渗透组件;所述腔体沿输送方向分为预热匀温区、溶剂调质渗透区和柔性调质区三个梯度温区。
12、进一步地,所述连续或间歇式双面差异化差速辊压成型模块包括脉冲压力调控机构和双面差异化成型机构;所述上下辊采用统一规格无纹理光滑辊面,辊压时上下辊同温且不对辊加热;所述脉冲压力调控机构用于实现高压压实段与低压疏松段的周期性交替。
13、一种正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理方法,采用上述正负极极片溶剂微蒸及转印与温度协同及差速辊压同步处理系统来实现,该方法包括以下步骤:
14、s1.通过所述预处理单元对涂布后的极片进行高温预烘后冷却降温;
15、s2.通过所述调质单元对冷却后的极片进行选择性溶剂微蒸或转印调质,所述调质包括连续调质和/或间歇调质,且包括单面调质和/或双面调质;
16、s3.对调质后的极片进行低温锁液处理,以延缓溶剂挥发;
17、s4.通过所述辊压单元对锁液后的极片在常温下进行差速辊压,通过上下辊线速度差和脉冲压力形成纵向疏密交替压密及双面微观差异化结构;
18、s5.通过所述后处理单元对辊压后的极片进行二次溶剂改性和梯度烘烤定型,形成厚度方向内密外疏的梯度结构。
19、进一步地,步骤s2中,所述连续或间歇调质包括在极片纵向上形成溶剂调质区与未调质区交替分布的软硬交替基材结构,步骤s4中在相同辊压压力下,软区压后密度低于硬区,形成纵向疏密交替结构。
20、进一步地,步骤s1中,高温预烘温度为80~130℃;步骤s3中,低温锁液温度为-20~35℃。
21、进一步地,步骤s4中,上下辊线速度差为0~20%,所述线速度差定义为两辊线速度差值占其中一辊线速度的百分比;脉冲压力的压力切换响应时间≤5ms,且低压疏松段压力为基础压力的30%~60%。
22、进一步地,步骤s4中,所述辊压为常温辊压,不对辊加热,仅通过线速度差与压力微差实现极片双面微观差异化成型;在步骤s5之后,还包括通过终端溶剂去除模块去除残留溶剂的步骤。
23、本发明由于采用了上述的技术方案,其与现有技术相比,所取得的技术进步在于:
24、(1)本发明首创八段式梯度精密加工流程,通过高温预烘、冷却降温、多模式溶剂微蒸/转印调质、低温锁液、差速辊压、辊压后二次调质、梯度烘烤、终端脱溶的工序耦合,实现极片纵向疏密交替、双面微观差异及厚度方向内密外疏的多重梯度结构,有效适配卷绕电芯曲率变化引起的梯度形变,从根源上解决内层褶皱、外层开裂、析锂及容量衰减问题,以及极片辊压后表面致密问题,并且可大幅降低负极极片反弹。
25、(2)本发明利用冷却降温使极片基材处于低温区间,促使溶剂雾气在表层液化并深层渗透,克服了传统高温调质浮表、浸润不均的缺陷,实现涂层均匀柔性改性;配合低温锁液技术延缓溶剂挥发,稳定涂层润湿状态,为后续差速辊压提供可控入料条件。
26、(3)本发明采用常温差速辊压,仅依靠上下辊线速度差与微量压力差耦合,无需加热或辊面纹理差异,即可使极片正反面形成孔隙率、致密度差异化的微观结构,分别适配卷绕内侧挤压与外侧拉伸工况,降低极化、提升电解液浸润性。
27、(4)本发明支持单面/双面、连续/间歇、对称/非对称五类调质模式自由切换,可按需构建纵向软硬交替基材或双面非对称梯度结构,结合间歇脉冲压力辊压,精准调控疏密交替周期与压密幅度,形成柔性应力缓冲结构,大幅提升电芯卷绕良率与循环稳定性。
28、(5)本发明在辊压后增设二次溶剂改性与梯度烘烤,利用表层与内部溶剂挥发速率差,稳定成型厚度方向内密外疏的梯度微观结构,同时可消除间歇调质带来的突变台阶,形成纵向连续渐变压密,弥补常温冷压颗粒反弹、孔隙单一的问题。
29、(6)本发明集成智能测控与废气回收模块,可一键切换正负极加工参数,实现全流程闭环调控,有机溶剂回收率≥98%,极片良品率可达95%以上,绿色环保,适合规模化精密生产。
30、综上所述,本发明通过八段式梯度精密加工与多模式调质、常温差速辊压、二次梯度烘烤的核心协同,实现了极片纵向疏密交替、双面微观差异及厚度方向内密外疏的梯度结构,有效解决卷绕电芯应力不均导致的褶皱、开裂、析锂与衰减问题,以及极片辊压后表面致密问题,并且可大幅降低负极极片反弹,同时具备多材料适配、高良率、低残留和绿色环保等优势。