
一种制备超高压圆片陶瓷电容器的包封固化方法、超高压圆片陶瓷电容器与流程
本发明涉及电容器制备,尤其涉及一种制备超高压圆片陶瓷电容器的包封固化方法、超高压圆片陶瓷电容器。
背景技术:
1、超高压圆片陶瓷芯片和引线三合一焊接后,所得半成品需要经过环氧粉末包封后才得以实际使用,其中包封固化工艺将直接决定产品电气耐压绝缘性能、机械抗冲击可靠性、耐湿热耐稳定性以及使用寿命等。目前环氧粉末包封固化工艺普遍存在以下缺陷:一、预热温度不合理,产品表面温度不适中进而导致环氧粉末熔融不充分,出现包封薄、气泡、针孔、露电极以及高压下易沿面放电击穿等问题;二、环氧粉末温度波动大,易吸潮、团聚,沾粉不均匀,导致外观粗糙、产品绝缘强度下降、湿热失效;三、固化工艺单一,直接固化,升温过快导致环氧开裂、瓷片隐裂、内应力大;固化不足也导致交联度低、吸潮漏电、寿命短;四、预热、沾粉、固化三段温度各自独立作用,无整体协同匹配,致使批次一致性差良率低、高压合格率波动大,无法满足超高压电容长期可靠性要求。
2、因此,如何提供一种包封固化方法,显著提升超高压圆片陶瓷电容器的高压可靠性与良品率,是目前亟待解决的技术问题。
技术实现思路
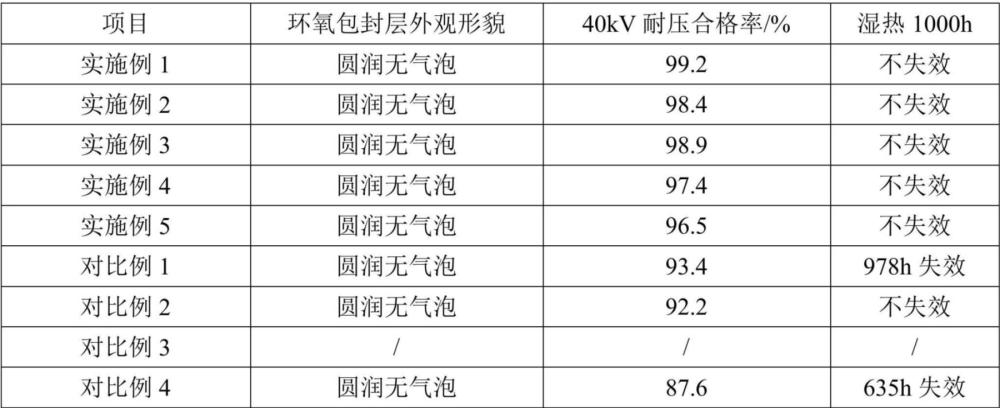
1、为解决上述技术问题,本发明提供了一种制备超高压圆片陶瓷电容器的包封固化方法、超高压圆片陶瓷电容器。本发明对超高压圆片陶瓷电容器半成品依次进行预热-沾粉-固化一体化工艺,通过调控135℃-180℃的预热温度,使得沾粉工艺中,半成品与环氧粉末接触瞬间即可将直接接触的环氧粉末熔融润湿均匀附着于半成品表面,进而达到包封致密无气泡,再结合梯度烧结-均匀缓冷的固化工艺,实现半成品的高质量包封固化。所得超高压圆片陶瓷电容器的环氧粉末包封层无气泡、无开裂、无露电极问题,与圆片陶瓷/银层/焊接层热膨胀匹配,提升了超高压圆片陶瓷电容器的高压绝缘、耐湿热以及耐压稳定性;同时本发明包封固化方法使得批次一致性增加,良品率提升,且稳定可复制,适合自动化量产。
2、为达此目的,本发明采用以下技术方案:
3、第一方面,本发明提供了一种超高压圆片陶瓷电容器的包封固化方法,所述包封固化方法的方法包括以下步骤:
4、s1、将超高压圆片陶瓷电容器半成品进行预热,所述预热的温度为135℃-180℃,例如135℃、140℃、145℃、150℃、155℃、160℃、165℃、170℃、175℃或180℃等,得到待包封半成品;
5、s2、将步骤s1所述待包封半成品置于环氧粉末中进行沾粉工序,得到待固化半成品;
6、s3、将步骤s2所述待固化半成品进行排气烧结、固化烧结和均匀缓冷,完成包封固化,得到超高压圆片陶瓷电容器。
7、本发明超高压圆片陶瓷电容器主要依据直流耐压值进行界定,指的是直流电压超过6kv的超高压圆片陶瓷电容器。
8、本发明对超高压圆片陶瓷电容器半成品先进行135℃-180℃的预热,去除半成品基体表面潮气,以达到与环氧粉末接触瞬间即可将直接接触的环氧粉末熔融润湿均匀附着于半成品表面的目的,包封致密均匀无气泡;随后进行沾粉工序,再结合排气烧结、固化烧结的梯度烧结工艺和均匀缓冷实现包封固化,其中通过排气烧结排除环氧粉末包封层内部的残留溶剂和水汽,完全杜绝内部气泡,固化烧结实现环氧粉末充分交联,依靠界面相互作用与半成品牢固结合,保证机械强度、绝缘性和耐湿热性,通过均匀缓冷以释放内应力,避免环氧包封层开裂、圆片陶瓷隐裂和整体分层。本发明所得超高压圆片陶瓷电容器湿热可靠性提升,漏电流小、耐压合格率高。
9、本发明若超高压圆片陶瓷电容器半成品预热温度过高,会导致焊锡融化,纸带、胶带着火,半成品报废;若超高压圆片陶瓷电容器半成品预热温度过低,则会导致半成品内部水分排出不彻底,同时也会导致后续沾粉厚度薄。
10、本发明超高压圆片陶瓷电容器半成品指的是圆片陶瓷芯片和引线三合一焊接后,冷却至室温,再经三槽超声清洗,自然晾干后所得半成品器件。
11、作为本发明优选的技术方案,步骤s1所述预热包括单段恒温预热或梯度升温预热。
12、需要说明的是,本发明对于超高压圆片陶瓷电容器半成品预热的方式不进行具体要求和特殊限定,只要能在特定的预热温度下预热超高压圆片陶瓷电容器半成品即可,本领域技术人员可以根据实际进行适应性的选择和调整,例如可以采用红外辐射对超高压圆片陶瓷电容器半成品进行预热,也可以采用烘箱整体预热,并持续开通热风循环,采用红外辐射对超高压圆片陶瓷电容器半成品进行预热,可以更好地提升温度均匀性与生产效率。
13、需要说明的是,本发明对于预热处理的时间不进行具体的要求和特殊限定,根据半成品的直径进行调整,能够实现半成品表面无冷凝水、整体温热均匀即可,本领域技术人员可以根据实际进行适应性的选择和调整,例如常规φ10mm-φ16mm半成品预热10min-20min。
14、需要说明的是,本发明对于梯度升温预热的梯度曲线不进行具体的要求和特殊限定,本领域技术人员可以根据本领域常规的梯度升温过程进行梯度曲线的设置,满足达到预热温度即可,具体升温速率可以根据半成品尺寸和重量进行适应性选择,例如梯度曲线中,每段的升温速率可以在5℃/min-15℃/min范围内选择,可以选择2段-5段的升温段。
15、作为本发明优选的技术方案,步骤s2所述环氧粉末的温度为20℃-30℃,例如20℃、21℃、22℃、23℃、24℃、25℃、26℃、27℃、28℃、29℃或30℃等。
16、本发明调控环氧粉末的温度为20℃-30℃,防止环氧粉末吸潮、团聚,进而提升沾粉过程的流平性。若环氧粉末的温度过高或者过低,均会导致超高压圆片陶瓷电容器半成品沾粉不均、表面粗糙、局部缺料或富集,进而导致所得超高压圆片陶瓷电容器绝缘强度下降,湿热环境下易漏电失效。
17、本发明在沾粉之前,除保证环氧粉末的温度为20℃-30℃,还会对环氧粉末所在粉仓摇匀,使得无尘、无结块。
18、本发明调控超高压圆片陶瓷电容器半成品预热温度135℃-180℃以及环氧粉末的温度20℃-30℃,将二者温度搭配,半成品表面达到一定温度的同时环氧粉末保证最佳的分散状态,进而后续接触沾粉的瞬间实现直接接触的环氧粉末快速均匀熔融附着于半成品表面,外观圆润,实现无气泡包封,致密性高,高压爬电距离充足,有效避免了包封薄、气泡、针孔、露电极以及高压下易沿面放电击穿等问题。
19、作为本发明优选的技术方案,步骤s2所述沾粉工序包括依次进行的环氧粉末松粉和沉淀、待包封半成品沾粉和锤震;步骤s2所述沾粉工序的次数为2次-5次,例如2次、3次、4次或5次等;步骤s2所述沾粉工序的加热环境温度为140℃-280℃,例如140℃、150℃、160℃、170℃、180℃、190℃、200℃、210℃、220℃、230℃、240℃、250℃、260℃、270℃或280℃等;步骤s2所述沾粉工序的加热环境真空度为10pa-1000pa,例如10pa、30pa、50pa、80pa、100pa、300pa、500pa、800pa或1000pa等。
20、需要说明的是,沾粉工序的加热环境温度140℃-280℃,指的是包封过程中装置的设定表温。
21、本发明调控沾粉工序的加热环境温度为140℃-280℃,加强粘粉后表面的环氧粉末进一步融化贴合。若加热的温度过低,极容易导致表面粘附的环氧粉末融化不充分;若加热的温度过高,环氧粉末容易高温变质,环氧粉末在高温也下有部分会分解成无效成分,影响包封后产品性能和包封质量。
22、本发明调控加热过程中的真空度为10pa-1000pa,以去除环氧粉末中的气泡和水分,确保环氧包封层致密均匀。
23、作为本发明优选的技术方案,所述沾粉工序中,每次松粉的时间各自独立地为6s-20s,例如6s、8s、10s、12s、15s、18s或20s等;所述沾粉工序中,每次沉淀的时间各自独立地为6s-20s,例如6s、8s、10s、12s、15s、18s或20s等;所述沾粉工序中,每次沾粉的时间各自独立地为1s-5s,例如1s、2s、3s、4s或5s等;所述沾粉工序中,每次捶震的次数各自独立地为1次-2次,例如1次或2次;所述捶震之后,还包括对锤震后产品进行整平的步骤,所述沾粉工序中,每次整平的时间各自独立地为0s-5s,且不为0,例如0.1s、1s、2s、3s、4s或5s等。
24、本技术沾粉工序中,先对环氧粉末进行松粉和沉淀,该过程待包封半成品位于加热环境中,之后将待包封半成品置于粉仓中沾粉,提出后先锤震,再置于加热环境中整平。
25、作为本发明优选的技术方案,后一次沾粉的时间长于前一次沾粉的时间。
26、本发明限定后一次沾粉的时间长于前一次沾粉的时间,逐步增加环氧粉末的沾粉时间,逐步增加环氧包封层的厚度,进而保证爬电距离充足、高压绝缘可靠,并可以用最少的包封层数实现所要求的包封层厚度,提高包封固化效率。
27、作为本发明优选的技术方案,步骤s3所述排气烧结的保温温度为80℃-100℃,例如80℃、82℃、85℃、88℃、90℃、92℃、95℃、98℃或100℃等,保温时间为10min-15min,例如10min、11min、12min、13min、14min或15min等;步骤s3所述固化烧结的保温温度为145℃-165℃,例如145℃、148℃、150℃、152℃、155℃、158℃、160℃、162℃或165℃等,保温时间为90min-120min,例如90min、92min、95min、98min、100min、102min、105min、108min、110min、112min、115min、118min或120min等。
28、本发明调控排气烧结的保温温度为80℃-100℃,可以保证包封层内部水汽排除干净,保证包封固化质量。排气烧结的保温温度过高或过低,均会导致水汽最佳排出速度降低,水汽排出不充分。
29、作为本发明优选的技术方案,步骤s3中,由所述排气烧结保温温度升温至所述固化烧结保温温度过程包括一步式升温或梯度升温。
30、本发明通过梯度升温,可以进一步降低所得超高压圆片陶瓷电容器内部热应力与包封层内部存在气泡的风险。
31、作为本发明优选的技术方案,所述一步式升温的升温速率为3℃/min-5℃/min,例如3℃/min、3.5℃/min、4℃/min、4.5℃/min或5℃/min等。
32、需要说明的是,本发明对于梯度升温的梯度曲线不进行具体的要求和特殊限定,本领域技术人员可以根据本领域常规的梯度升温过程进行梯度曲线的设置,满足达到固化烧结保温温度即可,具体升温速率可以根据产品尺寸和重量进行适应性选择,例如梯度曲线中,每段的升温速率可以在3℃/min-5℃/min范围内选择,可以选择2段-5段的升温段。
33、作为本发明优选的技术方案,步骤s3所述均匀缓冷至≤80℃,例如80℃、75℃、70℃、65℃、60℃、55℃或50℃等;步骤s3所述均匀缓冷的降温速率为3℃/min-5℃/min,例如3℃/min、3.5℃/min、4℃/min、4.5℃/min或5℃/min等;步骤s3所述均匀缓冷结束之后还包括静置,所述静置的时间≥24h,例如24h、28h、32h、36h、40h、44h或48h等。
34、本发明调控均匀缓冷的降温速率为3℃/min-5℃/min,避免降温过快引起所得超高压圆片陶瓷电容器内部应力聚集。
35、需要说明的是,本发明中对于均匀缓冷的方式不进行具体要求和特殊限定,只要能实现均匀缓冷的降温速率为3℃/min-5℃/min即可,例如可以停止加热,仅依靠风机循环,还可以设定缓慢的温度降低速率,辅以风机循环等,本领域技术人员可以根据实际进行适应性的选择和调整。
36、本发明均匀缓冷结束之后经静置,环氧粉末完全交联稳定、内应力充分释放,可以确保测试结果真实反映超高压圆片陶瓷电容器性能,避免误杀良品、提高筛选准确率。
37、本发明超高压圆片陶瓷电容器半成品预热温度、环氧粉末粉温以及梯度固化温度的联动匹配,可以形成稳定的熔融-成型-固化包封温场,所得环氧包封层致密无缺陷,热膨胀系数匹配,减少圆片陶瓷-银层-焊层-环氧包封层之间的应力,高压可靠性显著提升,且批次一致性大幅提高。
38、第二方面,本发明还提供了一种超高压圆片陶瓷电容器,所述超高压圆片陶瓷电容器的制备采用如第一方面所述的包封固化方法。
39、本发明所述的数值范围不仅包括上述列举的点值,还包括没有列举出的上述数值范围之间的任意的点值,限于篇幅及出于简明的考虑,本发明不再穷尽列举所述范围包括的具体点值。
40、与现有技术相比,本发明至少具有以下有益效果:
41、本发明对超高压圆片陶瓷电容器半成品依次进行预热-沾粉-固化一体化工艺,通过调控135℃-180℃的预热温度,使得沾粉工艺中,半成品与环氧粉末接触瞬间即可将直接接触的环氧粉末熔融润湿均匀附着于半成品表面,进而达到包封致密无气泡,再结合梯度烧结-均匀缓冷的固化工艺,实现半成品的高质量包封固化。所得超高压圆片陶瓷电容器的环氧粉末包封层无气泡、无开裂、无露电极问题,与圆片陶瓷/银层/焊接层热膨胀匹配,提升了超高压圆片陶瓷电容器的高压绝缘、耐湿热以及耐压稳定性;同时本发明包封固化方法使得批次一致性增加,良品率提升,且稳定可复制,适合自动化量产。