
一种VCM柔性印刷线圈结构及其制造方法与流程
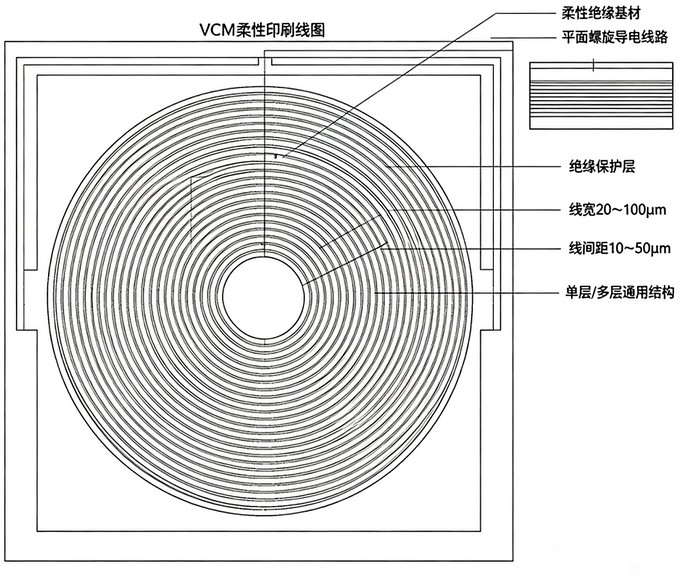
本发明属于微型摄像头致动器,具体涉及一种vcm柔性印刷线圈结构及其制造方法。
背景技术:
1、当前消费电子手机、平板内置摄像模组的vcm致动线圈主流方案为漆包铜线绕制线圈,该方案需配套塑料或金属绕线骨架,线圈本体与骨架总厚度较大,无法适配轻薄化终端设备;绕线工序人工介入多,线圈电感与推力一致性差,批量良率偏低。
2、行业内逐步出现柔性蚀刻线路线圈、印刷导电线圈等替代方案。柔性蚀刻铜箔线圈受铜箔基材最小厚度与蚀刻侧蚀效应限制,线宽与线间距微型化存在瓶颈,多层堆叠需压合干膜导致层间厚度增量大,且蚀刻工艺铜箔损耗高、工序链长、设备投入与环保处理成本高。现有印刷导电线圈虽在厚度与工序方面有所改善,但线路导电均匀性与推力线性度仍有待提升。
3、另外,现有印刷线圈制造工艺的烧结步骤采用单一恒温处理,浆料溶剂与有机载体同步快速挥发,线路易出现针孔与开裂,线圈电阻偏差大,推力线性度不足,难以满足高端防抖ois模组高精度驱动需求。
技术实现思路
1、本发明的目的在于提供一种vcm柔性印刷线圈结构及其制造方法,以解决决现有vcm致动线圈整体厚度大、无法适配5mm以下超薄摄像模组的问题,同时优化印刷与烧结工艺流程以降低线路针孔与开裂缺陷、提升电感一致性与推力线性度,满足高端ois光学防抖模组高精度驱动需求。
2、本发明采用如下技术方案:
3、本方案提供的一种vcm柔性印刷线圈结构,包括柔性绝缘基材以及一体印刷成型于所述柔性绝缘基材上的平面螺旋导电线路;所述导电线路的线宽为20μm至100μm,所述导电线路连续成型且无分段拼接断点;所述平面螺旋导电线路采用单层、双层及多层堆叠排布形式。
4、进一步地,所述柔性绝缘基材为聚酰亚胺薄膜,所述柔性绝缘基材的厚度为5μm至25μm;所述导电线路相邻线间距为10μm至50μm;所述导电线路外侧覆盖有绝缘保护涂层。
5、进一步地,所述多层堆叠排布形式中,相邻两层所述导电线路之间设置有绝缘隔离层,相邻两层所述导电线路通过导电搭接柱实现电路导通。
6、进一步地,所述导电线路由导电浆料经印刷烧结形成,所述导电浆料按质量分数计包括:导电金属粉体60%至85%、有机载体12%至35%、绝缘流变助剂0.5%至3%、烧结促进助剂0.1%至2%;所述导电金属粉体选自银粉和银钯合金粉。
7、本发明还提供了vcm柔性印刷线圈结构的制造方法,包括以下步骤:
8、s1基材预处理:对卷状柔性绝缘基材表面进行等离子活化清洗,去除基材表面脱模剂,提升浆料附着力。
9、s2线路印刷:采用导电浆料通过网版印刷一次性形成平面螺旋导电线路整体图形,完成线路成型。
10、s3分段梯度烧结:依次经低温预烘、中温排胶、高温金属化烧结三段温控处理,固化所述导电线路。所述低温预烘的温度为80℃,所述中温排胶的温度为180℃,所述高温金属化烧结的温度为280℃;所述低温预烘的时间为10min,所述中温排胶的时间为20min,所述高温金属化烧结的时间为30min,三段温控处理连续升温进行。
11、s4绝缘封装:在所述导电线路表面涂布绝缘保护涂层并烘干固化。
12、s5分切成型:按模组尺寸裁切得到单片成品线圈。
13、进一步地,步骤s2中所述网版印刷为卷对卷连续印刷工艺。
14、进一步地,制造多层堆叠排布形式的线圈时,在第一层所述导电线路经烧结固化后,涂布绝缘隔离层并制备导电搭接柱,再印刷形成下一层所述导电线路,重复上述过程直至达到目标堆叠层数,最后整体进行绝缘封装与分切成型。
15、采用上述方案本发明取得的有益效果如下:
16、1.采用一体印刷成型的平面螺旋导电线路,覆盖单层、双层及多层堆叠排布形式,线圈无绕线骨架,整体厚度可控,可适配5mm以下超薄手机摄像模组;一体印刷成型线路无分段拼接断点,电感离散度可控,推力线性度大幅提升,满足光学防抖高精度驱动需求。
17、2.采用分段梯度烧结工艺,通过低温预烘去除浆料溶剂、中温排胶分解有机载体、高温金属化烧结形成导电相,避免单一恒温烧结导致的线路针孔、开裂与电阻不均问题,线圈直流电阻偏差可控制,提升了量产良率。
18、3.采用卷对卷连续印刷工艺替代绕线、蚀刻多道工序,简化生产流程,单件生产成本显著降低,量产良率大幅提升。
1.一种vcm柔性印刷线圈结构,其特征在于:包括柔性绝缘基材以及一体印刷成型于所述柔性绝缘基材上的平面螺旋导电线路;所述导电线路的线宽为20μm至100μm,所述导电线路连续成型且无分段拼接断点;所述平面螺旋导电线路采用单层、双层及多层堆叠排布形式。
2.根据权利要求1所述的vcm柔性印刷线圈结构,其特征在于:所述柔性绝缘基材为聚酰亚胺薄膜,所述柔性绝缘基材的厚度为5μm至25μm;所述导电线路相邻线间距为10μm至50μm;所述导电线路外侧覆盖有绝缘保护涂层。
3.根据权利要求1所述的vcm柔性印刷线圈结构,其特征在于:所述多层堆叠排布形式中,相邻两层所述导电线路之间设置有绝缘隔离层,相邻两层所述导电线路通过导电搭接柱实现电路导通。
4.根据权利要求1所述的vcm柔性印刷线圈结构,其特征在于:所述导电线路由导电浆料经印刷烧结形成,所述导电浆料按质量分数计包括:导电金属粉体60%至85%、有机载体12%至35%、绝缘流变助剂0.5%至3%、烧结促进助剂0.1%至2%;所述导电金属粉体选自银粉和银钯合金粉。
5.一种如权利要求1至4任一项所述vcm柔性印刷线圈结构的制造方法,其特征在于:包括以下步骤;
6.根据权利要求5所述的vcm柔性印刷线圈结构的制造方法,其特征在于:步骤s3中所述低温预烘的温度为80℃,所述中温排胶的温度为180℃,所述高温金属化烧结的温度为280℃。
7.根据权利要求5所述的vcm柔性印刷线圈结构的制造方法,其特征在于:步骤s1中所述等离子活化清洗用于去除所述柔性绝缘基材表面的脱模剂并提升导电浆料在所述柔性绝缘基材上的附着力。
8.根据权利要求5所述的vcm柔性印刷线圈结构的制造方法,其特征在于:步骤s2中所述网版印刷为卷对卷连续印刷工艺。
9.根据权利要求5所述的vcm柔性印刷线圈结构的制造方法,其特征在于:制造多层堆叠排布形式的线圈时,在第一层所述导电线路经烧结固化后,涂布绝缘隔离层并制备导电搭接柱,再印刷形成下一层所述导电线路。
10.根据权利要求6所述的vcm柔性印刷线圈结构的制造方法,其特征在于:步骤s3中所述低温预烘的时间为10min,所述中温排胶的时间为20min,所述高温金属化烧结的时间为30min,三段温控处理连续升温进行。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com