
基于多源特征融合的铜转炉吹炼终点动态预测系统及方法
本发明涉及铜冶炼,具体而言,涉及基于多源特征融合的铜转炉吹炼终点动态预测系统及方法。
背景技术:
1、随着铜冶炼行业规模化、精细化发展,铜转炉吹炼作为连接冰铜熔炼与粗铜产出的核心工序,其终点判断的精准度直接影响产品质量、生产效率及生产安全性。当前吹炼现场工况复杂,多源数据易受高温、粉尘等干扰,且原料批次、炉龄阶段、风眼状态等工况多变,现有预测技术在数据处理、特征挖掘、工况适配等方面仍存在短板,难以实现稳定可靠的动态终点预测。
2、传统的铜转炉吹炼终点预测方法存在诸多缺陷,数据采集缺乏系统性整合,多源数据常出现异常、缺失及测量偏差问题,预处理流程不规范;特征筛选针对性不足,未有效挖掘与终点指标强相关的参数,特征融合逻辑性欠缺;终点邻近样本量稀缺,工况分类与特征集合适配性差,且无法明确预测结果的关键影响参数及关联程度。
3、因此有必要设计一种基于多源特征融合的铜转炉吹炼终点动态预测方法,用以解决现有技术的数据预处理不规范、特征筛选融合不合理、样本不足、工况适配性差及关键参数关联不明确,导致预测可靠性不足的问题。
技术实现思路
1、鉴于此,本发明提出了基于多源特征融合的铜转炉吹炼终点动态预测系统及方法,旨在解决背景技术中至少一项问题。
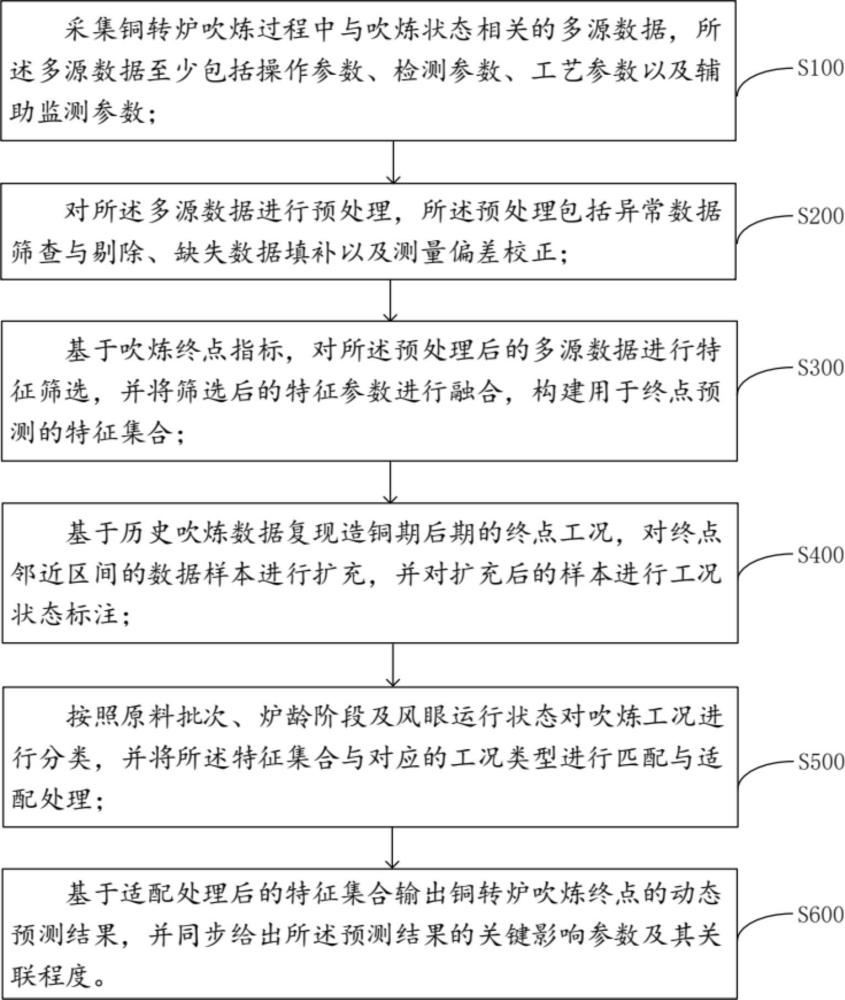
2、一个方面,本发明提出了基于多源特征融合的铜转炉吹炼终点动态预测方法,包括:
3、采集铜转炉吹炼过程中与吹炼状态相关的多源数据,所述多源数据至少包括操作参数、检测参数、工艺参数以及辅助监测参数;
4、对所述多源数据进行预处理,所述预处理包括异常数据筛查与剔除、缺失数据填补以及测量偏差校正;
5、基于吹炼终点指标,对所述预处理后的多源数据进行特征筛选,并将筛选后的特征参数进行融合,构建用于终点预测的特征集合;
6、基于历史吹炼数据复现造铜期后期的终点工况,对终点邻近区间的数据样本进行扩充,并对扩充后的样本进行工况状态标注;
7、按照原料批次、炉龄阶段及风眼运行状态对吹炼工况进行分类,并将所述特征集合与对应的工况类型进行匹配与适配处理;
8、基于适配处理后的特征集合输出铜转炉吹炼终点的动态预测结果,并同步给出所述预测结果的关键影响参数及其关联程度。
9、进一步的,所述采集铜转炉吹炼过程中与吹炼状态相关的多源数据,包括:
10、采用对应的数据采集装置同步采集所述操作参数、检测参数、工艺参数以及辅助监测参数;
11、其中,所述操作参数包括鼓风流量、鼓风压力、富氧比例及各参数的调节时序数据;所述检测参数包括炉体表面温度、炉气出口温度、烟气成分含量及各参数的检测节点数据;所述工艺参数包括冰铜注入总量、熔剂添加批次及各物料的投入时间节点数据;所述辅助监测参数包括炉体振动幅值、熔体液位高度及各参数的连续监测数据;
12、将采集的所有多源数据按吹炼时间轴依次归档,形成带有时序标识的原始数据集合。
13、进一步的,所述对所述多源数据进行预处理,包括:
14、对所述原始数据集合中的数据进行逐点筛查,识别超出预设参数波动范围的异常数据,并将所述异常数据从原始数据集合中剔除;
15、针对数据集合中存在的缺失数据段,提取同吹炼阶段、同工况条件下的有效数据,采用时序插值方式填补缺失数据;
16、选取同原料批次、同炉龄区间内的历史合格数据作为校正基准,计算当前数据与基准数据的偏离差值,根据所述偏离差值对当前数据进行偏差修正;
17、将经筛查剔除、缺失填补及偏差校正后的所有数据整合,形成预处理后的数据集合。
18、进一步的,所述对所述原始数据集合中的数据进行逐点筛查,识别超出预设参数波动范围的异常数据,并将所述异常数据从原始数据集合中剔除,包括:
19、针对不同类型的参数分别设定对应的正常波动范围,所述正常波动范围基于同工况下历史合格数据的统计范围确定;
20、对原始数据集合中的数据进行逐点核查,判断单个数据点是否处于对应参数的正常波动范围内;
21、对超出正常波动范围的数据点,若其前后相邻数据点均超出对应参数的正常波动范围,则确认该数据点为异常数据,并将其从原始数据集合中剔除;
22、记录剔除的异常数据的位置、数值及剔除原因,形成异常数据处理日志。
23、进一步的,所述根据所述偏离差值对当前数据进行偏差修正,包括:
24、当当前参数数据与基准值的偏离差值大于预设的偏差阈值时,则根据偏离差值计算校正量,并执行校正操作;
25、其中,将所述偏离差值与预设调整系数映射表进行比对,根据比对结果确定所述偏离差值的调整系数;
26、将所述调整系数与所述偏离差值的乘积值作为所述校正量;
27、当当前参数数据与基准值的偏离差值小于或等于预设的偏差阈值时,则不对当前参数数据执行校正操作,直接保留原数据。
28、进一步的,所述基于吹炼终点指标,对所述预处理后的多源数据进行特征筛选,并将筛选后的特征参数进行融合,构建用于终点预测的特征集合,包括:
29、确定吹炼终点核心指标,所述核心指标包括粗铜品位、熔体硫含量及熔体温度;
30、计算预处理后的数据集合中各参数与所述核心指标的数值关联度,筛选出关联度高于预设阈值的参数作为有效特征参数;
31、将所述有效特征参数按参数类型划分为操作特征组、检测特征组、工艺特征组及辅助监测特征组,并建立各类参数与吹炼终点指标的对应映射关系;
32、按吹炼时序将各特征组的参数数据进行关联拼接,标注各特征参数对应的吹炼阶段,融合形成用于终点预测的特征集合,并对特征集合中的参数数据进行冗余排查,剔除冗余参数。
33、进一步的,所述基于历史吹炼数据复现造铜期后期的终点工况,对终点邻近区间的数据样本进行扩充,并对扩充后的样本进行工况状态标注,包括:
34、调取历史吹炼过程中造铜期后期的终点工况参数,所述工况参数包括历史操作参数、历史工艺参数及历史检测参数的组合;
35、按所述历史终点工况参数设定当前复现条件,模拟造铜期后期的终点反应环境,执行工况复现操作;所述复现条件包括物料投入量、吹炼操作标准及检测频次;
36、在复现过程中同步采集各参数数据,形成单组终点邻近区间样本,通过多次变更原料批次、炉龄状态复现工况,扩充终点邻近区间样本数量;
37、对每一组扩充后的样本,同步执行离线取样化验,获取样本对应的终点指标实测值,根据所述实测值标注样本的工况状态,形成带标注的样本集合。
38、进一步的,所述按照原料批次、炉龄阶段及风眼运行状态对吹炼工况进行分类,并将所述特征集合与对应的工况类型进行匹配与适配处理,包括:
39、根据冰铜原料的成分占比、fe/s比值及开采来源信息,划分不同的原料批次工况类型;
40、根据炉衬磨损量、炉衬使用时长,划分不同的炉龄阶段工况类型;
41、根据风眼通风流量、风眼清洁度检测结果,划分不同的风眼运行状态工况类型;
42、提取所述特征集合中的核心参数,与各工况类型的特征参数模板进行比对;
43、当特征集合核心参数与某一工况类型模板的匹配度达到预设的匹配度阈值时,则将该特征集合与该工况类型建立关联,执行适配处理;
44、当特征集合核心参数与所有工况类型模板的匹配度均未达到预设的匹配度阈值时,则重新提取特征集合核心参数,核对参数提取准确性后再次执行比对操作,直至完成匹配或确认无匹配工况类型并记录;
45、针对匹配后的特征集合,调整参数的时序对应关系及数值关联逻辑,使特征集合与对应工况类型的吹炼反应规律相契合,完成适配处理。
46、进一步的,所述基于适配处理后的特征集合输出铜转炉吹炼终点的动态预测结果,并同步给出对所述预测结果具有显著影响的关键参数及其关联程度,包括:
47、按预设的时间间隔提取适配后的特征集合数据,结合带标注的样本集合,生成铜转炉吹炼终点的动态预测结果,并按吹炼进度实时输出;
48、统计预测过程中各特征参数对预测结果的影响权重,筛选出权重高于预设权重标准值的参数作为关键影响参数;
49、记录各关键影响参数与预测结果的数值对应关系,明确各关键参数之间的关联逻辑,同步输出关键参数清单及关联程度说明。
50、与现有技术相比,本发明的有益效果在于:本发明通过采集铜转炉吹炼过程中的多源相关数据并进行预处理,基于吹炼终点指标筛选融合特征构建预测特征集合,复现造铜期后期终点工况以扩充标注样本,按原料批次、炉龄阶段及风眼运行状态分类工况并匹配适配特征集合,输出动态预测结果并同步给出关键影响参数及其关联程度,能够系统性优化数据利用、精准挖掘有效特征、适配多样吹炼工况、充实终点预测样本基础,明确预测结果的核心影响因素,为铜转炉吹炼终点判断提供全面、可靠的技术支撑,保障吹炼过程有序推进。
51、另一方面,本发明还提出了基于多源特征融合的铜转炉吹炼终点动态预测系统,应用于基于多源特征融合的铜转炉吹炼终点动态预测方法,包括:
52、数据采集模块、数据处理模块、特征融合模块、工况复现模块、特征匹配模块和预测模块;
53、所述数据采集模块用于采集铜转炉吹炼过程中与吹炼状态相关的多源数据;
54、所述数据处理模块用于对所述多源数据进行预处理;
55、所述特征融合模块用于基于吹炼终点指标,对所述预处理后的多源数据进行特征筛选,并将筛选后的特征参数进行融合,构建用于终点预测的特征集合;
56、所述工况复现模块用于基于历史吹炼数据复现造铜期后期的终点工况,对终点邻近区间的数据样本进行扩充,并对扩充后的样本进行工况状态标注;
57、所述特征匹配模块用于按照原料批次、炉龄阶段及风眼运行状态对吹炼工况进行分类,并将所述特征集合与对应的工况类型进行匹配与适配处理;
58、所述预测模块用于基于适配处理后的特征集合输出铜转炉吹炼终点的动态预测结果,并同步给出所述预测结果的关键影响参数及其关联程度。
59、可以理解的是,上述基于多源特征融合的铜转炉吹炼终点动态预测系统及方法具备相同的有益效果,在此不再赘述。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com