
一种加工中心程序单及刀具信息嵌入式输出方法与流程
本发明涉及数控加工,具体涉及一种加工中心程序单及刀具信息嵌入式输出方法,尤其涉及一种基于nx cam后处理构造器实现的、可将刀具全参数信息、切削参数信息及加工工时信息自动嵌入nc程序并供机床面板实时调取的方法。
背景技术:
1、随着制造业向数字化、智能化方向快速发展,加工中心在机械制造领域的应用日益广泛。加工中心在运行nc程序时,程序配套的刀具参数(如刀具号、刀具名称、直径、长度、刀尖圆角半径等)、切削深度、主轴转速、进给速度以及单工序/整体加工时长等关键工艺信息,是操作人员进行换型调试、首件核对、换刀确认及质检等工作的核心依据。目前,行业内在获取和管理上述工艺信息方面主要存在以下几种技术方案。
2、传统方式采用纸质打印工艺单与电子文档双份留存,操作人员需对照纸质单据查看刀具参数和加工参数。这种方式存在明显缺陷:纸质单据在车间环境中易受油污、切削液侵蚀而破损或丢失,更换工件时需重复打印,耗材成本高;且纸质单据与机床实时加工状态不同步,换刀或修改切削深度后,单据无法实时更新,操作人员若依据过时信息操作,极易引发撞刀、过切等加工事故。
3、在现有专利技术方面,中国专利技术文件cn109725600b公开了一种后处理器装置、加工程序生成方法及cnc加工系统,其通过后处理器装置读取刀具路径数据中的特征形状信息并输出加工程序。该方案侧重于提升后处理生成加工代码的精度和效率,但未涉及将刀具参数信息及加工工艺信息嵌入nc程序并供机床端实时显示的技术方案。另一欧洲专利技术文件ep3715967a1公开了一种为机床控制器生成数控代码的方法,其通过获取加工信息和控制器信息,基于后处理手段将加工信息处理为控制器可执行的数控代码,同样聚焦于后处理阶段的代码生成,未解决程序运行过程中工艺信息的实时可视化查询问题。
4、此外,美国专利技术文件us20220155751a1公开了一种机床刀具负载显示方法,可显示加工程序指定的刀具及加工过程,并显示刀具的负载信息和加工参数值,但该方案显示内容主要集中于刀具负载相关参数,且需通过独立的数据采集和显示模块实现,信息来源于机床运行状态的实时采集而非程序本身固有信息,无法在离线状态下提前查阅完整刀具参数。而另一中国专利技术文件cn107942966a公开了一种生产信息化管理系统,其通过加工工艺管理模块从服务器下载加工工艺文件并进行管理,实现无纸化生产,但该方案依赖于服务器端与机床端的网络通信,系统架构复杂,且工艺文件的正确性依赖服务器数据的准确性,存在网络故障导致信息不可用的风险。
5、进一步的,中国专利技术文件cn121455067a公开了一种船用螺旋桨桨叶参数化数控加工程序的编制方法,其在西门子nx的后置处理构造器post builder中完成后置处理程序的开发,使用tcl语言作为命令语言,后处理器遍历每一条路径之前打开主程序文件,向主程序添加对应的调用该子程序的过程,遍历所有路径后,收集所有路径的数据,打开主程序文件,将刀具信息、模型信息、日期信息、工艺信息写入主程序文件头,便于加工人员快速获取工艺信息。该方案虽然涉及将刀具信息写入程序文件头部,但其信息输出仅限于程序头位置,未涉及在换刀节点处嵌入当前刀具完整参数信息的技术方案;且其所输出的“工艺信息”未明确包含加工工时估算数据,刀具清单的去重处理机制亦未公开。
6、综上,现有技术存在以下共性不足:第一,工艺信息与nc程序相互分离,信息来源于外部系统或独立数据库,存在信息不同步的风险,一旦程序修改而外部信息未及时更新,将导致操作人员依据错误信息作业;第二,刀具参数信息缺乏在机床端的即时可视化展示手段,操作人员需频繁离开机床翻阅纸质资料或通过电脑终端查看电子文档,中断加工流程,降低生产效率;第三,缺少将完整刀具参数、切削参数及加工工时信息直接嵌入nc程序本体并在机床面板一键调取的技术方案,无法实现信息与程序的完全同源同步。
技术实现思路
1、基于此,有必要针对现有技术中工艺信息与nc程序分离、信息不同步、机床端查询不便等技术问题,提供一种加工中心程序单及刀具信息嵌入式输出方法。
2、本发明通过nx后处理构造器中的tcl脚本定制,在nc程序生成阶段自动解析程序内全部工艺数据,将刀具全参数信息、切削参数信息及加工工时信息以结构化格式嵌入nc程序本体,使机床操作人员可直接通过系统操作面板信息页面一键调取查看,无需打印纸质工艺单、无需调取外部电子档,实现工艺信息与加工程序的完全同源同步。
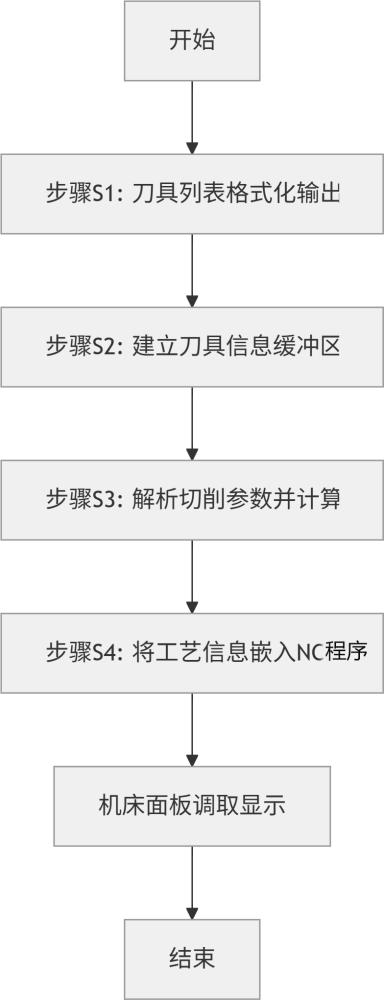
3、为了实现上述的目的,本发明提供一种加工中心程序单及刀具信息嵌入式输出方法,包括以下步骤。
4、步骤s1:后处理脚本配置与刀具列表格式化输出。
5、在nx cam后处理构造器中,定义刀具列表格式化过程custom_tool_list_format,绑定至程序起始事件mom_start_of_program。该过程通过遍历预处理操作列表lib_spf_get_pretreatment_operation_list,按刀具首次使用顺序提取刀具号、刀具名称、刀具直径及刀尖圆角半径参数,通过格式化模板生成刀具清单,并输出至nc程序头部注释段。同一刀具仅输出一次,通过维护tool_list列表并使用search -exact命令实现去重。
6、格式化模板定义为:setformat">3>|<15<|<6<|<4<"。其中,>3>对应刀具号字段,物理含义为刀具在刀库中的编号,为无量纲整数,右对齐宽度3字符;<15<对应刀具名称字段,为字符型数据,无物理量纲,左对齐宽度15字符;<6<对应刀具直径字段,物理含义为刀具切削部分的公称直径,量纲为毫米(mm),左对齐宽度6字符;<4<对应刀尖圆角半径字段,物理含义为刀具切削刃圆角的公称半径,量纲为毫米(mm),左对齐宽度4字符。
7、输出格式示例为:第一行输出表头“(t|name|d|cr)”,第二行输出“(2|ugt0201_002|8.000|)”。
8、步骤s2:刀具信息缓冲区的建立与换刀节点信息嵌入。
9、在后处理事件处理机制中新建独立缓冲区,绑定至换刀事件mom_tool_change的入口结束位置。传统方案中若直接替换已有缓冲区代码,会与原缓冲区的执行逻辑产生冲突,导致刀具信息输出异常或程序生成错误。本实施例通过新建独立缓冲区解决此问题,绑定命令为:lib_ge_command_buffer_edit_append mom_tool_change_lib mom_tool_change_lib_entry_end custom_proc_output_tool_info _djxx。该命令将刀具信息输出过程custom_proc_output_tool_info追加绑定至换刀事件的入口结束位置,在原有换刀逻辑执行完毕后、后续加工程序段开始前触发。
10、在custom_proc_output_tool_info过程中,首先,声明全局变量mom_tool_name(刀具名称,字符型)、mom_tool_diameter(刀具直径,单位mm)、mom_tool_length(刀具长度,单位mm)以及注释控制符mom_sys_control_out(注释起始符)、mom_sys_control_in(注释结束符)。通过infoexists命令逐项检测各变量是否存在,若存在则将其值赋给对应的局部变量,若不存在则保持为空字符串,避免因变量未定义导致的脚本报错。最后通过mom_output_literal命令将刀具名称、刀具直径和刀具长度以注释形式输出至nc程序。输出格式示例为:第一行输出“(toolname:ugt0201_002)”,第二行输出“(tooldiameter:8.0)”,第三行输出“(toollength:30.0)”。
11、步骤s3:切削参数与加工工时信息解析与嵌入。
12、后处理脚本在遍历刀轨事件时,通过全局变量mom_spindle_speed获取主轴转速,通过mom_feed_cut_value获取切削进给速度,通过mom_cut_depth获取切削深度,并通过刀轨事件序列的累计长度和进给速度参数计算加工工时。
13、单工序切削时长按以下公式计算:
14、tcut=(l/f)×60
15、其中,tcut为单工序切削加工时长,物理含义为刀具沿刀轨完成该工序切削所需的时间,单位为秒(s);l为该工序刀轨的累计路径长度,物理含义为刀具切削刃沿进给方向实际走过的几何路径总长度,由后处理脚本遍历刀轨事件时逐段累加得到,单位为毫米(mm);f为该工序的切削进给速度,物理含义为刀具相对于工件的瞬时进给线速度,由nxcam操作参数中直接读取,单位为毫米每分钟(mm/min);60为单位换算系数,单位为秒每分钟(s/min)。量纲验证:l的单位毫米除以f的单位毫米每分钟得到分钟,再乘以60秒每分钟后单位为秒,与tcut的量纲一致。该公式的物理基础为经典运动学关系“时间等于距离除以速度”,在数控加工中,刀具沿预定刀轨以设定的进给速度运动,切削时长即为刀轨路径长度与进给速度之比。
16、单工序快速移动时长按以下公式计算:
17、trapid=(lrapid/frapid)×60
18、其中,trapid为单工序快速移动时长,单位为秒(s);lrapid为该工序中非切削快速移动的累计路径长度,单位为毫米(mm);frapid为机床快速移动速度,由数控系统参数设定,通常取各轴最大快速移动速度中的最小值,在后处理脚本中作为预设常量输入,单位为毫米每分钟(mm/min);60为单位换算系数,单位为秒每分钟(s/min)。量纲验证:lrapid的单位毫米除以frapid的单位毫米每分钟得到分钟,再乘以60秒每分钟后单位为秒,与trapid的量纲一致。
19、整套程序总预估工时按以下公式计算:
20、ttotal=σ(tcut,i+trapid,i)+σtchange,j+taux
21、其中,ttotal为整套程序总预估加工工时,单位为秒(s);n为该程序包含的切削工序总数,为无量纲整数;tcut,i为第i个切削工序的切削时长,单位为秒(s);trapid,i为第i个切削工序的快速移动时长,单位为秒(s);m为换刀次数,为无量纲整数;tchange,j为第j次换刀所需时长,物理含义为从当前刀具退刀至安全位置、主轴停止、刀库旋转到位、新刀具装入主轴并完成长度补偿设定的总耗时,由后处理脚本根据机床刀库类型和换刀逻辑预设,单位为秒(s);taux为辅助时间,包含程序启停、主轴启停、冷却液开关等非切削操作的时间总和,单位为秒(s)。量纲验证:求和各项均为时间量,单位为秒,求和后仍为时间量,与ttotal的量纲一致。
22、提取的切削参数与工时信息以注释形式嵌入各工序起始程序段位置,格式为:第一行输出“(工序:粗铣型腔|刀具:d12r0.4|s:3500|f:1200|切深:2.0)”,第二行输出“(预估工时:3min25s)”。程序头部的整体工艺信息注释段包含整套程序的总预估工时、刀具使用总数及毛坯尺寸信息。
23、步骤s4:机床面板实时调取与显示。
24、嵌入nc程序中的工艺信息以标准注释段格式存储,与nc代码指令共用同一程序文件。操作人员通过数控系统操作面板的信息显示功能,可直接调取程序中的注释段信息,在面板显示页面查看当前程序所用全部刀具参数、切削参数及加工工时数据。以发那科系统为例,操作人员按下面板上的“程序”功能键,在程序显示模式下,注释段信息以文本形式在程序代码之间显示;也可通过系统参数配置,将注释段信息单独汇总显示于机床面板的信息页面,操作人员通过软按键一键呼出,无需逐行翻阅程序代码。
25、高速代码缓冲区配置。在加工中心高速高精加工场景下,为避免刀具信息输出代码对高速加工指令的干扰,在nc程序头部配置高速代码开启缓冲区,在程序尾部配置高速代码关闭缓冲区。程序头部配置命令为:lib_ge_command_buffer_edit_append mom_initial_move mom_initial_move_entry_start (sethsc 1) hsc_on。程序尾部配置命令为:lib_ge_command_buffer_edit_append mom_end_of_path_lib_mom_end_of_path_lib_entry_start (sethsc 0) hsc_off。通过上述配置,高速加工指令在程序执行期间保持开启状态,刀具信息输出代码在缓冲区中独立执行,二者互不干扰。
26、技术性质说明。本发明不涉及人工智能模型的构建或训练。后处理脚本中的所有处理逻辑均基于预定义规则进行确定性运算,具体包括:通过条件分支语句(如search-exact、info exists)判断刀具是否已在列表中及变量是否存在,通过字符串格式化函数(lib_dc_format_string)按预设模板生成输出文本,通过事件绑定机制(lib_ge_command_buffer_edit_append)在指定程序节点触发相应处理过程。上述处理过程不包含可学习参数、不涉及迭代优化训练、不依赖数据集驱动,其输出结果完全由输入数据和预定义规则确定,具有完全的可重复性和可验证性。
27、本发明相较于现有技术,具有以下有益效果。
28、第一,信息同源同步,消除信息滞后风险。刀具参数及工艺信息在后处理阶段直接从cam模型的加工数据中提取并嵌入nc程序,与nc代码指令来源于同一数据源,程序修改后信息自动同步更新,从根本上消除了纸质单据信息滞后导致的加工事故隐患。
29、第二,免除纸质工艺单,降低耗材与人工成本。完全替代纸质工艺单的打印、分发、归档流程,按中型加工车间每台机床日均打印3份工艺单、每份工单2页计算,单台机床每年可节约纸张约1500页、打印耗材费用约800元;按10台机床规模计算,年节约耗材成本约8000元,同时减少人工整理单据工时约120小时每年。
30、第三,提高加工效率,缩短换型调试时间。操作人员无需往返电脑终端或资料柜翻阅工艺资料,直接在机床面板即可查阅全套工艺信息,单次信息查询时间由原来的平均2分钟缩短至10秒以内,换型调试综合时间缩短约19%。
31、第四,增强加工过程安全性。各换刀节点处直接输出该刀具的完整参数信息,操作人员在换刀前可即时核对刀具补偿参数,降低因刀具参数错误导致的撞刀、过切风险。
32、第五,系统通用性强。本方法基于nx后处理构造器的tcl脚本实现,不依赖特定机床品牌或数控系统,可通过调整后处理配置适配发那科、三菱、西门子等主流加工中心系统。
33、第六,刀具信息分段展示。除在程序头部输出刀具清单和总工时信息外,还在每个换刀事件节点处嵌入当前刀具的完整参数信息,使操作人员在程序运行过程中可分段获取当前刀具信息。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com