
一种工艺路线协同的总装生产工艺方法与流程
本发明涉及高端装备制造领域的智能生产工艺,特别涉及一种工艺路线协同的总装生产工艺方法。
背景技术:
1、在高端装备制造行业,总装生产面临前所未有的复杂性挑战,传统排产及工艺路线已难以满足现代生产需求,主要存在以下技术瓶颈:
2、工艺协同建模不精确:传统生产方法采用简化的线性工序网络模型,无法准确刻画总装生产特有的多阶段装配、总装与检验交叉并行、工序严格依赖等复杂协同关系。现有模型无法准确表达这种时空耦合的工艺协同特征,导致工艺路线方案与实际生产严重脱节;多重约束协调能力不足:生产车间面临较低缓冲区容量、零部件温度静置、工房定员等多重硬性约束。现有工艺路线方法通常独立处理各类约束,缺乏系统化的耦合约束处理机制,难以生成同时满足所有限制条件的可行方案;资源动态适配性差:传统生产采用静态资源分配策略,无法适应工序间资源需求的动态变化。总装生产涉及专业化装配小组和检验小组,各工序对资源类型、数量和时间有不同需求。现有方法难以实现资源的动态优化配置,导致资源利用率低下,且频繁的工种切换造成大量非生产性时间损失;优化算法与实际问题结构不匹配:现有智能优化算法在应用于总装生产时存在结构性缺陷:标准遗传算法的单层编码无法同时表征工序顺序和资源分配;固定参数策略难以适应搜索过程不同阶段的需求;缺乏针对总装生产特点的专用优化算子。这些缺陷导致算法收敛速度慢、解质量差,无法满足实际生产对工艺排产效率和方案质量的双重要求;决策支持可视化程度低:当前生产系统输出以数据报表为主,缺乏直观的时空关系展示。生产管理人员难以从海量数据中快速把握整体工艺排产逻辑、识别资源冲突、评估方案可行性,严重影响了工艺排产方案的实际可执行性和调整效率。
技术实现思路
1、为了解决上述技术问题,本发明提供了一种工艺路线协同的总装生产工艺方法;
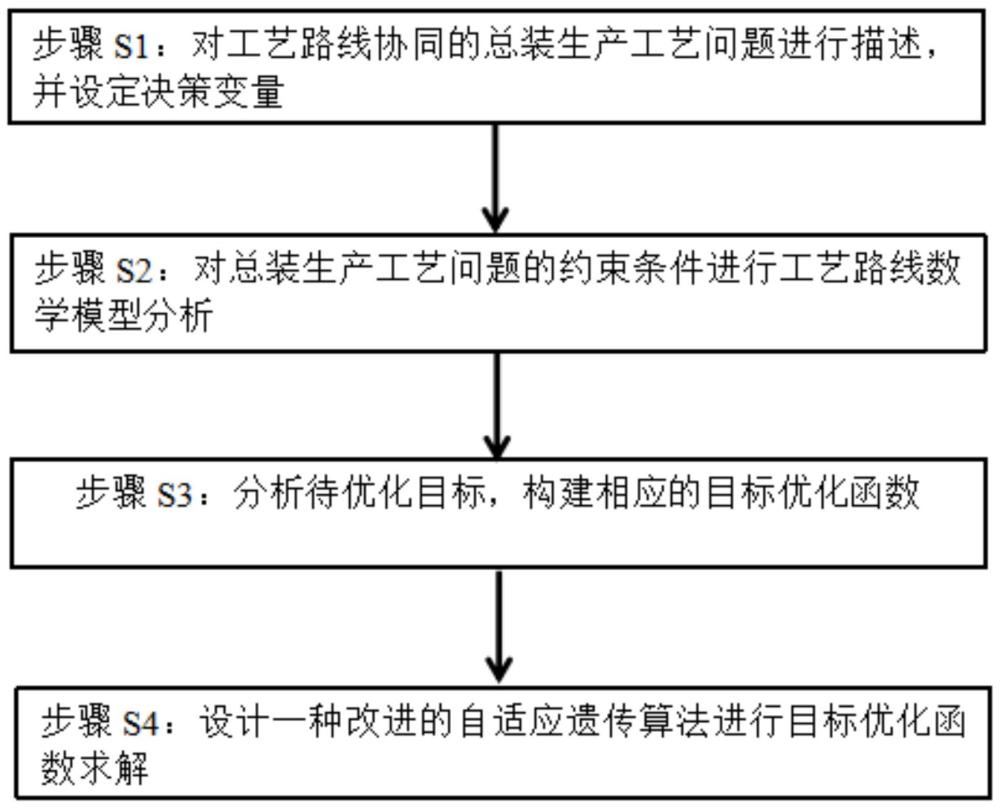
2、本发明解决上述技术问题的技术方案是:一种工艺路线协同的总装生产工艺方法;包括以下步骤:
3、步骤s1:对工艺路线协同的总装生产工艺问题进行描述,并设定决策变量;
4、步骤s2:对总装生产工艺问题的约束条件进行工艺路线数学模型分析;总装生产工艺问题的约束条件包括缓冲区容量约束、人力资源协调约束、温度静置与控制部件产能约束、工艺路线顺序约束、批次逻辑约束以及其他基本约束;
5、步骤s3:分析待优化目标,构建相应的目标优化函数;
6、步骤s4:设计一种改进的自适应遗传算法进行目标优化函数求解;步骤s4的具体过程为:
7、s41,建立双层编码机制;
8、s42,适应度评估与约束处理;
9、s43,基于种群收敛状态的自适应策略动态调整交叉概率与变异概率;
10、s44,减少工种切换的局部优化算子。
11、上述工艺路线协同的总装生产工艺方法,步骤s1中,总装生产工艺问题描述为:
12、设高精度产品核心部件生产,核心部件记为h,总任务共包含n套产品,将总任务划分为k个生产批次,且满足,其中k=1,2,...,k,为第k个生产批次中包含的所有产品索引集合,总任务集合记为x;时间记为t,单位为天;每套产品加工过程分解为10个工序,10个工序包含5个装配工序和5个检验工序,5个装配工序分别记为a1、a2、a3、a4、a5,装配工序集合为,5个检验工序分别记为i1、i2、i3、i4、i5,检验工序集合为;操作工小组集合为,检验员集合为,操作工小组和检验员均视为人力资源,人力资源记为r,r属于或;缓冲区:最大容量160套,视为空间资源。
13、上述工艺路线协同的总装生产工艺方法,步骤s1中,设定的决策变量如下:
14、:表示第i套产品的第j个工序在第t天的加工状态,i表示第i套产品,j表示第j个工序,当第i套产品的第j个工序在第t天开始加工则为1,否则为0,;
15、:表示第i套产品的第j个工序的开始时间,单位为天;
16、:表示第i套产品的第j个工序的完成时间,单位为天;
17、:表示第i套产品的第j个工序对人力资源r的占用状态,当第i套产品的第j个工序占用操作工小组和检验员其中一种资源则为1,否则为0,;
18、:表示第i套产品在第t天的空间状态,当第i套产品在第t天处于缓冲区则为1,否则为0,。
19、上述工艺路线协同的总装生产工艺方法,步骤s2中,总装生产工艺问题的约束条件为:
20、缓冲区容量约束:在制品占用的缓冲区套数不超过160套;
21、;
22、其中,表示第i套产品在第t天处于缓冲区,即存在第j个工序使,为的紧后工序;为第i套产品的第个工序的开始时间;
23、人力资源协调约束包括操作工约束、检验员约束和工房定员约束;
24、操作工约束:
25、;
26、其中,是一个关于时间t的函数,当时,该函数值为1,当时,该函数值为0;
27、操作工约束表示每个操作工小组同一时间最多承担1个装配任务;
28、检验员约束:
29、;
30、检验员约束表示每个检验员同一时间最多承担1个检验任务;
31、工房定员约束:
32、;
33、工房定员约束用于确保工房内总人数不超过9人;
34、温度静置与控制部件产能约束包括首道装配工序开始时间约束和控制核心部件日产能约束;
35、对需定温的核心部件,其首道装配工序开始时间满足下式:
36、;
37、其中,为第i套产品的核心部件h的入库时间,单位为天,为需定温的核心部件首道装配工序,为第i套产品需定温的核心部件首道装配工序的开始时间,代表a类核心部件的3种不同子组件,代表b类核心部件的3种不同子组件;
38、控制核心部件日产能约束:
39、;
40、其中,为核心部件的装配工序集合;控制核心部件日产能约束表示核心部件相关工序日完成量小于等于40;
41、工艺路线顺序约束:紧后工序必须在所有紧前工序完成后才能开始,具体的工艺路线描述包括工艺路线构建、并行路径、汇合点、分支同步和最终检验;
42、工艺路线构建:建立工序间的串并行关系,包括a1→i1→a3→i3→a5→i5和a2→i2→a3→i3→a5→i5两条并行路径,以及a4→i4→a5→i5的独立路径,形成工艺网络结构;
43、并行路径:a1→i1与a2→i2可并行;
44、汇合点:i1与i2均完成后才可开始a3;
45、分支同步:a3→i3与a4→i4并行,均完成后才可开始a5;
46、最终检验:a5完成后进行i5;
47、其中,工序不可抢占,每阶段含强制检验,检验为下一装配的紧前工序;
48、;
49、其中,为第i套产品的装配工序a1的完成时间,为第i套产品的检验工序i1的开始时间,为第i套产品的检验工序i1的完成时间,为第i套产品的装配工序a2的完成时间,为第i套产品的检验工序i2的开始时间,为第i套产品的检验工序i2的完成时间,为第i套产品的装配工序a3的开始时间,为第i套产品的装配工序a3的完成时间,为第i套产品的检验工序i3的开始时间,为第i套产品的检验工序i3的完成时间,为第i套产品的装配工序a5的开始时间,为第i套产品的装配工序a4的完成时间,为第i套产品的检验工序i4的开始时间,为第i套产品的检验工序i4的完成时间,为第i套产品的装配工序a5的完成时间,为第i套产品的检验工序i5的开始时间;
50、批次逻辑约束:产品顺序生产,批间需清线;
51、;
52、其中,为最小化函数,为最大化函数,为第i套产品首道工序的开始时间,为第i套产品末道工序的完成时间,m为工艺路线中的工序总数,为第k+1生产批次中包含的所有产品索引集合;
53、批次逻辑约束表示第k+1生产批次中任意一套产品的首道工序最早开始时间,必须晚于或等于第k生产批次中所有产品的末道工序最晚完成时间;
54、其他基本约束包括工序时间和人力资源独占;
55、工序时间:,为工序的标准工时;
56、人力资源独占:,每个工序只占一种人力资源。
57、上述工艺路线协同的总装生产工艺方法,步骤s3的具体过程为:
58、步骤s31,优化目标分析:基于步骤s1和步骤s2,明确以最小化总生产周期为核心优化目标;
59、步骤s32,目标函数构建:构建最小化总生产周期的目标优化函数,数学表达式为:
60、;
61、其中,表示总生产周期,为第i套产品的检验工序i5的完成时间,为最小化总生产周期的目标优化函数。
62、上述工艺路线协同的总装生产工艺方法,步骤s41的具体过程为:
63、首先,进行上层工序序列编码:采用基于工序的编码,染色体表示为第一向量,,为第一向量g中的第l个基因,l为第一向量的长度, l的值等于总工序数,为二元组(y,d),其中y为产品编号,d为工序类型编号,d=1,2,...,10依次对应5个装配工序和5个检验工序;
64、然后,进行下层资源分配编码:采用基于人力资源的编码,染色体表示为第二向量,,与g等长;为第二向量f中的第l个基因,表示对应工序分配的资源编号,若为装配工序,则∈,表示操作工小组之一,若为检验工序,则∈,表示检验员之一。
65、上述工艺路线协同的总装生产工艺方法,步骤s42的具体过程为:
66、基于目标函数,计算适应度,计算公式为:
67、;
68、其中,λ为惩罚系数,为适应度;p为约束违反惩罚项;
69、约束违反惩罚项p计算公式为:
70、;
71、其中,为的权重系数,为的权重系数,为q的权重系数,q为其他约束违反,为第t天处于缓冲区且未转走的产品套数,为第t天的工房内同时在场人数;
72、约束处理策略为:
73、硬约束处理:工艺顺序、温度静置等硬约束在解码过程中强制满足;
74、软约束处理:缓冲区容量、工房定员等通过惩罚函数处理,引导搜索向可行域收敛;
75、修复策略:对轻微不可行解,采用时间右移、资源重分配等启发式方法修复。
76、上述工艺路线协同的总装生产工艺方法,步骤s43的具体过程为:
77、针对传统遗传算法参数固定的不足,提出了一种基于种群收敛状态的自适应参数调整策略:
78、第一步,收敛状态度量:计算当前种群适应度标准差,与初始种群适应度标准差比较,得到收敛度指标δ,δ=/;
79、第二步,计算上层工序序列编码的相关概率:第一交叉概率和第一变异概率按以下公式自适应调整;
80、;
81、;
82、其中,为预设的第一交叉概率下限,为预设的第一交叉概率上限,为预设的第一变异概率下限,为预设的第一变异概率上限,为第一交叉概率的调整系数,为第一变异概率的调整系数;
83、第三步:种群多样性评估:在每一代进化中,计算当前种群适应度标准差,定量表征种群的分散程度;
84、第四步:计算下层资源分配编码的相关概率并动态概率调整:根据的大小动态调整第二交叉概率和第二变异概率;
85、采用非线性动态调整公式进行动态调整,非线性动态调整公式为:
86、;
87、;
88、其中,为第二交叉概率基础值,为第二变异概率基础值,为预设的自适应调整系数,e为自然对数的底数。
89、上述工艺路线协同的总装生产工艺方法,步骤s44的具体过程为:
90、首先,针对操作工需协同作业的特点,设计工种切换优化算子:
91、当时,对每个操作工小组,计算其工序序列中的工种切换次数;选择最大的小组作为优化对象;提取优化对象负责的所有工序,记为工序序列列表,,为列表中的第m个工序,m为列表的长度,其中包含工序类型、开始时间、产品信息;在满足工艺顺序约束前提下,按照相同工序类型相邻原则对排序,以最小化相邻工序的类型切换次数为核心目的构建目标函数,从而将相同类型的工序排列在一起,减少产线在不同类型工序间的频繁转换,目标函数为:
92、;
93、其中,为最小化函数,为收敛度指标,m为列表长度,表示提取中第j个工序的工序类型,表示提取中第j+1个工序的工序类型;当时取1,否则取0;
94、然后,保持工序间依赖关系,重新计算重组后各工序的开始时间和完成时间,验证新方案是否满足所有约束,若满足则替换原方案。
95、上述方法还包括:利用matlab软件实现算法并编程求解,输出资源负荷图,具体过程为;
96、算法实现与求解步骤:
97、基于matlab编程平台实现所述的改进自适应遗传算法,将步骤s3构建的目标优化函数和步骤s2建立的约束条件转换为可计算的数学模型,设置算法运行参数,包括种群规模、最大迭代次数、变异概率范围、局部优化概率等;执行遗传算法迭代计算,通过初始化种群、计算适应度、交叉变异和局部优化等操作,逐代进化直至满足终止条件;输出最优染色体编码,解码生成完整的生产工艺路线方案,包括每个工序的开始时间、结束时间、分配资源等产品信息;
98、可视化输出生成步骤:
99、生成资源负荷图,以横轴表示时间,纵轴表示资源负荷状态,分别绘制装配小组和检验员的工作负荷曲线,显示各资源在不同时间段的忙碌与空闲状态;
100、生成日产量完成图,日产量统计以最终检验工序完成时间为准,显示每日完成最终检验的产品数量,横轴为生产天数,纵轴为日产量套数;
101、生成缓冲区使用情况图,表示换缓冲区容量使用情况,反应缓冲区的占用和产品的利用情况。
102、本发明的有益效果在于:
103、1、工艺排产精度与可行性显著提升:通过改进的自适应遗传算法结合工艺协同建模和耦合约束处理,生成的工艺排产方案与生产实际高度契合。方案可行性大幅提高,减少了现场调整工作量,提升了工艺排产方案的可执行性;
104、2、生产效率大幅提高:应用本发明方法,总生产周期明显缩短,生产效率得到有效提升。以高精度产品总装为例,日均产出能力增强,产能利用率提高,合同交付能力得到显著改善;
105、3、资源利用率优化明显:通过双层智能编码和动态资源适配,资源综合利用率得到显著优化。装配小组工作时间安排更加合理,检验员工作负荷更加均衡,工种切换次数减少,非生产性时间损失降低;
106、4、生产均衡性显著改善:缓冲区占用更加均衡,生产节奏更加平稳。控制部件等特殊资源的利用更加合理,生产过程的稳定性和连续性得到保障;
107、5、算法求解效率显著提升:改进的自适应遗传算法相比传统算法,收敛速度更快,最优解质量更高。工艺排产方案生成时间大幅缩短,能够满足生产现场的实时调整需求;
108、6、决策支持能力全面增强:多维可视化输出体系将复杂的工艺排产逻辑转化为直观的视觉呈现,生产管理人员能够快速把握整体工艺排产方案、识别潜在冲突、评估方案优劣。决策响应时间缩短,调整效率提升;
109、7、经济效益显著:应用本发明方法能够有效提升产能、节约资源成本、缩短交付周期、减少在制品库存,为企业带来显著的经济效益,增强了市场竞争力;
110、综上所述,本发明填补了高端装备制造领域总装生产智能排产的技术空白,通过创新的工艺协同建模、耦合约束处理、双层智能编码、自适应优化算法和多维可视化技术,实现了总装生产线在多约束条件下的高效排产,为行业提供了切实可行的解决方案,具有重要的工程应用价值和推广前景。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com