
一种纳米级面形保形头罩超精密上盘方法与流程
本发明涉及光学超精密加工,特别是一种纳米级面形保形头罩超精密上盘方法。
背景技术:
1、保形头罩是一类大长径比、深矢高、薄壁形非球面光学元件,相比于传统的球形头罩,其具有更高的陡度,从导弹弹体向顶端延伸时曲率变化更缓,空气摩擦更小。相比于传统的球形整流罩,采用高陡度保形头罩具有减阻增程、提高隐身性能、提高光学探测能力、增加目标视场等优点。鉴于保形头罩的口径不断增大,面形精度要求不断提高,对保形头罩加工过程中的上盘提出了非常高的要求。
2、目前光学元件的上盘方式主要有:
3、(1)低熔点沥青+松香+蜂蜡混合上盘:上盘材料为沥青、松香和蜂蜡混合而成,这种上盘方法适合高精度的球面镜片、棱镜、柱面镜,缺点是操作复杂,面形精度会有一些变化。
4、(2)低温合金上盘:上盘材料为铋锡合金,这种上盘方法适合中等精度球面镜片、棱镜、柱面镜的批量加工,缺点是不适合高精度镜片、薄壁镜片的加工。
5、(3)uv胶上盘:上盘材料为紫外uv固化胶,这种上盘方法适合手机镜头、车载镜头和大部分民用镜头。缺点是瞬时收缩应力较大,不适合高精度镜片的加工。
6、(4)真空上盘:采用真空物理吸附的方法上盘,这种上盘方法适合超薄玻璃、大尺寸平板。缺点是只能吸附平面镜片,用于球面、非球面光学镜片的加工复杂程度高。
7、(5)双面胶上盘:采用双面胶水粘接的方法上盘。这种上盘方法适合小镜片、快速临时固定。缺点是只能用于镜片磨边和简单倒角,不能用于镜片的面形精度加工。
技术实现思路
1、本发明解决的技术问题是:克服现有技术的不足,提供了一种纳米级面形保形头罩超精密上盘方法,避免因保形头罩上盘介质与保形头罩结构界面支撑刚度不匹配,粘结应力分布不均匀,导致保形头罩下盘后面形变化大,无法实现产品纳米级面形精度的要求,解决硬脆高陡度薄壁保形头罩的加工面形变形问题,满足纳米级面形保形头罩超精密上盘的迫切需求。
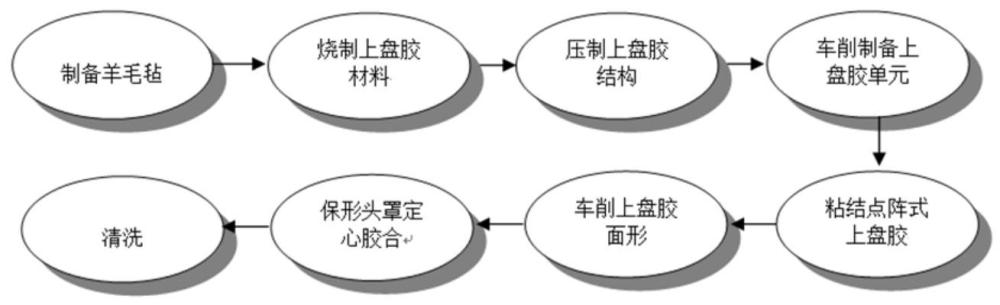
2、本发明的技术解决方案是: 提供一种纳米级面形保形头罩超精密上盘方法,包括:
3、步骤1、将羊毛毡裁剪为正方形,制作成若干个羊毛毡块;所述羊毛毡的密度为0.42~0.46g/cm3;
4、步骤2、利用羊毛毡块和光学用沥青烧制上盘胶材料;所述光学用沥青的软化点为65℃~80℃、针入度为10~30;
5、步骤3、将烧制得到的上盘胶材料压平;
6、步骤4、将压平后的上盘胶材料车削为圆柱棒状,随后进行清洗,作为上盘胶单元;
7、步骤5、将上盘胶单元与保形头罩粘结工装进行粘结;
8、步骤6、对由上盘胶单元共同构成的点阵式上盘胶面形进行车削,至面形精度pv≤0.5um;
9、步骤7、将保形头罩与保形头罩粘结工装定心胶合;
10、步骤8、将定心胶合后的保形头罩和保形头罩粘结工装清洗干净。
11、进一步,步骤1中,所述羊毛毡为细白羊毛毡且羊毛含量≥99%。
12、进一步,步骤2、利用羊毛毡块和光学用沥青烧制上盘胶材料,具体包括:
13、将软化点为65℃~80℃、针入度为10~30的光学用沥青切块放入烧胶锅;
14、将所述沥青加热至100℃~120℃,熔化为均匀液体后,进行过滤;
15、再将过滤后沥青加热至100℃,保温1h;
16、将裁剪后的羊毛毡块放入烧胶锅内,浸润于沥青中,共同加热至100℃~120℃,保温3h;
17、将烧胶锅降温至80℃,保温2h,烧制完成。
18、进一步,步骤4中,车削上盘胶材料时,上盘胶材料与车床主轴同心度控制在0.005mm以内。
19、进一步,步骤5、将上盘胶单元与保形头罩粘结工装进行粘结,具体包括:
20、将保形头罩粘结工装加热至100℃;所述保形头罩粘结工装的粘接区域为弧状轮廓;
21、在粘接区域内,将上盘胶单元与保形头罩粘结工装牢固粘结,每一上盘胶单元的粘接方式为:将上盘胶单元的轴线沿所在粘结位置的法向方向设置,相邻上盘胶单元之间保持预设间距,多根上盘胶单元共同构成点阵式上盘胶,点阵式上盘胶在粘结区域的面积占比为45%~55%;
22、将粘接完成的保形头罩粘结工装进行冷却和清洗。
23、进一步,步骤4,进行清洗处理时,采用去离子水或纯净水。
24、进一步,步骤6、对由上盘胶单元共同构成的点阵式上盘胶面形进行车削,具体包括:
25、保形头罩粘结工装与车床主轴的同心度控制在0.005mm以内;
26、硬质合金刀具使用前角20°、后角10°、刀尖圆弧r0.3mm的非钝刀;
27、车削过程包括粗车削和精车削,粗车削时,主轴转速80r/min~100r/min,进给速度0.8mm/min~1mm/min,切深0.08mm~0.1mm;精车削时,主轴转速60r/min~80r/min,进给速度0.5mm/min~0.7mm/min,切深0.03mm~0.05mm。
28、进一步,步骤7、将保形头罩与保形头罩粘结工装定心胶合,具体包括:
29、将保形头罩和带点阵式上盘胶的保形头罩粘结工装分别加热至80℃;
30、将保形头罩对中上盘至保形头罩粘结工装上,调整保形头罩位置,使保形头罩的垂直度和同心度均在0.005mm以内;
31、将定心后的保形头罩迅速放入50℃的温水中进行降温处理,再逐步冷却至20~25℃。
32、进一步,步骤8中,对定心胶合后的保形头罩和保形头罩粘结工装清洗清洗处理,采用1:1的无水乙醇和乙醚的混合溶液。
33、本发明与现有技术相比的优点在于:
34、(1)本发明创新性地采用光学用沥青结合高密度羊毛毡作为上盘胶,避免了采用传统上盘胶支撑刚度不足的问题,也避免了以前专利描述的采用刚性凸台和胶水上盘支撑刚度过高,面形精度难以控制的问题,为实现纳米级面形保形头罩超精密上盘打好基础;
35、(2)本发明在粘结上盘胶时规定每个上盘胶单元的轴线沿所在粘结位置的法向方向设置,调整每根羊毛毡的间距,确保点阵式上盘胶在预定粘结区域的面积占比为45%~55%,通过离散接触单元在宏观上形成分布式支撑界面,从上盘原理上充分考虑了保形头罩的几何结构和受力分析,避免了保形头罩粘结应力分布不均匀的现象;
36、(3)本发明给出的超精密车削上盘胶方法,保证上盘胶的面形精度在0.5um以内,使上盘胶和保形头罩能无间隙粘结,同时确保点阵式上盘胶的粘结区域应力分布均匀、几何结构一致,解决薄壁硬脆高陡度的保形头罩的微变形问题,最终实现了纳米级面形保形头罩超精密上盘;
37、(4)本发明围绕光学用沥青软化点在65℃-80℃的温度点,选用80℃时进行胶合定心,定心完成后为防止沥青继续熔化破坏上盘面形,迅速将保形头罩和保形头罩粘结工装放入50℃温水中使沥青快速固化,同时从80℃降温至50℃也不会造成玻璃材料速冷碎裂,具有良好的工程性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com