
用于制造木基板材的方法及压缩木质生物质材料与流程
本公开大体上涉及用于制造木基板材的方法以及压缩木质生物质材料。本公开具体涉及用于制造包含木质生物质的木基板材的方法以及压缩木质生物质材料。
背景技术:
1、专利文献1公开了一种用于制造纤维板的方法。该用于制造纤维板的方法包括:向通过蒸煮(steaming)和纤维分离(defibrating)木质材料而获得的木质纤维中添加胶粘剂;然后形成木质纤维并对该木质纤维进行热压成型。该木质材料包括压缩材料,该压缩材料通过将棕榈科植物的多种研磨产物压缩并整合在一起而获得,该多种研磨产物被干燥。
2、然而,专利文献1中公开的用于制造纤维板的方法具有一个问题,即:在将棕榈科植物的研磨产物成型为颗粒形式时的压缩倾向于粉化或破坏木质纤维,导致压缩材料中纤维的尺寸相对较小。纤维板的物理性能通常取决于压缩材料中纤维的尺寸。因此,当试图由如上所述的压缩材料制造纤维板时,改善纤维板的物理性能是困难的,因为压缩材料的平均长度和平均直径相对较小。
3、引用列表
4、专利文献
5、专利文献1:wo 2022/080358 a1
6、发明概述
7、本公开的一个目的是提供:一种用于制造木基板材的方法,该方法能够通过抑制压缩木质生物质材料中粉碎的木质生物质材料的粉化和破坏以保持该粉碎的木质生物质材料的尺寸,来改善木基板材的物理性能;以及一种压缩木质生物质材料。
8、根据本公开的一个方面的用于制造木基板材的方法包括:进料步骤,将粉碎的木质生物质材料和胶粘剂组分彼此混合以获得混合物,该混合物是粉碎的木质生物质材料和胶粘剂组分的第一混合物;压缩步骤,在使胶粘剂组分硬化或固化的同时压缩该第一混合物以获得压缩木质生物质材料;形成步骤,分解该压缩木质生物质材料以获得木质单元(木質エレメント,woody elements)并由该木质单元获得垫状成型产物;以及成型步骤,在加热或干燥该垫状成型产物的同时使该垫状成型产物成型。
9、根据本公开的一个方面的压缩木质生物质材料是通过压缩粉碎的木质生物质材料和硬化或固化的胶粘剂组分的混合物而获得的压缩材料。
10、实施方案描述
11、1. 概述
12、如上所述,专利文献1中公开的用于制造纤维板的方法具有以下问题:作为纤维板原料的压缩材料中所包含的木质纤维的尺寸相对较小。本发明人认为该问题的原因如下。即,发明人认为,在专利文献1中公开的压缩材料中,成型为颗粒形状期间施加的压力和木质纤维的供应量增加,使得木质纤维的粉化和破坏更可能发生,导致压缩材料中所包含的木质纤维相对较小。
13、因此,本发明人进行了深入研究以改善木基板材的强度。结果,本发明人通过改进用于生产压缩木质生物质材料的方法,开发了以下用于制造木基板材的方法。
14、即,根据本实施方案的用于制造木基板材的方法包括进料步骤、压缩步骤、形成步骤和成型步骤。该进料步骤包括将粉碎的木质生物质材料和胶粘剂组分彼此混合以获得混合物,该混合物是粉碎的木质生物质材料和胶粘剂组分的第一混合物。该压缩步骤包括在使胶粘剂组分硬化或固化的同时压缩该第一混合物以获得压缩木质生物质材料。在该压缩步骤中,胶粘剂组分可以改善粉碎的木质生物质材料颗粒之间的粘附,以减少压缩期间的压力和粉碎的木质生物质材料的供应量。因此,压缩木质生物质材料中粉碎的木质生物质材料的粉化和破坏更不可能发生。该形成步骤包括分解该压缩木质生物质材料以获得木质单元并由该木质单元获得垫状成型产物。该成型步骤包括在加热或干燥该垫状成型产物的同时使该垫状成型产物成型。因此,可以获得木基板材。
15、木质单元的尺寸通过这些步骤可以略微减小。然而,由于相对大的粉碎的木质生物质材料颗粒大量保留在压缩木质生物质材料中,因此与不添加胶粘剂组分的情况相比,即使在这些步骤之后,相对大的木质单元也被包含在木基板材中。因此,可以改善木基板材的强度。
16、2. 细节
17、根据本实施方案的木基板材不受特别限制,其示例包括隔热板、中密度纤维板(mdf)、硬板和刨花板。该木基板材优选为中密度纤维板。
18、注意,下文描述的实施方案仅是本公开的各种实施方案的示例。此外,只要实现本公开的目的,可以根据设计等对下文描述的实施方案进行各种修改。此外,可以解释实施方案中的作用机理,但作用机理的解释包括基于推定的解释,并且本公开不受作用机理的解释的约束。
19、(第一实施方案)
20、将描述根据第一实施方案的用于制造木基板材的方法。根据第一实施方案的木基板材例如是中密度纤维板或隔热板。根据第一实施方案的用于制造木基板材的方法包括进料步骤、压缩步骤、形成步骤和成型步骤。下面依次描述这些步骤。
21、<进料步骤>
22、该进料步骤是以下步骤:将粉碎的木质生物质材料(下文也简称为“粉碎材料”)和胶粘剂组分彼此混合以获得混合物,该混合物是粉碎的木质生物质材料和胶粘剂组分的第一混合物。混合方法不受特别限制,其示例包括使用喷涂设备、喷雾器等进行的喷涂、浸渍于液体形式的胶粘剂组分中、使用辊直接施加、以及使用喷嘴或管进行珠粒施加。
23、下面描述进料步骤中采用的粉碎材料和胶粘剂组分。
24、<<粉碎的木质生物质材料>>
25、该粉碎的木质生物质材料对应于通过粉碎作为材料的木质生物质而获得的小碎片。
26、木质生物质是指由木质材料形成的生物质。生物质意指生物来源的不可耗竭的有机资源(化石燃料除外)。用于木质材料的植物大致分为木本植物(所谓的树)和草本植物(所谓的草),并且可以是木本植物或草本植物。具体而言,木质生物质的示例包括禾本科植物、棕榈科植物、大麻科植物和竹亚科植物。禾本科植物的示例包括甘蔗(甘蔗渣)。棕榈科植物的示例包括油棕、糖棕(doub palms,オウギヤシ)、椰子树、枣椰树、西谷棕榈(sagopalms,サゴヤシ)、巴西莓棕榈(アサイー,açaí palms)和棕榈(シュロ,chusan palms)。大麻科植物的示例包括洋麻和黄麻。棕榈科植物的可用部分的示例包括油棕树干(opt)、空果串(efb)、油棕叶(opf)和茎。
27、木质生物质优选源自棕榈科植物。特别地,更优选使用油棕。油棕是一种种植在马来西亚、印度尼西亚、泰国、哥伦比亚等地以获得棕榈油的棕榈树。油棕树干作为材料强度不足,因此被视为未利用资源。此外,油棕的树茎水含量高且含有糖,因此容易腐烂。因此,树茎目前被丢弃腐烂,但在腐烂过程中会产生温室气体,从而引起对环境问题的担忧。鉴于上述方面,利用油棕可以将未利用资源转化为资源并解决此类环境问题。
28、粉碎木质生物质的方法不受特别限制,其示例包括使用锤磨机、切碎机、削片机和球磨机的方法。粉碎可以仅进行一次,或者可以进行两次或更多次。粉碎材料的尺寸不限于特定尺寸。
29、从由此获得的粉碎材料中,使用异物去除器优选去除异物。异物去除器不限于特定的去除器,并且可以使用公知的异物去除器。
30、由此获得的粉碎材料优选被干燥。粉碎材料的水含量优选小于或等于25质量%,更优选小于或等于20质量%。在那种情况下,可以抑制粉碎材料中腐烂的进展,从而改善用于制造木基板材的压缩木质生物质材料的储存性能。注意,粉碎材料的水含量可以通过烘箱干燥法测定。此外,木质生物质可以在被粉碎之前被干燥。
31、在此,木质生物质包括薄壁组织。薄壁组织是包括薄壁细胞的组织。薄壁组织包括例如同化组织、分泌组织和储存组织,并具有诸如合成、分解和储存的生理活动。以薄壁组织为主要成分的粉碎材料呈细颗粒形式,并且与以其他维管束为主要成分的粉碎材料相比小。以薄壁组织为主要成分的粉碎材料可能导致木基板材强度降低、木基板材之间的质量变化、干燥不充分等。因此,通过分级优选来减少木质生物质中以薄壁组织为主要成分的粉碎材料的量。分级方法不受特别限制,其示例包括筛分、风力分选和水浴。
32、分级后粉碎材料的长度和直径优选分别大于或等于0.8 mm且小于或等于50.0mm,以及大于或等于0.10 mm且小于或等于2.00 mm(下文将分级后落入该范围内的粉碎材料也称为“大尺寸粉碎材料”)。当长度大于或等于0.8 mm且直径大于或等于0.10 mm时,可以改善木基板材的强度。当长度小于或等于50.0 mm且直径小于或等于2.00 mm时,可以抑制木基板材表面平滑性的劣化。
33、粉碎材料中大尺寸粉碎材料的长度和直径可以如下所述测量。大尺寸粉碎材料的长度和直径可以通过以下方式获得:使用放大镜、显微镜等测量分级后预定量的粉碎材料中各个颗粒的长度和直径;并计算所测长度和直径的各自算术平均值。
34、基于粉碎材料的总质量,大尺寸粉碎材料的含量(质量比)优选大于或等于70质量%,更优选大于或等于75质量%。在那种情况下,可以改善木基板材的强度。注意,大尺寸粉碎材料的含量上限不受特别限制,但可以例如小于或等于100质量%。
35、分级后粉碎材料中所包含的大尺寸粉碎材料的含量通过以下方式获得:使用放大镜、显微镜等测量分级后预定量的粉碎材料的各个颗粒的长度和直径;将各个颗粒分类为落入长度大于或等于0.8 mm且小于或等于50.0 mm以及直径大于或等于0.10 mm且小于或等于2.00 mm的范围内的颗粒和不落入该范围内的颗粒;并计算落入该范围内的颗粒(大尺寸粉碎材料)与不落入该范围内的颗粒的质量比。
36、<<胶粘剂组分>>
37、该胶粘剂组分是使粉碎材料的颗粒彼此结合的组分。该胶粘剂组分可以改善粉碎材料颗粒之间的粘附,从而抑制压缩木质生物质材料(下文也简称为“压缩材料”)中粉碎材料的粉化和破坏并保持粉碎材料的尺寸,从而可以改善木基板材的强度。此外,粉碎材料的颗粒在作为后续步骤的压缩步骤中容易压缩结合。因此,即使没有强压缩也可以形成压缩材料。由于即使没有强压缩也可以形成压缩材料,因此也可以制造传统上无法制造的具有低比重的压缩材料,而不损害压缩材料的机械耐久性。此外,由于胶粘剂组分提供如下文所述的粘合剂的作用,因此可以进一步改善木基板材的强度。
38、胶粘剂组分不受特别限制,只要其具有粘合功能即可。胶粘剂组分的示例优选包括选自天然来源物质和化石资源来源物质中的至少一种。在那种情况下,可以改善粉碎材料颗粒之间的粘附和压缩材料的机械耐久性。
39、天然来源物质不受特别限制,其示例包括:蛋白质体系,诸如胶、明胶和酪蛋白;糖体系,诸如淀粉、葡萄糖、果糖、蔗糖和壳聚糖;具有两个或更多个羧基的酸体系,诸如柠檬酸、天冬氨酸、谷氨酸和苹果酸;柿单宁;以及天然橡胶胶乳。
40、化石资源来源物质不受特别限制,其示例包括三聚氰胺树脂、脲醛树脂、酚醛树脂、乙酸乙烯酯树脂、环氧树脂、聚氨酯树脂、聚乙二醇、聚乙烯醇和水性聚合物异氰酸酯。
41、胶粘剂组分更优选包括选自淀粉和脲醛树脂中的至少一种。在那种情况下,由于胶粘剂组分在下文描述的蒸汽和纤维分离处理期间分子量降低,因此改善了成型步骤期间木质单元的粘附,从而可以改善木基板材的强度。
42、基于粉碎材料和胶粘剂组分的总质量(绝对干质量),胶粘剂组分的含量优选大于或等于0.1质量%且小于或等于50质量%,更优选大于或等于1质量%且小于或等于25质量%,并且进一步更优选大于或等于3质量%且小于或等于15质量%。当含量大于或等于0.1质量%时,提高了粉碎材料的粘接性,抑制了粉碎材料的粉化和破坏,并且可以改善木基板材的强度。当含量小于或等于50质量%时,容易保持压缩材料的形状,并且可以抑制压缩材料机械耐久性的降低。
43、<压缩步骤>
44、该压缩步骤是以下步骤:在使第一混合物中的胶粘剂组分硬化或固化的同时压缩该第一混合物,以获得用于木基板材的压缩木质生物质材料。如上所述,由于第一混合物包括胶粘剂组分,因此与常规压缩材料的制造条件相比,可以降低压力和粉碎材料的供应量。因此,未对压缩材料施加过大的压力,抑制了压缩材料中粉碎材料的粉化和破坏,并且可以保持粉碎材料的尺寸,因此可以改善由该压缩材料制造的木基板材的强度。此外,可以在没有强压缩的情况下形成压缩材料,因此可以制造传统上无法制造的具有低比重的压缩材料,而不损害压缩材料的机械耐久性。
45、为了获得压缩材料,例如可以使用压片机、造粒机等。从生产效率的观点来看,造粒机是优选的。造粒机不受特别限制,其示例包括平模造粒机和环模造粒机。
46、压缩材料的形状不受特别限制,但压缩材料可以具有例如实心圆柱形状。压缩材料的尺寸不受特别限制,但当压缩材料具有实心圆柱形状时,压缩材料可以具有例如大于或等于5 mm且小于或等于50 mm的平均长度以及大于或等于4 mm且小于或等于10 mm的平均直径。
47、压缩材料的比重优选大于或等于0.1,更优选大于或等于0.3,并且进一步更优选大于或等于0.6。此外,压缩材料的比重优选小于或等于1.3,更优选小于或等于1.1,并且进一步更优选小于或等于0.9。当比重大于或等于0.1时,改善了压缩材料的机械耐久性,因此压缩材料在运输期间不太可能碎裂或破坏。当比重小于或等于1.3时,抑制了粉碎材料长度和直径的减小,并且可以改善木基板材的强度。
48、压缩材料的水含量优选小于或等于25质量%,更优选小于或等于20质量%。在那种情况下,可以抑制压缩材料中腐烂的进展,从而改善压缩材料的储存性能。注意,压缩材料的水含量可以通过烘箱干燥法测定。
49、压缩材料中粉碎材料的长度和直径优选分别大于或等于0.6 mm且小于或等于40.0 mm,以及大于或等于0.08 mm且小于或等于1.60 mm(下文将压缩材料中落入该范围内的粉碎材料也称为“尺寸合适的粉碎材料”)。当长度大于或等于0.6 mm且直径大于或等于0.08 mm时,可以改善木基板材的强度。当长度小于或等于40.0 mm且直径小于或等于1.60mm时,可以抑制木基板材表面平滑性的劣化。
50、压缩材料中粉碎材料的长度和直径可以如下所述测量。首先,将预定量的由此获得的压缩材料浸入水中以获得混合物,然后搅拌该混合物,从而获得压缩材料的分解产物。压缩材料中粉碎材料的长度和直径可以通过以下方式获得:使用放大镜、显微镜等测量预定量的分解产物中各个颗粒的长度和直径;并计算所测长度和直径的各自算术平均值。
51、基于压缩材料的总质量,尺寸合适的粉碎材料的含量(质量比)优选大于或等于40质量%,更优选大于或等于55质量%,并且进一步更优选大于或等于70质量%。在这种情况下,可以改善木基板材的强度。注意,尺寸合适的粉碎材料的含量上限不受特别限制,但可以例如小于或等于100质量%。
52、压缩材料中所包含的尺寸合适的粉碎材料的含量通过以下方式获得:使用放大镜、显微镜等测量预定量的压缩材料的各个颗粒的长度和直径;将各个颗粒分类为落入长度大于或等于0.6 mm且小于或等于40.0 mm以及直径大于或等于0.08 mm且小于或等于1.60 mm的范围内的颗粒和不落入该范围内的颗粒;并计算落入该范围内的颗粒(尺寸合适的粉碎材料)与不落入该范围内的颗粒的质量比。
53、<形成步骤>
54、该形成步骤是以下步骤:将压缩材料分解以获得木质单元,向木质单元中添加粘合剂以获得第二混合物,并层叠该第二混合物以获得垫状成型产物。将压缩材料分解的方法具体包括进行蒸汽和纤维分离处理以从压缩材料获得作为木质单元的木质纤维。
55、该蒸汽和纤维分离处理是通过对蒸煮并纤维分离压缩材料进行蒸煮并纤维分离来软化压缩材料,从而将压缩材料分解成纤维或纤维束的处理。即,对压缩材料进行蒸煮和纤维分离,从而可以获得作为木质单元的木质纤维。
56、在蒸煮中,用高温高压饱和水蒸气处理压缩材料。蒸煮条件不受特别限制,其示例包括高于或等于150℃且低于或等于200℃的温度、大于或等于0.5 mpa且小于或等于2.0mpa的压力、以及长于或等于1分钟且短于或等于15分钟的时间段。对于蒸煮和纤维分离,可以使用公知的蒸煮和纤维分离装置,并且例如可以使用加压精磨机。
57、在蒸汽和纤维分离处理之后,可以根据需要进行干燥。该干燥是用于降低纤维分离后木质纤维水含量的处理。该干燥可以通过向纤维分离后的木质纤维供给热风来进行。
58、干燥后木质纤维的水含量不受特别限制,但可以例如小于或等于20质量%,基于已被烘箱干燥的木质纤维的总质量。注意,干燥可以在添加粘合剂之前或之后的任何时间进行。即,干燥可以在向木质纤维添加粘合剂之后进行、在向木质纤维添加粘合剂之前进行、在向木质纤维添加粘合剂期间进行,或者可以将粘合剂添加到木质纤维然后干燥,并且可以再次添加粘合剂。
59、添加到木质单元中的粘合剂被硬化或固化以使木质单元彼此结合。该粘合剂优选为热固性树脂,并且更优选的粘合剂示例包括二苯基甲烷二异氰酸酯(mdi)、脲醛树脂、脲-三聚氰胺共缩合树脂和酚醛树脂。注意,除了粘合剂之外,还可以添加防水剂。
60、基于木质单元和粘合剂的总质量,粘合剂的添加量不受特别限制,但可以例如大于或等于1质量%且小于或等于10质量%。
61、然后,将已添加粘合剂的木质单元层叠并形成为垫以获得垫状成型产物。垫状成型产物可以使用公知的重力型成型机或抽吸式成型机(suction former)形成。
62、<成型步骤>
63、该成型步骤是以下步骤:加热由此形成的垫状成型产物以使已添加的粘合剂硬化或固化,从而将垫状成型产物成型为木基板材。
64、该成型步骤包括在加热垫状成型产物的同时压制该垫状成型产物。在压制方法中,可以使用公知的热压机。在热压机的热板之间,可以安装间隔件(厚度规)。该间隔件保持木基板材的厚度均匀。
65、加热温度不受特别限制,但可以例如高于或等于140℃且低于或等于230℃。压制时的压力不受特别限制,但可以例如大于或等于0.5 mpa且小于或等于10 mpa。热压时间段不受特别限制,但可以例如长于或等于10秒且短于或等于3分钟。
66、如上所述,可以获得根据本实施方案的木基板材。木基板材的厚度不受特别限制,但可以例如小于或等于20 mm。
67、(第二实施方案)
68、将描述根据第二实施方案的用于制造木基板材的方法。根据第二实施方案的木基板材例如是刨花板。注意,与第一实施方案中那些相似的组分的描述相应地省略。
69、根据第二实施方案的用于制造木基板材的方法与根据第一实施方案的用于制造木基板材的方法的不同之处在于进料步骤中适合使用的胶粘剂组分以及在形成步骤中通过切割或粉碎压缩材料获得作为木质单元的木质碎片。即,压缩步骤和成型步骤与第一实施方案中的相同。
70、根据第二实施方案的胶粘剂组分优选包括选自脲醛树脂和三聚氰胺树脂中的至少一种。在那种情况下,胶粘剂组分在成型步骤期间被热固化,从而可以改善木基板材的强度。
71、在第二实施方案中,在形成步骤中,进行切割或粉碎以从压缩材料获得作为木质单元的木质碎片。该切割或粉碎是通过向压缩材料施加剪切来将压缩材料分解的过程。为了进行该切割或粉碎,可以使用公知的装置,并且该公知装置的示例包括粉碎机,诸如锤磨机、鼓式刨片机和环式刨片机、切割机和干式纤维分离机。
72、(第三实施方案)
73、将描述根据第三实施方案的用于制造木基板材的方法。根据第三实施方案的木基板材例如是硬板或隔热板。注意,与第一实施方案或第二实施方案中那些相似的组分的描述相应地省略。
74、根据第三实施方案的用于制造木基板材的方法与第一实施方案的不同之处在于进料步骤中适合使用的胶粘剂组分以及在形成步骤中通过进行湿法片材形成法(wetsheet forming method)形成获得垫状成型产物。即,压缩步骤和成型步骤与第一实施方案中的相同。
75、根据第三实施方案的胶粘剂组分优选包括选自脲醛树脂、淀粉、蔗糖和柠檬酸中的至少一种。由于这些胶粘剂组分是水溶性的,因此这些胶粘剂组分在下文描述的湿法片材形成法期间溶解在水中,并均匀地扩散到整个垫状成型产物中以还充当粘合剂。结果,可以改善木基板材的强度,并且可以抑制质量变化。
76、在第三实施方案中,在形成步骤中,通过湿法片材形成法获得垫状成型产物。该湿法片材形成法是包括以下内容的方法:将作为木质单元的木质纤维分散在水中以获得分散液,使用片材形成机使该分散液进行“片材形成”成为片材,然后使用辊压机对该片材进行压缩脱水,同时调节该片材的厚度、形状等,从而获得垫状成型产物。注意,“片材形成”是指将对象物在水中均匀分散并混合以形成片材。在湿法片材形成法中,可以使用公知的装置,并且其示例包括圆网成型机(cylinder mold machine)和长网成型机(fourdriniermachine)。
77、湿法片材形成法中使用的粘合剂可以是第一实施方案中提到的那些,但优选为水溶性粘合剂。注意,除了粘合剂之外,还可以添加施胶剂。此外,粘合剂可以在木质单元分散在水中时添加、可以在使用片材形成机进行片材形成时添加、可以在使用辊压机进行压缩脱水时添加、或者可以在辊压之后添加。
78、(第四实施方案)
79、将描述根据第四实施方案的用于制造木基板材的方法。根据第四实施方案的木基板材例如是硬板或隔热板。注意,与第一实施方案至第三实施方案中那些相似的组分的描述相应地省略。
80、根据第四实施方案的用于制造木基板材的方法与第三实施方案的不同之处在于在形成步骤中切割或粉碎压缩材料以获得作为木质单元的木质纤维。即,进料步骤、压缩步骤和成型步骤与第三实施方案中的相同。
81、在第四实施方案中,在形成步骤中进行切割或粉碎以从压缩材料获得作为木质单元的木质纤维。用于进行切割或粉碎的装置可以是与第二实施方案中切割或粉碎过程所使用的装置相似的装置。
82、(第五实施方案)
83、将描述根据第五实施方案的用于制造木基板材的方法。根据第五实施方案的木基板材例如是隔热板。注意,与第一实施方案至第四实施方案中那些相似的组分的描述相应地省略。
84、根据第五实施方案的用于制造木基板材的方法与第三实施方案或第四实施方案的不同之处在于在成型步骤中,将垫状成型产物干燥并成型以获得木基板材。即,进料步骤、压缩步骤和形成步骤与第三实施方案或第四实施方案中的相同。注意,在形成步骤中获得作为木质单元的木质纤维的方法可以是蒸煮并纤维分离、可以是粉碎、或者可以是切割。
85、该成型步骤包括将通过湿法片材形成法获得的垫状成型产物干燥并成型以获得木基板材。该干燥可以通过供给热风等进行、可以通过不加热压缩进行、或者可以通过将垫状成型产物置于常温下进行。为了进行该干燥,可以使用公知的装置,并且其示例包括喷射干燥机、蒸气干燥机、高频干燥机、蒸汽/高频混合干燥机和烘箱。
86、3. 方面
87、从上述实施方案可以看出,本公开包括以下方面。
88、第一方面是一种用于制造木基板材的方法,包括进料步骤、压缩步骤、形成步骤和成型步骤。该进料步骤包括将粉碎的木质生物质材料和胶粘剂组分彼此混合以获得混合物,该混合物是粉碎的木质生物质材料和胶粘剂组分的第一混合物。该压缩步骤包括在使胶粘剂组分硬化或固化的同时压缩该第一混合物以获得压缩木质生物质材料。该形成步骤包括分解该压缩木质生物质材料以获得木质单元并由该木质单元获得垫状成型产物。该成型步骤包括在加热或干燥该垫状成型产物的同时使该垫状成型产物成型。
89、利用该方面,可以通过抑制压缩木质生物质材料中粉碎的木质生物质材料的粉化和破坏以保持粉碎的木质生物质材料的尺寸,来改善木基板材的物理性能。此外,改善了压缩木质生物质材料的机械耐久性,并且抑制了粉碎的木质生物质材料长度和直径的减小,从而改善木基板材的物理性能。
90、第二方面是基于第一方面的用于制造木基板材的方法。在第二方面中,压缩木质生物质材料的比重大于或等于0.1且小于或等于1.3。
91、利用该方面,改善了压缩木质生物质材料的机械耐久性,因此压缩木质生物质材料在运输期间不太可能碎裂或破坏。此外,抑制了粉碎的木质生物质材料长度和直径的减小,从而改善木基板材的物理性能。
92、第三方面是基于第一方面或第二方面的用于制造木基板材的方法。在第三方面中,形成步骤包括对压缩木质生物质材料进行蒸煮并纤维分离以获得作为木质单元的木质纤维的步骤。
93、利用该方面,可以获得木质纤维作为用于获得木基板材的木质单元。
94、第四方面是基于第一方面或第二方面的用于制造木基板材的方法。在第四方面中,形成步骤包括将压缩木质生物质材料切割或粉碎以获得作为木质单元的木质碎片的步骤。
95、利用该方面,可以获得木质碎片作为用于获得木基板材的木质单元。
96、第五方面是基于第一方面至第四方面中任一方面的用于制造木基板材的方法。在第五方面中,形成步骤包括将木质单元和热固性树脂彼此混合以获得作为木质单元和热固性树脂的第二混合物的混合物、并层叠该第二混合物以获得垫状成型产物的步骤。
97、利用该方面,可以获得用于通过干法获得木基板材的垫状成型产物。
98、第六方面是基于第一方面或第二方面的用于制造木基板材的方法。在第六方面中,形成步骤包括将压缩木质生物质材料切割或粉碎以获得作为木质单元的木质纤维的步骤。
99、利用该方面,可以获得木质纤维作为用于获得木基板材的木质单元。
100、第七方面是基于第一方面、第二方面、第三方面和第六方面中任一方面的用于制造木基板材的方法。在第七方面中,形成步骤包括将木质单元在水中进行“片材形成”以获得垫状成型产物的步骤。
101、利用该方面,可以获得用于通过湿法获得木基板材的垫状成型产物。
102、第八方面是基于第一方面至第七方面中任一方面的用于制造木基板材的方法。在第八方面中,粉碎的木质生物质材料包括粉碎的棕榈科植物。
103、该方面使得能够有效利用棕榈科植物。
104、第九方面是基于第一方面至第八方面中任一方面的用于制造木基板材的方法。在第九方面中,胶粘剂组分包括选自天然来源物质和化石资源来源物质中的至少一种。
105、利用该方面,改善了粉碎的木质生物质材料颗粒之间的粘附,从而抑制压缩木质生物质材料中粉碎的木质生物质材料的粉化和破坏以保持压缩木质生物质材料的尺寸,并进一步改善木基板材的物理性能。
106、第十方面是基于第一方面、第二方面、第三方面和第五方面中任一方面的用于制造木基板材的方法。在第十方面中,胶粘剂组分包括选自淀粉和脲醛树脂中的至少一种。
107、利用该方面,胶粘剂组分在蒸汽(steam)和纤维分离处理期间分子量降低,从而改善成型步骤期间粉碎的木质生物质材料颗粒之间的粘附,并进一步改善木基板材的物理性能。
108、第十一方面是基于第一方面、第二方面、第四方面和第五方面中任一方面的用于制造木基板材的方法。在第十一方面中,胶粘剂组分包括选自脲醛树脂和三聚氰胺树脂中的至少一种。
109、利用该方面,通过在成型步骤期间加热使胶粘剂组分热固化,可以进一步改善木基板材的物理性能。
110、第十二方面是基于第一方面、第二方面、第三方面、第六方面和第七方面中任一方面的用于制造木基板材的方法。在第十二方面中,胶粘剂组分包括选自脲醛树脂、淀粉、蔗糖和柠檬酸中的至少一种。
111、利用该方面,胶粘剂组分溶解在水中并均匀地扩散通过垫状成型产物,从而进一步改善木基板材的物理性能并进一步抑制木基板材的质量变化。
112、第十三方面是一种压缩木质生物质材料,其是压缩材料,通过压缩粉碎的木质生物质材料和硬化或固化的胶粘剂组分的混合物而获得。
113、利用该方面,改善了机械耐久性,并且抑制了粉碎的木质生物质材料长度和直径的减小,从而提供能够改善木基板材物理性能的压缩木质生物质材料。
114、实施例
115、下文将参考实施例具体描述本公开。注意,本公开不限于以下实施例。
116、(实施例)
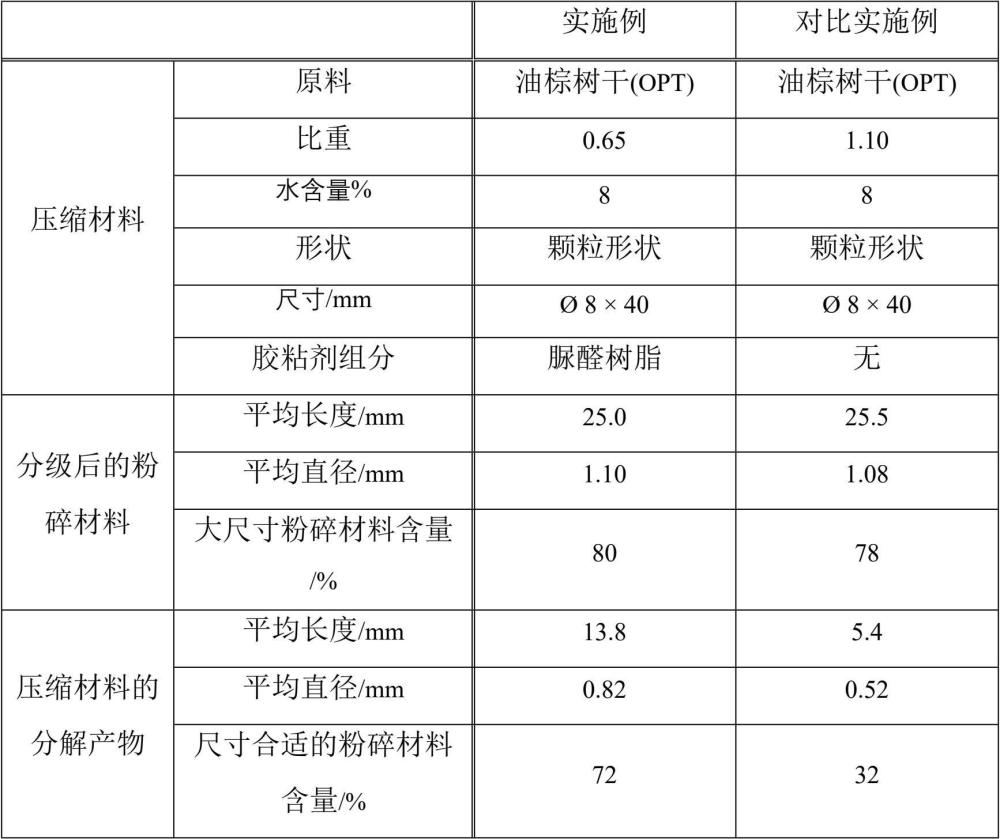
117、如表1所示,制备油棕树干(opt)作为木质生物质,其是木基板材的原料,并将该油棕树干装载入削片机,从而获得尺寸为30 mm至40 mm的、具有大致立方体形状的粉碎的木质生物质材料。随后,使用异物去除器从该粉碎的木质生物质材料中去除异物,将该粉碎的木质生物质材料装载入湿式研磨机以再次研磨该粉碎的木质生物质材料,并使用回转窑干燥以达到预定水含量。然后,将该粉碎的木质生物质材料通过8.6目筛并进一步通过50目筛进行分级,以减少棕榈科植物薄壁组织的比例,从而获得平均长度为25.0 mm且平均直径为1.10 mm的粉碎材料。分级后的粉碎材料包含80质量%的具有大于或等于0.8 mm且小于或等于50.0 mm的长度和大于或等于0.10 mm且小于或等于2.00 mm的直径的粉碎材料(大尺寸粉碎材料)。
118、向由此通过分级获得的全部粉碎材料中,使用喷枪均匀添加用水稀释的脲醛树脂(由oshika corporation制造,产品名称:oshika resin(注册商标)ls 12a)作为胶粘剂组分,从而获得第一混合物。所添加的胶粘剂组分的含量为10质量%,基于分级后粉碎材料和胶粘剂组分的总质量(烘箱干燥质量)。将由此获得的第一混合物使用造粒机进行压缩处理成平均长度为40 mm且平均直径为8 mm的实心圆柱形颗粒形状,从而获得比重为0.65且水含量为8质量%的压缩木质生物质材料。然后,将预定量的由此获得的压缩材料浸入水中以获得混合物,然后搅拌该混合物,从而分解该压缩材料以获得分解产物。该分解产物包含平均长度为13.8 mm且平均直径为0.82 mm的粉碎材料。该分解产物包含72质量%的具有大于或等于0.6 mm且小于或等于40.0 mm的长度和大于或等于0.08 mm且小于或等于1.60 mm的直径的粉碎材料(尺寸合适的粉碎材料)。
119、将该压缩材料装载入加压精磨机,在170℃下蒸汽处理5分钟后进行纤维分离处理,并使用喷射干燥机在180℃下干燥,从而获得干燥纤维(木质纤维)。向该干燥纤维中,以分散方式施加3质量%的二苯基甲烷二异氰酸酯(mdi)作为粘合剂,然后,将该干燥纤维在200℃下压制90秒,从而获得厚度为3 mm且密度为800 kg/m3的木基板材。
120、(对比实施例)
121、以与上述实施例相同的方式获得木基板材,不同之处在于当制备具有颗粒形状的压缩木质生物质材料时,不使用胶粘剂组分,并且该压缩木质生物质材料的比重为1.10。压缩处理期间的装载在实施例和对比实施例中相同。在那种情况下,与实施例的第一混合物相比,对比实施例的分级后粉碎材料更不太可能形成为颗粒形状。因此,为了实现颗粒形状,与实施例的第一混合物的供应量相比,增加了分级后粉碎材料的供应量,因此,比重增加。此外,为了制备压缩木质生物质材料,使用了与实施例中所用相同批次的原料。
122、<评价方法>
123、下面将描述与压缩材料和木基板材相关的各个评价项目的方法和评价标准。评价标准如下:c表示未达到目标,b表示良好的结果,a表示更良好的结果。
124、<压缩木质生物质材料的机械耐久性>
125、对成型后的压缩木质生物质材料,基于日本木质颗粒协会的木质颗粒质量标准测量压缩木质生物质材料的机械耐久性du。注意,该测试评价压缩材料对机械冲击的耐粉化性,并评价使用圆孔直径(标称筛孔尺寸)为3.15 mm的筛去除被机械冲击粉化的压缩材料后的压缩材料质量与测试前压缩材料质量的比率。
126、du = (m1/m0)×100(%)
127、m0:测试前压缩材料的质量
128、m1:测试后压缩材料的质量
129、(判定)
130、a:高于或等于97.5%
131、b:高于或等于96.5%且低于97.5%
132、c:低于96.5%
133、<<压缩木质生物质材料的储存性能>>
134、基于“jis z 2911 防霉性测试方法”,测量压缩木质生物质材料的防霉性。注意,该测试评价直到压缩材料中出现真菌的天数,其中在14天过去后未出现真菌的情况评价为“大于或等于14天”。
135、(判定)
136、a:大于或等于14天
137、b:大于或等于10天且小于14天
138、c:小于或等于10天
139、<<木基板材的强度>>
140、基于“jis a 5905 纤维板”,对木基板材进行弯曲测试,并测量弯曲强度。
141、(判定)
142、a:大于或等于25 mpa
143、b:大于或等于20 mpa且小于25 mpa
144、c:小于20 mpa
145、<<木基板材的表面平滑性>>
146、基于“jis b 0601 表面纹理”,测量木基板材的中心线平均粗糙度ra。
147、a:小于或等于5 μm
148、b:大于5 μm且小于或等于15 μm
149、c:大于15 μm
150、[表1]
151、
152、[表2]
153、
154、如表1所示,实施例和对比实施例中分级后粉碎材料具有基本相同的性能。然而,压缩材料的分解产物的平均长度和平均直径在实施例中大于对比实施例,并且尺寸合适的粉碎材料的含量在实施例中高于对比实施例。即,与对比实施例相比,实施例中抑制了粉碎材料的粉化和破坏。因此,确认了向粉碎材料中添加胶粘剂组分是有效的。
155、此外,关于由压缩材料形成的木基板材的强度,对比实施例被评价为c,表明未达到目标,而实施例被评价为a,表明更良好的结果。因此,确认了尺寸合适的粉碎材料的含量为40质量%或更高是有效的。
技术实现思路
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com