
仿色织提花与绣花一体的数字化微结构面料及制备方法与流程
本发明属于纺织印染及数字化制造领域,具体涉及仿色织提花与绣花一体的数字化微结构面料及制备方法。
背景技术:
1、传统色织提花织物通过经纬线交织产生图案,具有独特的肌理感,但存在生产周期长、起订量高、色彩受限于纱线颜色等缺点。刺绣工艺则能提供物理立体感,但成本高昂。现有数码印花技术虽然能解决色彩丰富度问题,但无法赋予织物真实的物理立体触感和经纬线交织的光学质感。目前市场亟需一种能够通过数字化手段,在廉价基布上同时实现提花质感与绣花立体效果的低成本解决方案。
技术实现思路
1、针对现有技术存在的不足,本发明的目的在于提供及仿色织提花与绣花一体的数字化微结构面料及制备方法,解决上述的一个或多个问题。
2、为实现上述目的,一方面,本发明提供了仿色织提花与绣花一体的数字化微结构面料,包括:
3、基布层,所述基布为纯棉或再生纤维织物;
4、微结构光学阵列层,设置于所述基布表面,由光固化树脂构成周期性凹凸形貌,用于光学漫反射模拟经纬线交织的提花肌理;
5、数码喷墨着色层,位于光学阵列表面;
6、协同成型层,包括位于设计区域的发泡立体凸起结构与位于立体凸起结构的边缘的uv聚合物锁边结构,协同提供绣花质感与抗散口性能。
7、在一些实施方式中,所述微结构光学阵列层的几何特征由数字化参数定义,包括十字纹、斜纹或缎纹阵列,且所述阵列层通过非接触式数码喷印成型。
8、在一些实施方式中,所述发泡立体凸起结构采用热塑性树脂发泡成型,高度为0.5mm至1.5mm。
9、在一些实施方式中,所述锁边结构由多层迭代堆叠的柔性uv聚合物组成,高度为0.2mm至1.2mm,用于在物理空间上模拟刺绣针脚。
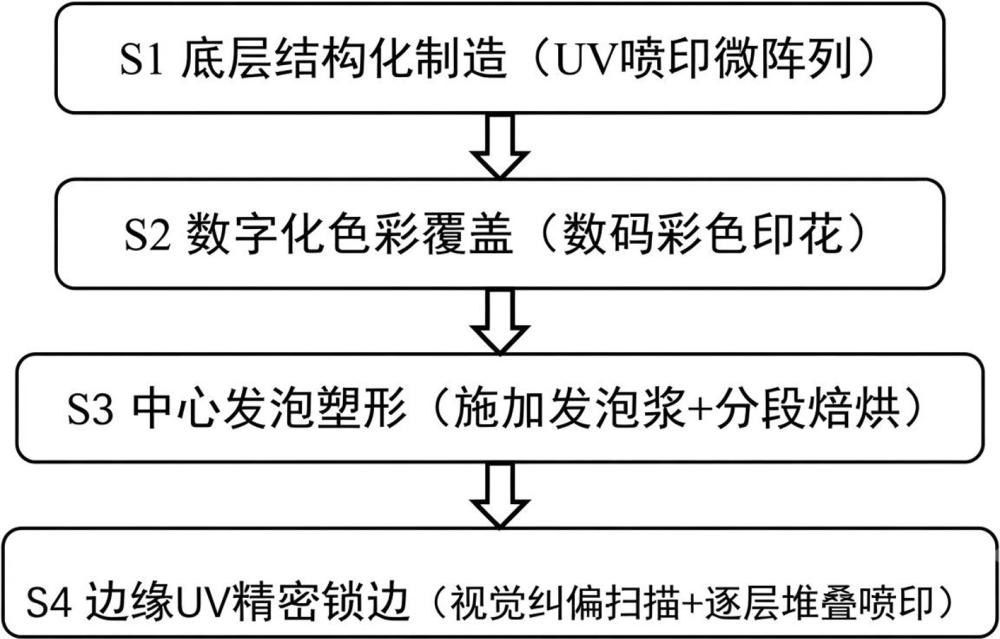
10、另一方面,本发明提供了仿色织提花与绣花一体的数字化微结构面料的制备方法,包括以下步骤:
11、s1:底层结构化制造:通过压电式数码喷印头,将触变性光固化纳米复合树脂按数字化纹理参数打印于基布表面,原位固化形成微米级光学阵列;
12、s2:数字化色彩覆盖:在所述光学阵列表面进行高分辨率数码彩色印花;
13、s3:中心发泡塑形:在设计区域施加含发泡剂的热塑性印浆,经分段温控焙烘,形成饱满的立体凸起;
14、s4:边缘uv精密锁边:利用视觉纠偏系统抓取立体凸起数据,利用高粘度树脂喷印头在立体凸起边缘处喷印uv聚合物并固化,用于在物理空间上模拟刺绣针脚。
15、在一些实施方式中,所述步骤s1中触变性光固化纳米复合树脂的配方组成,按质量百分比计,包括:脂环族环氧树脂60%~70%、改性丙烯酸酯单体20%~25%、光引发剂3%~5%、纳米级二氧化硅2%~5%以及润湿分散剂1%~2%。
16、在一些实施方式中,所述步骤s1中压电式数码喷印的工艺参数满足:喷印频率为15khz~25khz,喷印粘度在25℃下为250~450mpa·s,且所述微结构光学阵列层的几何周期设定为150μm×150μm,凹凸高度为30μm±5μm。
17、在一些实施方式中,所述步骤s3中发泡印浆中包含质量占比为10%~15%的微胶囊发泡剂,所述微胶囊发泡剂的粒径为10~15μm。
18、在一些实施方式中,所述步骤s3中所述分段温控焙烘包括:在85℃±2℃下进行脱水处理60秒,随后在132℃±3℃下进行焙烘处理90秒。
19、在一些实施方式中,所述步骤s4中锁边结构的构建过程包括:采用含高粘弹性丙烯酸酯的uv复合树脂,通过视觉纠偏系统对发泡边缘进行轮廓扫描,轮廓寻边精度控制在±0.05mm以内,并以“z字形”或“回字形”路径逐层堆叠喷印,单层喷印高度为0.2mm,总堆叠层数为3至5层。
20、综上所述,本发明相较于现有技术,具备显著的进步性和工业应用价值,具体体现在以下几个方面:
21、1. 突破了传统工艺限制,实现了“非接触式”的高仿真制造
22、传统色织提花与绣花工艺严重依赖物理机织与针线刺绣,存在生产周期长、开版成本高、色彩表现受限等痛点。本发明通过“微结构光学阵列”与“数字化精密锁边”的结合,在廉价的基布上通过数字化手段精准复刻了高端面料的视觉肌理与触觉质感,实现了由物理机织向数字化制造的跨越。
23、2. “光影+结构”协同仿真,呈现逼真的立体美学
24、光学提花模拟:通过原位固化的微米级光学阵列,利用光线的漫反射特性,完美模拟了经纬线交织的闪烁感与肌理深度,其视觉逼真度可达到传统提花面料的95%以上。
25、物理刺绣仿真:通过热塑性树脂发泡成型技术构建的中心立体凸起,与高粘度uv聚合物喷印的“锁边针脚”相结合,在微观与宏观尺度上真实还原了刺绣的立体结构,彻底解决了传统印花面料“仅有花色、缺乏质感”的技术缺陷。
26、3. 工艺稳定性高,解决了发泡结构易塌陷与边缘散口的行业难题
27、本发明采用的“分段温控焙烘”工艺,有效确保了发泡剂在热塑性树脂中的均匀气化与膨胀,使形成的立体凸起高度均匀、饱满且不易塌陷。同时,利用视觉纠偏系统引导的边缘uv精密锁边工艺,在物理层面上对发泡边缘进行了加固,极大地提升了面料的抗散口性能与耐磨性,克服了传统发泡印花织物容易边角受损的短板。
28、4. 生产周期短,成本效益显著,符合柔性化生产需求
29、本发明全流程基于数字化喷印控制,无需昂贵的机械制版,极大地缩短了从设计到成品的时间周期(从传统7-15天缩短至2小时以内),显著降低了生产成本。该工艺能够轻松实现小批量、多品种、个性化的订单响应,极大地提升了面料在服装与家纺领域的市场竞争力。
30、5. 绿色环保,高附加值
31、该工艺采用uv光固化树脂与水性发泡浆料,在生产过程中相比传统色织染色流程减少了大量的废水排放。同时,该面料兼具高仿真感与良好的耐洗涤性(水洗50次后形貌保持度高),赋予了基础纺织品更高的附加值。
1.仿色织提花与绣花一体的数字化微结构面料,其特征在于,包括:
2.根据权利要求1所述的仿色织提花与绣花一体的数字化微结构面料,其特征在于,所述微结构光学阵列层的几何特征由数字化参数定义,包括十字纹、斜纹或缎纹阵列,且所述阵列层通过非接触式数码喷印成型。
3.根据权利要求1所述的仿色织提花与绣花一体的数字化微结构面料,其特征在于,所述发泡立体凸起结构采用热塑性树脂发泡成型,高度为0.5mm至1.5mm。
4.根据权利要求1所述的仿色织提花与绣花一体的数字化微结构面料,其特征在于,所述锁边结构由多层迭代堆叠的柔性uv聚合物组成,高度为 0.2mm至1.2mm,用于在物理空间上模拟刺绣针脚。
5.根据权利要求1所述的仿色织提花与绣花一体的数字化微结构面料的制备方法,其特征在于,包括以下步骤:
6.根据权利要求5所述的制备方法,其特征在于,所述步骤s1中触变性光固化纳米复合树脂的配方组成,按质量百分比计,包括:脂环族环氧树脂60%~70%、改性丙烯酸酯单体20%~25%、光引发剂3%~5%、纳米级二氧化硅2%~5%以及润湿分散剂1%~2%。
7.根据权利要求5所述的制备方法,其特征在于,所述步骤s1中压电式数码喷印的工艺参数满足:喷印频率为15khz~25khz,喷印粘度在25℃下为250~450mpa·s,且所述微结构光学阵列层的几何周期设定为150μm×150μm,凹凸高度为30μm±5μm。
8.根据权利要求5所述的制备方法,其特征在于,所述步骤s3中发泡印浆中包含质量占比为10%~15%的微胶囊发泡剂,所述微胶囊发泡剂的粒径为10~15μm。
9.根据权利要求5所述的制备方法,其特征在于,所述步骤s3中所述分段温控焙烘包括:在85℃±2℃下进行脱水处理60秒,随后在132℃±3℃下进行焙烘处理90秒。
10.根据权利要求5所述的制备方法,其特征在于,所述步骤s4中锁边结构的构建过程包括:采用含高粘弹性丙烯酸酯的uv复合树脂,通过视觉纠偏系统对发泡边缘进行轮廓扫描,轮廓寻边精度控制在±0.05mm以内,并以“z字形”或“回字形”路径逐层堆叠喷印,单层喷印高度为0.2mm,总堆叠层数为3至5层。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com