
一种合成革炼塑、贴合、加热、吸纹一体化实验方法与流程
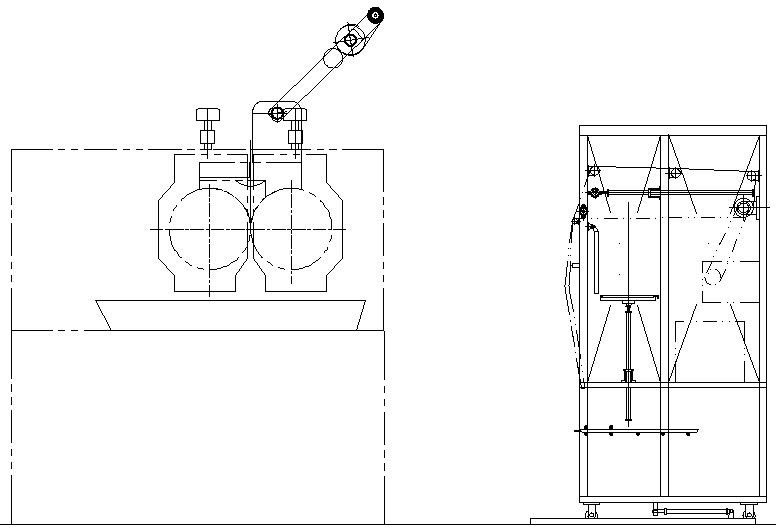
本发明属于合成革实验制备,具体涉及一种集炼塑、在线贴合、间歇加热、真空吸纹于一体的合成革实验室一体化打样方法。
背景技术:
1、新型合成革研发过程中,需先通过实验室两辊式炼塑机进行配方验证与小样制备,以确认材料配方、颜色、纹路的合规性。传统实验室打样流程分散,炼塑机仅能完成高分子材料的混合塑化,热料片与基布的贴合、革面纹路成型需人工转序单独操作,存在以下缺陷:
2、1.人工贴合压力不均,贴合牢度一致性差,样片拉力、手感等检测数据偏差大,无法准确反映配方性能;
3、2.纹路成型需单独设备处理,打样流程长、效率低,无法快速呈现最终成品效果,研发周期长;
4、3.人工操作依赖经验,不同操作人员、不同批次制备的样片差异大,平行样一致性差,实验重现性弱,对研发指导价值有限;
5、4.单批次仅能制备单片样品,进行多组性能对比测试时需反复打样,工作量大且不同批次料片状态存在差异,测试数据可比性弱。
6、目前尚无能够实现全工序连续衔接的实验室一体化实验方法,无法满足高效、高质量的合成革研发打样需求。
技术实现思路
1、本发明的目的在于克服现有实验室合成革打样流程分散、人工依赖度高、平行样一致性差的缺陷,提供一种合成革炼塑、贴合、加热、吸纹一体化实验方法,实现熔融料在线贴合、间歇式加热吸纹与定长裁切的自动化衔接,在单条料带上制备多组一致性强的测试样品,提升打样效率与样片质量稳定性。
2、为实现上述发明目的,本发明采用专用一体实验机实施全流程作业,整体技术方案如下:
3、(一)一体实验机的主要架构
4、所述一体实验机沿物料流转方向,由两辊式炼塑机与加热吸纹装置前后对接组成,全程无需人工转序搬运样片(只需人工导引和裁切样片)。
5、1.旋转式炼塑贴合模块
6、该模块加装于两辊式炼塑机的前侧上部,以炼塑机原有挡料板为安装基准,无需对炼塑机主体结构改造。模块以旋转轴为核心转动件,左右对称设置长度可调的旋转臂,旋转臂上沿径向依次安装夹布辊、贴合辊与基布辊,三根辊体均与炼塑机辊轮保持平行。旋转轴由旋转动力装置驱动,可带动整套旋转臂在两个工位间精准切换:向上旋转至炼塑避让工位时,所有辊体抬升至辊轮上方,完全让出炼塑操作空间,不影响人工投料、翻料等常规操作;向下旋转至贴合工作工位时,贴合辊以恒定压力将基布压紧在辊轮表面的熔融料层上,实现熔融料与基布的在线压合。
7、模块配套设置旋转角度限位装置,通过限位杆与双限位开关配合,精准限定两个工位的极限转角,保证每次贴合的压入量与压合力完全一致;夹布辊由双路同气源气缸同步驱动,可对基布整幅施加均匀张紧力,避免基布跑偏、起皱;旋转臂采用上臂板与下臂板的长孔调节结构,可灵活调整有效臂长,适配不同辊轮直径的实验室两辊式炼塑机。基布辊采用转动式安装结构,右端配套同轴连接的磁粉制动器,可实时调节阻尼抵消放料过程中的卷径变化,实现基布恒张力放料,彻底避免基布拉断或起皱跑偏问题。
8、2.加热吸纹集成模块
9、该模块以可前后滑动的柜体为载体,内部采用垂直分层布局,自上而下依次设置前后水平伸缩式网带输送机、旋转式加热罩、升降式真空吸纹组件与前后抽拉式托盘,柜体后侧上部集成裁布组件,结构紧凑适配实验室有限空间。
10、前后水平伸缩式网带输送机采用透气式输送网带,配套可前后伸缩的活动导辊,配合柜体整体滑动,可双维度调整接料位置,精准对接贴合工序的出料端;网带采用间歇式输送模式,可精准控制输送步长,实现单条料带多区间的逐段加工。
11、旋转式加热罩内置电加热管,由摆动气缸驱动可在90°范围内翻转:加热工位时呈水平状态,从下方对网带上的革面进行均匀辐射加热,使表层高分子材料软化;吸纹工位时向上翻转至竖向折叠状态,完全避让出升降空间,避免与上升的吸纹部件发生干涉。
12、升降式真空吸纹组件由升降驱动件、真空泵与真空吸纹器组成;真空吸纹器顶部嵌装可快速更换的透气花纹板,内部设置阵列锥体支撑块,在凹槽内形成水平贯通的均匀负压腔室,解决大面积吸纹时中心与边缘吸力不均的问题;负压通过透气花纹板的微孔作用于革面,使软化的革面吸附复刻纹路,冷却后定型。
13、裁布组件由带水平刀缝的裁布垫板与裁刀配合组成,刀缝为裁切提供导向基准,保证切口平直无拉扯毛边,同时避免裁刀划伤网带与设备本体;成品裁切后可直接落入下方抽拉式托盘,取样与清理便捷。
14、(二)一体化实验方法的核心流程
15、本方法以「在线贴合无转序、间歇加工出平行样」为核心逻辑,按以下工序依次推进:
16、s1、炼塑备料:先将旋转式炼塑贴合装置旋转抬升至炼塑避让工位,确认操作空间无干涉后启动两辊式炼塑机,投入称量好的高分子混合料进行加热混炼,待物料完全塑化并在辊轮表面形成厚度均匀的熔融料层,完成炼塑准备。
17、s2、基布装夹:炼塑过程中同步完成基布设料,将基布卷空套安装于基布辊,牵引基布自由端绕过贴合辊后,通过同步夹布气缸驱动夹布辊将基布夹持张紧,保证基布整幅张力均匀、无褶皱偏斜,为后续均匀贴合提供基础。
18、s3、在线贴合:熔融料层状态达标后,驱动旋转式炼塑贴合装置向下旋转至贴合工作工位,由限位装置精准定位后锁止;贴合辊将基布恒压压紧在辊轮熔融料层表面,依靠辊轮转动的牵引力带动基布同步前移,熔融料在压力与炼塑余热的共同作用下均匀粘附于基布下表面,并经两辊辊隙二次压实,形成连续的合成革半成品料带,全程无需人工揭片转移。
19、s4、接料对接:贴合启动前,先驱动加热吸纹柜体向炼塑机方向平移,同时伸出网带活动导辊,双维度调整使输送网带后侧端精准对接贴合出料位置,平稳承接半成品料带,避免料带弯折、刮伤熔融料面。
20、s5、间歇式多段加热吸纹:采用(输送-停止-加工)的间歇作业模式,贴合工位与吸纹工位联动控制:输送网带按预设步长向前送料,每输送一个样品区间长度即停止;先由旋转式加热罩对当前区间革面进行辐射加热使表层软化,加热完成后加热罩翻转避让,再由真空吸纹组件上升贴合革面,启动真空负压完成纹路定型;吸纹完成后组件下降复位,网带继续输送下一区间,循环往复即可在同一条连续料带上完成多段样品区间的加工。同一条料带共享完全一致的炼塑、贴合、加热工艺条件,从根源上消除批次间制备误差,制备出高一致性的平行测试样品。
21、s6、定长裁切取样:全部样品区间加工完成后,将料带贴合于裁布垫板表面,对齐刀缝后沿导向滑动裁刀,一次性平整裁断料带;成品样片依靠自重从网孔落入下方托盘,抽出托盘即可取样,完成全流程实验。
22、综上所述,本发明具有以下整体有益效果:
23、本发明针对实验室合成革打样流程分散、人工依赖度高、平行样一致性差的行业痛点,通过“旋转式在线贴合+间歇式加热吸纹+集成式定长裁切”的一体化架构设计,相较传统人工分序打样方式,在研发效率、样片质量、设备适配性、操作安全性等多维度实现系统性提升,具体有益效果如下:
24、1.工序全链集成,大幅缩短研发打样周期,提升实验迭代效率
25、传统实验室打样需经过“炼塑机出热料片→人工揭片转移→手工贴合基布→转移至吸纹设备→二次加热吸纹”多步流程,全程多工位人工转序,单批次打样耗时长;且热料转移过程中自然冷却,易出现贴合不牢、纹路成型差等问题,常需反复返工。
26、本发明将炼塑、在线贴合、连续输送、加热软化、真空吸纹、定长裁切六道核心工序集成于同一设备,贴合工序直接在炼塑机辊轮上在线完成,吸纹工序通过网带自动流转衔接,无需人工搬运转移样片,单批次打样周期较传统方式缩短60%以上;同时充分利用炼塑余热完成初步贴合,减少二次加热的等待时间,可快速完成配方验证、纹路调试,大幅加快新品研发迭代速度。
27、2.成型质量均匀稳定,平行样一致性强,显著提升实验数据可靠性
28、贴合质量维度:采用旋转油缸驱动贴合辊恒压压合,配合旋转角度限位装置精准定位压合工位,保证每次贴合的压入量与压合力完全一致;双气源同步夹布气缸实现基布整幅均匀张紧,避免单侧松弛、基布跑偏起皱;通轴式旋转臂保证贴合辊与炼塑机辊轮全程平行,整幅基布贴合牢度均匀一致。相较人工贴合,本发明制备的样片贴合强度数据离散度可降低80%,采用磁粉制动器恒张力放料,实时抵消卷径变化带来的张力波动,彻底避免基布拉断、松弛起皱问题,进一步提升贴合厚度均匀性;拉力、手感等检测结果更贴合量产实际,对配方优化的指导价值显著提升。
29、吸纹质量维度:采用阵列锥体支撑块构建全贯通负压腔室,解决了大面积吸纹时中心与边缘负压不均的问题;配合均匀辐射加热的旋转式加热罩,整幅革面软化程度与吸附力度完全一致,纹路深浅均匀、边角清晰,无局部偏浅、漏纹缺陷;透气花纹板整面微孔均匀分布,精细纹路还原度高,样片视觉效果与量产产品一致性强;贴合与吸纹工位联动启停,杜绝间歇加工阶段熔融料堆积溢出缺陷,料带厚度一致性更优。
30、平行样一致性维度:采用间歇式输送模式,可在同一条连续料带上完成多段样品区间的加热吸纹处理;同一条料带的配方、炼塑状态、贴合程度、加热温度完全一致,消除了批次间的制备误差,平行样数据偏差极小,尤其适合配方对比、工艺参数优化等对照实验,测试结果参考价值更高。
31、3.多维度可调适配,设备通用性强,兼容主流实验室设备与多样研发需求
32、适配不同规格炼塑机:旋转臂采用上臂板+下臂板的长孔调节结构,可灵活调整有效臂长,适配不同辊轮直径的实验室两辊式炼塑机;支撑板直接固定于炼塑机挡料板,无需对设备主体打孔改造,绝大多数常规型号的实验室炼塑机均可直接加装升级。
33、适配不同幅宽基布:通过固定套与第一顶丝可调整旋转臂的轴向位置,配合可轴向定位的各辊轴,可适配不同宽度的实验基布,满足小尺寸样片到宽幅样片的制备需求。
34、适配多样纹路需求:透气花纹板采用嵌装式结构,可根据研发需求快速更换不同纹路、不同深度的花纹板,无需更换整机即可实现荔枝纹、羊皮纹、针孔纹等多种纹路的打样,一机多用,大幅降低研发设备成本。
35、工位间距灵活可调:柜体可沿导轨前后滑动,网带端部可伸缩调整,可根据贴合出料位置灵活调整接料工位,适配不同的实验室空间布局;输送步长可按需设定,可制备不同长度的样品区间,适配不同的测试项目需求。
36、4.操作安全便捷,降低人工劳动强度与操作风险
37、工位切换无干扰:炼塑工序时,旋转式贴合装置向上收起至炼塑机上方,完全避让炼塑操作空间,不影响人工投料、翻料、刮料等常规炼塑操作,无需反复拆装装置。
38、降低高温操作风险:贴合、加热、吸纹全工序自动化流转,操作人员无需直接接触高温熔融料与加热部件,避免烫伤风险;后侧刀缝导向式裁切、抽拉式托盘取样设计,无需伸手进入柜体内部,操作安全距离充足。
39、多重安全防护:旋转角度限位装置设置双极限机械限位,防止旋转臂过度摆动碰撞炼塑机;柜体左侧设置推拉式玻璃门,既便于实时观察工序运行状态,又可隔绝高温、防止异物卷入,兼具防护与观察功能。
40、调节维护简便:各辊轴均采用顶丝锁紧结构,更换、维护无需专用工具;整机易损件少,日常维护成本低。
41、5.结构紧凑经济,适配实验室小规模研发场景
42、空间利用率高:加热吸纹装置采用垂直分层布局,输送、加热、吸纹、接料自上而下依次布置,整机占地面积小,无需大面积实验室场地,适配常规实验室空间。
43、设备成本低廉:整体结构以标准机械件为主,无复杂精密构件,制造成本仅为产线级贴合吸纹设备的十分之一左右,大幅降低实验室研发设备投入。
44、运行能耗低:充分利用炼塑工序的余热进行贴合,加热罩仅需补充软化革面,真空泵按需启停,整体运行能耗低,符合小批量实验的使用场景。
45、6.实验数据溯源性强,助力研发精细化管理
46、全工序核心参数(贴合压力、加热温度、吸纹负压、保压时间、输送步长)均可量化记录,对应每段样品区间的制备条件可追溯,便于研发人员建立“配方-工艺-性能”的对应数据库,逐步积累研发经验,缩短后续新品的研发周期。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com