
用于再加工塑料容器和/或塑料包装构件的设备和方法与流程
本发明涉及一种用于再加工塑料容器和/或塑料包装构件的设备和方法。
背景技术:
1、众所周知,塑料容器和/或塑料包装构件在使用后,例如用于灌装和销售饮料或类似食品后,可通过粉碎和洗涤进行加工,以实现塑料的重复利用。对应地,为此使用的设备包括至少一个具有湿式碾碎机和摩擦洗涤器的粉碎模块以及用于对粉碎后的塑料进行预洗和主洗的下游洗涤模块。
2、湿式碾碎机例如按照预设的筛孔规格将材料粉碎成适当尺寸的所谓“薄片”。湿式碾碎机中所用的水会溶解杂质,并通过颗粒筛在过程中循环,并且在适当时通过浮选法和/或倾析法进行处理。通常直接连接的摩擦洗涤器用于主要通过离心分离使细小件和污垢与薄片分离,并对薄片进行预干燥。在此情况下,旋转的桨相对较快地将材料近似径向地推向筛篮。在此,薄片来回撞击,使得水和细小件可通过筛篮排出。
3、随后,薄片通常会进行暂存,以确保下游的物料流量均匀。这种暂存可在湿润状态下进行,但如需在料仓中暂存和/或去除标签,则还可使用附加的干燥步骤和之字形分离器。
4、洗涤模块在进料侧包括预洗涤器,用于通过在连续的水回路中软化并冲洗掉相对粗大的污垢,对薄片进行机械清洁。在此,薄片被预热,并通过具有犁形和盘形工具的水平轴进行充分混合,并且经由挡料堰板输送至出料口。轴的相对低速旋转结合轴向输送运动产生摩擦,从而剥离标签、粘合剂和其他污染物。预洗涤器可设计为多级结构,以便通过为不同脏污程度的洗涤水设置独立的回路,来优化薄片的洗涤质量。
5、接着可将上浮与下沉的组分相互分离开来。
6、此外,洗涤模块始终包括用于深度洗涤的热洗工序,以便用化学法清除粘合剂、污垢、油脂、蛋白质等杂质,通常是通过使用稀释的苛性钠溶液搭配清洁剂和消泡剂。洗涤模块通常还用于后续的漂洗、借助浮沉分选法对薄片进行分类、在旋转式和对流式干燥器中对薄片进行干燥处理,以及最终在之字形分离器中对经过洗涤和干燥的材料进行分类,其中标签、粉尘或薄膜等轻质成分从较重的薄片上清除下来。
7、采用上述将过程分设在湿碾模块与洗涤模块中的设备的缺点在于,一方面材料分离、洗涤、干燥所需的过程单元及相关水回路的数量庞大,而另一方面,还有对于壁薄和/或易碎的容器及包装构件,材料回收率偏低或者甚至无法有效处理,因为这些容器及包装构件被过度粉碎并且最终造成材料损耗。
8、因此,对此存在改进的需要。
技术实现思路
1、所提出的任务通过独立权利要求的对象来解决。有利的实施方式主要在从属权利要求中给出。
2、所述设备用于对废弃容器和/或包装构件形式的原料进行再加工,这些容器和/或包装构件的壁层结构各自主要由塑料构成,例如塑料含量至少为90%。再加工在此由容器或包装构件的粉碎处理以及后续对粉碎后的材料的清洁构成。
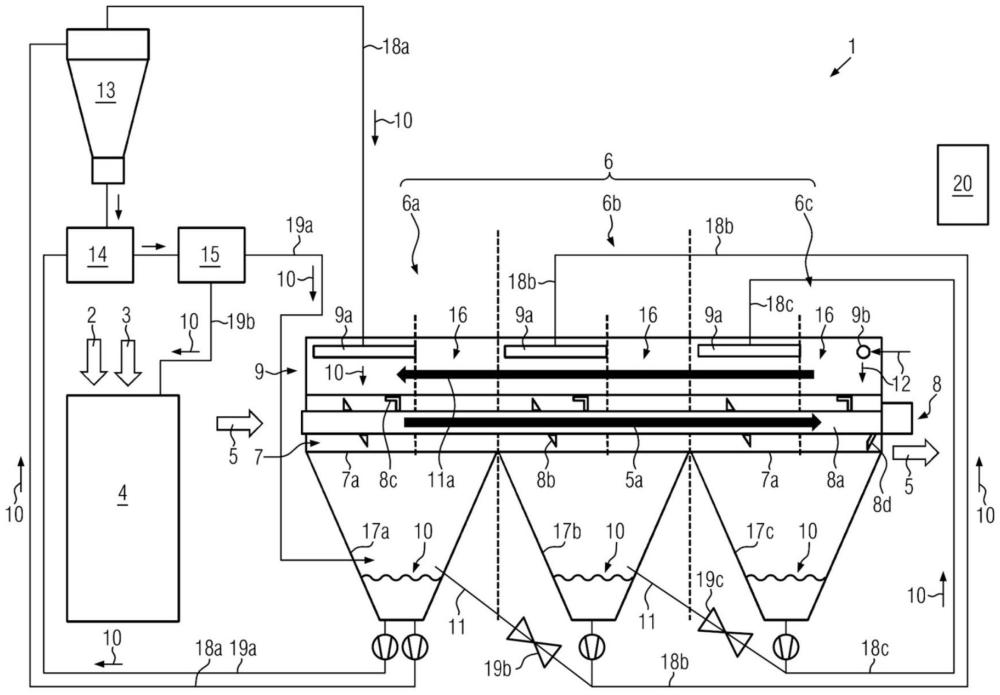
3、为此目的,该设备包括至少一个用于将容器/包装构件湿法粉碎为薄片的切割式碾碎机,以及在加工方面与之连接的用于对薄片进行湿法清洁的洗涤器。该洗涤器包括至少一个用于容纳这些薄片的槽体、至少一个用于充分混合这些薄片并将其运输通过该槽体的输送器具,以及布置在该输送器具上方的分送装置,该分送装置用于在混合这些薄片的过程中向这些薄片分送洗涤液。
4、出人意料地,事实证明,由湿法粉碎和/或原料污染所产生的污染物,例如异物颗粒和可溶性成分,可通过同时充分混合薄片和混合过程中对薄片进行淋水处理,以特别保护材料且仍足够有效的方式从薄片上清除下来。
5、由此,具有特别薄且易碎的壁部区段的容器和包装构件可碾碎成薄片并如此进行洗涤,使得薄片在此不会被过度粉碎并因此在后续洗涤和分离过程中造成材料损耗,以及由此以不期望的方式降低再加工方法的整体效率。
6、容器为或包括例如壁厚为200µm至3mm的饮料瓶,并且包装构件为或包括壁厚为100µm至500µm的碗状件,特别是各自为或包括由pet制成的饮料瓶或碗状件。
7、此外,容器也可为杯状件,例如用于容纳乳制品的杯状件,或其他食品容器。此外,可能的容器材料还为ps、pp、pe和其他塑料。相关的壁厚然后例如在200µm至1mm的范围内。
8、“在加工方面与湿法粉碎连接的洗涤器(或这种处理过程)”是指薄片在此过程中不会经过其他用于清洁薄片(特别是洗涤薄片)的过程单元,例如摩擦洗涤器。由此不仅可提高材料回收率,还可降低仪器成本。
9、因此,所述洗涤器与切割式碾碎机可设计成具有共同的介质供应装置和/或控制装置的设备模块,例如通过将洗涤器的废水自动供应给切割式碾碎机。换言之,可将洗涤器或薄片的预洗整合到湿法碾碎模块中。因而便不再需要在用于热洗/深度洗涤的下游洗涤模块中进行预洗。因此,与以往常见的将过程分布到湿碾模块和洗涤模块的方式相比,可降低设备的安装成本与运营成本。
10、切割式碾碎机可为原则上已知结构型式的过程单元,例如如开头所述的过程单元,因此此处不再赘述。有利地,所述设备可包括两台并联的切割式碾碎机,洗涤器在过程技术上按上述方式直接与之连接。
11、有利的是,洗涤器包括至少两个串联的洗涤工段,这些洗涤工段具有用于在相应洗涤工段中使用的洗涤液的循环回路。循环回路优选借助级联管路如此连接,使得洗涤工段能够逆向于薄片的材料流相互供应洗涤液。洗涤工段然后关于洗涤液流逆向于薄片流级联。这意味着,其中的第一个级联工段位于最后一个洗涤工段区域,而最后一个级联工段则位于第一个洗涤工段区域。
12、在最后一个洗涤工段区域,可向洗涤器供给来自所述设备外部产生的或经过处理的过程用水和/或新鲜水,从而在该处存在相对于整个洗涤器而言最佳的水质,使得薄片能够在即将被分送出洗涤器前在第一个级联工段被对应洁净的水喷淋。为此,例如经由第一个级联工段向洗涤器分送0.5l/kg至2l/kg的液体更新量。由此还可借助洗涤液使那些污垢负荷逆向于薄片材料流逐渐增加的杂质得以特别有效的排出。
13、洗涤液主要是指水,其中可含有例如因后续热洗中液体夹带而进入的低浓度碱液和掺入的添加剂,如清洁剂和消泡剂。对应地,洗涤液可至少部分为源自薄片的洗涤模块或热洗处理的过程用水,并且温度为例如30℃至50℃。该过程用水可例如从后置洗涤器经由至少一个在适当时串联的密度分离器流入所述洗涤器,并从该处更新该至少一个切割式碾碎机的水回路。
14、各洗涤工段中洗涤液的通过量可例如为50m³/h至150m³/h和/或每千克薄片10l至每千克薄片50l。这些数值例如适用于薄片材料通过量为2000kg/h至4000kg/h的情况(例如在假定堆积密度为250kg/m³+-20%时)。
15、所述设备和所述方法适用于处理食品技术领域常见的各类塑料,例如pet、pp、pe和/或ps。
16、如果运输器具设计为卧式并且特别是水平指向的、具有旋转式输送器具的轴,并且该轴在工作运行时以相对较低的每分钟5转至每分钟30转的转速旋转,则可实现特别温和的薄片洗涤。例如,在转速为每分钟17转且对应槽体的半径为400mm时,槽体壁处的最大周向速度为0.7m/s,这使得薄片之间仅产生相对柔和的摩擦,从而在此不会对壁厚较薄且易碎的薄片进行额外粉碎。槽体半径可例如为200mm至800mm。
17、优选地,该设备包括供应管路,用于向该至少一个切割式碾碎机供应收集在洗涤器中的洗涤液。可选地,该供应管路可从前置储罐分接而出,该前置储罐集成在进料侧洗涤工段的循环回路中,并经由至少一个用于固液分离的加工工段,特别是水力旋流器和/或筛分机,获得洗涤液供应。为此,可例如将一条管路以机械溢流口的思想理念引回第一洗涤工段的收集容器或储罐,以便在第一洗涤工段中设定合适的水质。
18、切割式碾碎机与下游洗涤器的所述组合可理解为集成有预洗功能的湿法碾碎模块。随后可紧接着进行薄片的暂存处理,这种暂存既可在湿润状态下进行,也可在料仓中以干燥状态进行(由于附加的干燥步骤)。此外,还可连接用于薄片热洗/深度洗涤的洗涤模块,该洗涤模块然后无需对薄片进行(额外的)预洗即可运行。所述设备于是整体上便包括至少一个切割式碾碎机、与之直接连接的洗涤器以及下游洗涤模块。
19、优选地,如此连接的洗涤模块包括:用于深度洗涤的热洗工段,以便例如通过使用稀释的苛性钠溶液搭配清洁剂和消泡剂清除粘合剂、污垢、油脂、蛋白质及类似杂质;与之连接的处理工段,用于漂洗薄片以及借助浮沉分选法对薄片进行分类;至少一个旋转式和/或对流式干燥器,用于对薄片进行干燥处理;和分离器,用于对经过上述洗涤和干燥处理的材料进行分类。
20、在此,洗涤器自身的功率需求可为10kw至30kw,为切割式碾碎机供能的附加驱动器的功率需求可为8kw至35kw,并且/或者洗涤器自身的单位电耗可为每千克原料0.003kwh至0.015kwh,为切割式碾碎机供能的附加驱动器的单位电耗可为每千克原料0.008kwh至0.025kwh。附加驱动器例如应理解为泵驱动器和筛分机驱动器,而非该至少一个切割式碾碎机自身的驱动器。
21、于是整个设备,即包括该至少一个切割式碾碎机和下游洗涤模块,为进行再加工所转换的电功率例如可为300kw至400kw,并且/或者单位能量可为每千克原料0.1kwh至0.15kwh。对应地,加热功率例如总计315kw至465kw,并且/或者热需求可为每千克原料0.11kwh至0.16kwh。
22、不言而喻,可利用所述的装置特征和模块等实施对应的方法步骤,并且该设备可对应地适配用于实施所述的方法步骤。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com