
一种仿型纹理模块的制备及转印方法与流程
本公开涉及模具制造,具体而言,涉及一种仿型纹理模块的制备及转印方法。
背景技术:
1、液态硅胶模具广泛应用于消费电子、汽车内饰、医疗器材等领域的产品成型,其模腔表面的纹理直接决定了最终产品的外观质感与触感。目前,硅胶模具的纹理加工主要采用以下几种传统方法:
2、化学蚀刻法:依赖手工贴菲林和药水腐蚀,污染严重,纹理加工精度低(通常≥50μm),在复杂曲面上易出现纹理断缺、深浅不均等问题,且无法实现立体纹理,开发周期长达15-20天。
3、激光雕刻法:直接在硅胶表面进行刻蚀,易产生热变形和碳化毛刺,导致精细纹理边缘模糊,在深凹槽和拐角处加工困难,且批量生产时一致性差。
4、cnc加工法:设备及加工成本高昂,效率低下,对于微米级纹理和复杂曲面几乎无法实现有效加工。
5、现有转印法:多采用将纹理直接转印至硅胶表面的方式,在处理复杂曲面时,存在纹理转移不完整、附着力差、易脱落等问题。
6、因此,亟需开发一种新的纹理模块制备方法,以克服上述现有技术中精度低、周期长、成本高、污染大、无法良好适配复杂曲面等缺陷。
技术实现思路
1、本发明的目的在于提供一种仿型纹理模块的制备及转印方法,以解决现有技术中硅胶模具纹理加工精度低、周期长、成本高、无法适配复杂曲面的问题。
2、为实现上述目的,本发明提供如下技术方案:
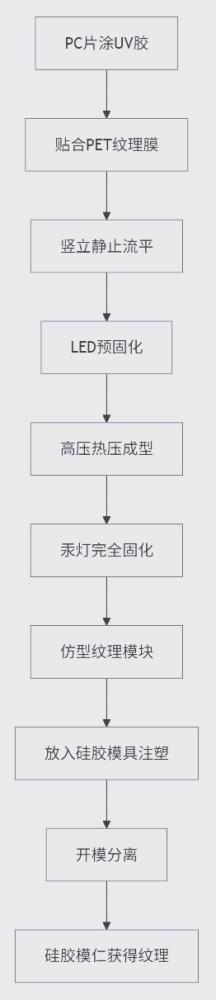
3、一种仿型纹理模块的制备及转印方法,包括以下两个阶段:
4、第一阶段:预制仿型纹理模块
5、(1)pc+pmma片预处理:提供一pc+pmma片,进行清洗除尘;
6、(2)淋涂uv转印胶:在所述pc+pmma片pmma界面淋涂uv转印胶;
7、(3)复合纹理片:将带有目标纹理的pet纹理片真空贴合在所述uv转印胶层表面;
8、(4)竖立静止流平:将复合片垂直竖立放置,进行静止流平;
9、(5)led预固化:采用uv-led灯对所述复合片进行照射预固化;
10、(6)高压成型:将预固化后的复合片置于高压气体成型机中,在加热和加压条件下保压,使复合片成型为目标曲面形状;
11、(7)汞灯完全固化:采用高压汞灯对高压成型后的复合片进行完全固化,得到仿型纹理模块;
12、第二阶段:将仿型纹理模块的纹理转印至液态硅胶模具
13、(8)将所述仿型纹理模块定位在液态硅胶模具的后模仁上,注射液态硅胶,进行固化成型;
14、(9)开模后将所述仿型纹理模块与固化后的硅胶模仁分离,使纹理转移至硅胶模仁表面。
15、进一步地,步骤(1)中所述pc+pmma片的厚度为0.35-0.40mm,优选为0.38mm,平整度≤0.05mm。
16、进一步地,步骤(2)中所述uv转印胶为高流平、高附着力丙烯酸酯类uv胶,粘度为1500-2500cps(25℃),淋涂厚度为0.05-0.10mm,固化后透光率≥92%。
17、进一步地,步骤(3)中所述pet纹理片的厚度为0.18-0.20mm,优选为0.188mm,其表面的目标纹理深度为0.5-50μm。
18、进一步地,步骤(4)中所述静止流平的时间为25-35分钟,优选为30分钟,环境温度为22-26℃,湿度为45%-55%。
19、进一步地,步骤(5)中所述led预固化的能量为280-320mj/cm²,优选为300mj/cm²;步骤(7)中所述汞灯完全固化的能量为1200-1500mj/cm²,优选为1300mj/cm²,完全固化后所述uv转印胶的铅笔硬度≥2h。
20、进一步地,步骤(6)中所述高压成型的条件为:温度120-140℃,压力0.6-0.8mpa,保压时间5-10秒。
21、进一步地,步骤(8)中所述液态硅胶的注射模具温度为120-130℃,注射压力20-60mpa,固化时间240-290秒,所述液态硅胶的邵氏硬度为60-70a,收缩率≤0.1%。
22、与现有技术相比,本发明提供的技术方案具有以下有益效果:
23、超高纹理还原度:通过“平面高精度转印、高压曲面成型以及反向转移”的组合工艺,可实现0.5μm级精细纹理的1:1精准复制,还原度≥99%,纹理饱满、无针孔、无变形。
24、完美适配任意复杂曲面:先在平面完成高精度纹理转印,再通过高压气体使复合片均匀贴合至任意曲率的复杂曲面,解决了传统工艺在深凹槽、拐角处无法加工均匀纹理的难题。
25、大幅缩短开发周期:模具纹理开发周期可从传统的15-20天缩短至3-5天,缩短70%以上,能快速响应市场需求。
26、显著降低生产成本:无需昂贵的激光雕刻和cnc加工设备,生产成本较传统工艺降低60%以上,且工艺参数标准化,适合批量生产,良率可达95%以上。
27、绿色环保:全程采用物理和光化学工艺,替代了高污染的化学蚀刻法,无废水、废气排放。
28、批量一致性好:标准化工艺参数确保了同一批次模具纹理偏差≤±2%,产品外观一致性高。
1.一种仿型纹理模块的制备及转印方法,其特征在于,包括以下阶段:
2.根据权利要求1所述的方法,其特征在于,步骤(1)中所述pc片的厚度为0.35-0.40mm,平整度≤0.05mm。
3.根据权利要求1所述的方法,其特征在于,步骤(2)中所述uv转印胶为丙烯酸酯类uv胶,粘度为1500-2500cps,淋涂厚度为0.05-0.10mm;步骤(7)中完全固化后所述uv转印胶的铅笔硬度≥2h。
4.根据权利要求1所述的方法,其特征在于,步骤(3)中所述pet纹理片的厚度为0.18-0.20mm,其表面的目标纹理深度为0.5-50μm。
5.根据权利要求1所述的方法,其特征在于,步骤(4)中所述静止流平的时间为25-35分钟,环境温度为22-26℃,湿度为45%-55%。
6.根据权利要求1所述的方法,其特征在于,步骤(5)中所述led预固化的能量为280-320mj/cm²;步骤(7)中所述汞灯完全固化的能量为1200-1500mj/cm²。
7.根据权利要求1所述的方法,其特征在于,步骤(6)中所述高压成型的条件为:温度120-140℃,压力0.6-0.8mpa,保压时间5-10秒。
8.根据权利要求1所述的方法,其特征在于,步骤(8)中所述液态硅胶的注射模具温度为120-130℃,注射压力20-60mpa,固化时间240-290秒,所述液态硅胶的邵氏硬度为60-70a,收缩率≤0.1%。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com