
一种预制直埋保温管焊接接头2S-EFC两步法补口制作方法与流程
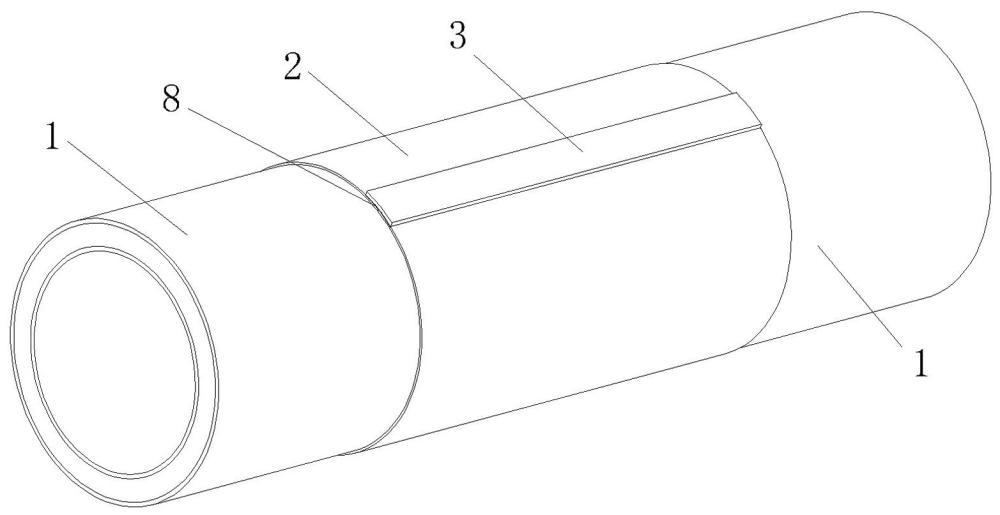
本发明涉及管道补口方法,具体为预制直埋保温管焊接接头两步法补口制作方法。
背景技术:
1、常规的保温管道铺设,是按照设计管线走向挖掘沟槽,接着将定长的预制直埋保温管(热力供热聚氨酯保温管、钢套钢蒸汽保温管)放入在沟槽中并且依序对接,然后在接口部位焊接连接而成。预制直埋保温管出厂时,管身完整包覆钢管防腐层 + 聚氨酯保温层+ hdpe 外护管;但管道两端均预留一段裸钢管,方便现场焊接。两根管子焊完后,焊缝及两端裸露区域需要重新做防腐、保温、外护密封的整套现场施工(保温管补口)。
2、cn121977135b公开了一种保温管接口防护保温结构及其施工方法,该保温结构包括热熔套和发泡保温层,所述的热熔套的左右两端分别与接口两侧的防护管搭接设置,所述的发泡保温层设置于热熔套与接口处的工作管之间,所述的工作管与发泡保温层之间还设置有防腐层,所述的防护保温结构还包括内支撑板,内支撑板支撑在热熔套的搭茬结构内侧,内支撑板的两端分别与热熔套两侧的防护管搭接固定,内支撑板的底面与防护管的外壁平齐设置,内支撑板与外支撑板将搭茬结构进行夹持,保障搭茬结构紧密贴合,防止热熔套热熔后存在缝隙。该方法的缺陷是:结构复杂、操作繁琐,工作效率也不高。
技术实现思路
1、本发明的目的是克服上述背景技术的不足,提供一种预制直埋保温管焊接接头2s-efc两步法电热熔补口制作方法,该方法具有操作简便、密封效果好的特点。
2、本发明提供的技术方案是:
3、一种预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,按以下步骤进行:
4、(1)对现场完成保温管管口对接焊的两段保温管补口搭接区进行清洁,并且使两段保温管的补口搭接区的轴向长度一致;
5、(2)根据两段保温管补口的轴向总长度,确定热熔套、垫块与搭接片的轴向长度;然后根据热熔套的轴向长度在两段保温管标上标记线;
6、(3)在两侧保温管的搭接区内分别安装电热丝网环,并且每个电热丝网环与所述的标记线保持间距;同时将垫块沿着保温管的轴向放置于金属内管上;
7、(4)按保温管搭接区的周长进行裁切来确定热熔套的圆周长度,以避免热熔套在圆周方向产生搭接;然后将卷曲后形成筒状的热熔套同时包覆两个保温管的补口搭接区,其轴向两侧边沿分别对准两个保温管上的所述标记线,其轴向拼缝对准垫块,并且使所述轴向拼缝居中于垫块的宽度方向;
8、(5)使用紧固带将热熔套与保温管的两侧搭接区压紧固定,保证热熔套、电热丝网环以及保温管搭接区之间无空隙;
9、(6)连接电热熔焊机与每个电热丝网环的两个第一电热丝接线,按规格参数通电热熔,直至完成热熔套与两侧保温管的环形熔合连接,然后自然冷却;
10、(7)待热熔套完全冷却后撤除紧固带,打磨清理热熔套轴向拼缝的外侧边缘表面;
11、(8)将电热丝网条完整覆盖整条轴向拼缝,并且使所述轴向拼缝居中于该电热丝网条的宽度方向;
12、(9)将搭接片覆盖在电热丝网条上方并放置压条施压;连接电热熔焊机与电热丝网条的两个第二电热丝接线,按规格参数通电热熔,使搭接片与底层的热熔套完全熔融结合,从而封堵所述轴向拼缝,然后自然冷却;
13、(10)在热熔套顶部打孔,注入聚氨酯发泡材料填充热熔套内部空腔,最后用塞堵热熔封堵。
14、所述电热丝网环与所述标记线保持的间距为5mm。
15、每个补口搭接区的轴向长度大于等于100mm。
16、安装电热丝网环时,需将每个电热丝网环的两个第一电热丝接线往外移出补口搭接区,以利于后续作业。
17、所述搭接片的长度与宽度均大于等于电热丝网条的长度与宽度。
18、一种预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,按以下步骤进行:
19、(1)对现场完成保温管管口对接焊的两段保温管补口搭接区进行清洁,并且使两段保温管的补口搭接区的轴向长度一致;
20、(2)根据两段保温管补口的轴向总长度,确定热熔套、垫块与搭接片的轴向长度;然后根据热熔套的轴向长度在两段保温管标上标记线;
21、(3)在两侧保温管的搭接区内分别安装电热丝网环,并且每个电热丝网环与所述的标记线保持间距;同时将垫块沿着保温管的轴向放置于金属内管上;
22、(4)将搭接片覆盖在垫块上方,搭接片两端还要覆盖电热丝网环;将电热丝网条覆盖在搭接片上方;
23、(5)按保温管搭接区的周长进行裁切来确定热熔套的圆周长度,以避免热熔套在圆周方向产生搭接;然后将卷曲后形成筒状的热熔套同时包覆两个保温管的补口搭接区,其轴向两侧边沿分别对准两个保温管上的所述标记线,其轴向拼缝对准电热丝网条,并且使所述轴向拼缝居中于电热丝网条的宽度方向;
24、(6)使用紧固带将热熔套与保温管的两侧搭接区压紧固定,同时在轴向拼缝上放置压条施压,保证热熔套、电热丝网条、搭接片、电热丝网环以及保温管搭接区之间无空隙;
25、(7)连接电热熔焊机与每个电热丝网环的两个第一电热丝接线,连接电热熔焊机与电热丝网条的两个第二电热丝接线,按规格参数通电热熔,直至完成热熔套、搭接片与两侧保温管的熔合连接,并封堵所述轴向拼缝,然后自然冷却;
26、(8)在热熔套顶部打孔,注入聚氨酯发泡材料填充热熔套内部空腔,最后用塞堵热熔封堵。
27、所述电热丝网环与所述标记线保持的间距为5mm。
28、每个补口搭接区的轴向长度大于等于100mm。
29、安装电热丝网环时,需将每个电热丝网环的两个第一电热丝接线往外移出补口搭接区;安装电热丝网条时,需将电热丝网条的两个第二电热丝接线往外移出补口搭接区。
30、所述搭接片的长度与宽度均大于等于电热丝网条的长度与宽度。
31、本发明的有益效果是:
32、1、热熔套与保温管外护层同质熔融一体化,粘接强度、剥离强度远高于热收缩带胶层粘接。
33、2、无热熔胶老化、脱粘风险,地下水环境长期密封性稳定。
34、3、对轴向拼缝的二次热熔带电熔能够彻底消除单套施工纵向开口渗漏点。
35、4、整体形成连续密闭的防护外壳,隔绝地下水渗入内部,避免钢管腐蚀、保温层进水失效。
36、5、操作简单方便;能够保持补口区域完全密封,有效提升了保温性能。
1.一种预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,按以下步骤进行:
2.根据权利要求1所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:所述电热丝网环与所述标记线(5)保持的间距为5mm。
3.根据权利要求2所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:每个补口搭接区(1.1)的轴向长度大于等于100mm。
4.根据权利要求3所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:安装电热丝网环时,需将每个电热丝网环的两个第一电热丝接线往外移出补口搭接区,以利于后续作业。
5.根据权利要求4所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:所述搭接片(3)的长度与宽度均大于等于电热丝网条的长度与宽度。
6.一种预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,按以下步骤进行:
7.根据权利要求6所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:所述电热丝网环与所述标记线(5)保持的间距为5mm。
8.根据权利要求7所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:每个补口搭接区(1.1)的轴向长度大于等于100mm。
9.根据权利要求8所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:安装电热丝网环时,需将每个电热丝网环的两个第一电热丝接线往外移出补口搭接区;安装电热丝网条时,需将电热丝网条的两个第二电热丝接线往外移出补口搭接区。
10.根据权利要求9所述的预制直埋保温管的管道焊接接头2s-efc两步法补口制作方法,其特征在于:所述搭接片(3)的长度与宽度均大于等于电热丝网条的长度与宽度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com