
一种用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统的制作方法
本发明涉及化学工程非均相气固分离分离,特别涉及用于短流程炼铁技术的旋风分离器系统,具体是指一种用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统。
背景技术:
1、目前,高炉炼铁在我国炼铁领域依然占据主体地位,但高炉炼铁工序复杂,设备众多,对煤质要求高,生产成本也高,特别是众多工序会产生大量的二氧化碳,因此采用一种全新的炼铁工艺,缩短炼铁工序,降低对煤质的要求,是炼铁工艺创新和发展的趋势。
2、现有的短流程炼铁工艺主要有三种,即hismelt工艺、finex工艺和corex工艺,这三种工艺都克服了对煤质的高要求,简化了炼铁流程。目前这三种工艺都采用熔融还原技术流程,该流程存在一个余热如何高效利用的问题,目前均采用余热锅炉流程解决,但余热锅炉对于入口高温带压烟气(温度700~900℃和压力80~160kpa)所携带的粉尘含量要求比较严格,通常要求含尘浓度小于5g/nm3(标态),而高温烟气实际含尘浓度20~40g/nm3(标态),即对余热锅炉的前置除尘器提出了分离效率≥80%的要求,但由于高温带压烟气处理气量非常大且属于易燃易爆介质,操作态处理气量通常超过50万m3/h,要满足上述分离效率,技术上有很高的难度和风险。因此开发出一种用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统具有重大工业革新的实际意义。
3、旋风分离器具有结构简单、无运动部件、分离效率较高、维修方便且能在高温高压等恶劣工况条件下持久稳定工作等优点,已广泛地应用于各个工业领域,在非均相分离技术领域旋风分离器已无可替代。随着工业装置的规模越来越大,大型旋风分离器的开发也日新月异。
4、中国发明专利“具有前置预分离功能的旋风分离器”(授权公告号cn 213494353u)公开了一种具有前置预分离功能的旋风分离器,该发明用于气、固混合物的前置预分离。大型的循环流化床锅炉广泛采用此种结构。其组成包括:旋风分离器本体和入口烟道,所述的入口烟道内焊接气、固分离装置,所述的气、固分离装置与所述的烟道入口进气方向呈10~20°的夹角,所述的气、固分离装置是由多个平行并列布置的钢板组成。该专利采用气体进口与筒体直接相切的进气结构(即普通直切进气型大直径旋风分离器),已明确说明了目前旋风分离器本体结构尺寸的优化已经接近极限,分离器的分离效率进一步提高十分困难,难以满足对分离效率要求较高的场合。同时这种采用单台大直径旋风来解决大处理气量的工况,其本体抗压能力很差,仅适应常压或微正/负压工况而不适合气体带压的工况。
5、中国发明专利申请“一种循环流化床锅炉四分离器并列布置方法”(申请公布号cn112413574 a)公开了一种循环流化床锅炉四分离器并列布置方法,使炉膛横截面关于所述炉膛前后墙中心线和所述炉膛左右侧墙中心线轴对称;将分别为第一旋风分离器、第二旋风分离器、第三旋风分离器和第四旋风分离器的四个旋风分离器并列布置在炉膛后墙;其中所述四个旋风分离器均由入口烟道和筒体构成;所述四个旋风分离器的入口烟道与炉膛后墙的交线长度相等。该发明的有益之处在于:通过在锅炉单侧并列布置四个旋风分离器,将常规大型循环流化床锅炉炉膛简化为四个循环回路,简化了系统结构与运行操作,提高了循环回路的均匀性;通过对每个旋风分离器入口烟道的布置,使烟气与颗粒流量分布更加均匀,保证了每个旋风分离器性能的一致。该专利同样采用气体进口与筒体直接相切的进气结构(即普通直切进气型大直径旋风分离器),此种分离器的分离效率进一步提高十分困难,难以满足对分离效率要求较高的场合。同时该专利无法实现在带压工况下将高温粉尘冷却并连续排料。显然该专利也不是为带压工况而设计的。
6、中国发明专利申请“一种超大型循环流化床锅炉”(申请公布号cn 114110575 a)公开了一种超大型循环流化床锅炉,包括炉膛和旋风分离器,所述炉膛为由相互连通的前侧炉膛与左、右侧炉膛组成的u型结构,所述左、右侧炉膛相对于锅炉轴向中心线对称布置,u型炉膛的缺口朝向尾部烟道,所述旋风分离器布置在u型炉膛的中间区域且通过烟道与炉膛相连。该发明采用u型结构的炉膛,炉膛大型化后,截面宽深比合适,二次风穿透性强,同时u型结构的炉膛,左右侧炉膛连通在一起,通过均匀布风、给煤,保证炉内流动均匀,炉膛烟气偏差小,提高了锅炉在运行过程中的可靠性,u型炉膛尾部缺口便于内部检修,左右两组分离器布置在u型炉膛中间区域,占地面积小,且易于检修。该专利的旋风分离器同样采用气体进口与筒体直接相切的进气结构(即普通直切进气型大直径旋风分离器),此种结构的旋风分离器效率很低,难以满足对分离效率要求较高的场合。同样该专利无法实现在带压工况下将高温粉尘冷却并连续排料。同理,显然该专利也不适合于带压工况。
7、因此,希望提供一种用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统,其能够适用于短流程炼铁技术,可进行高温带压烟气气固分离,处理气量大,分离效率高。
技术实现思路
1、为了克服上述现有技术中的缺点,本发明的一个目的在于提供一种用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统,其能够适用于短流程炼铁技术,可进行高温带压烟气气固分离,处理气量大,分离效率高,适于大规模推广应用。
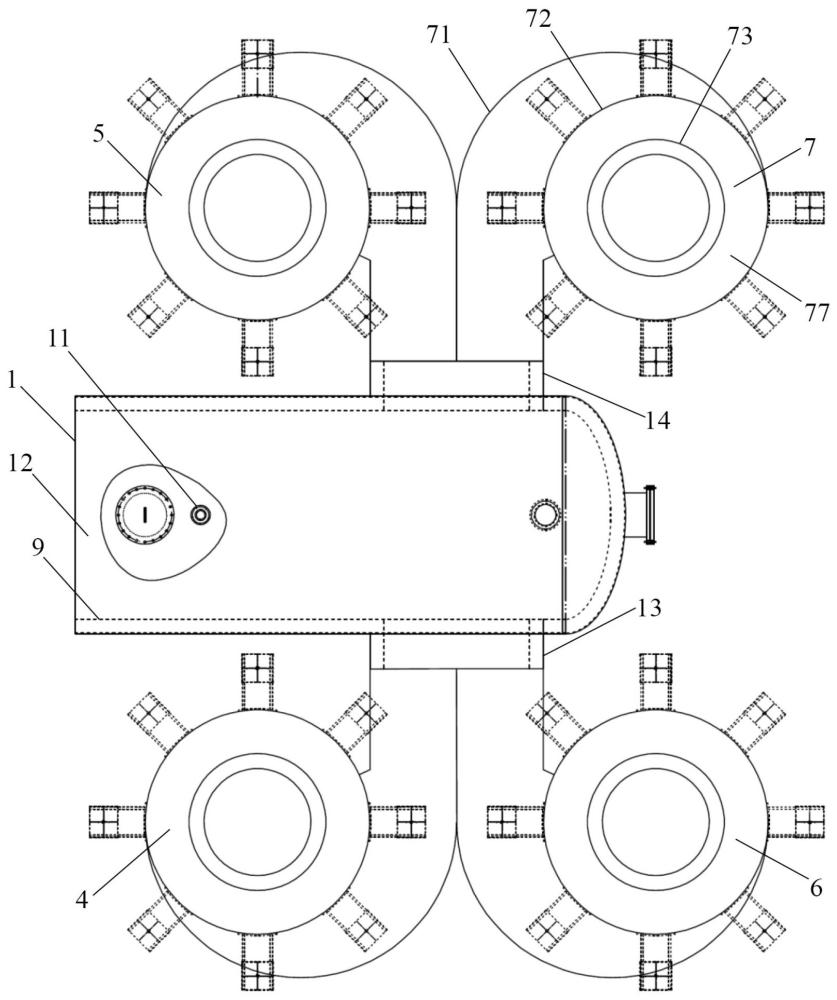
2、为达到以上目的,本发明提供一种用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统,其特点是,包括总进口汇管、总出口汇管、平衡总汇管、左前旋风分离器、左后旋风分离器、右前旋风分离器、右后旋风分离器和4个排料组件,其中:
3、所述总进口汇管和所述总出口汇管均沿左右方向设置并上下相互间隔设置,所述总进口汇管设置有进口汇管高温平衡口;
4、所述右后旋风分离器竖向设置,所述右后旋风分离器的旋风进口为180°蜗壳式进口,所述180°蜗壳式进口的前端水平朝前设置,所述180°蜗壳式进口的后端水平朝后延伸至所述右后旋风分离器的旋风筒体的上部的左边并与所述的旋风筒体的上部相切且在所述的旋风筒体的上部之后环绕所述的旋风筒体的上部向右水平旋转180°设置,所述右后旋风分离器的顶部竖向插接有旋风出气管,所述右后旋风分离器的下部设置有旋风分离器气体吹扫口,所述右后旋风分离器的底部设置有旋风排料口;
5、所述左后旋风分离器和所述右后旋风分离器左右相互对称设置,所述左后旋风分离器的所述180°蜗壳式进口和所述右后旋风分离器的所述180°蜗壳式进口左右相互抵靠设置并均位于所述总进口汇管之后且均连接所述总进口汇管,所述左前旋风分离器和所述左后旋风分离器以及所述右前旋风分离器和所述右后旋风分离器均前后相互对称设置,所述左前旋风分离器的所述180°蜗壳式进口和所述右前旋风分离器的所述180°蜗壳式进口左右相互抵靠设置并均位于所述总进口汇管之前且均连接所述总进口汇管,所述总出口汇管分别管路连接所述左前旋风分离器的所述旋风出气管、所述左后旋风分离器的所述旋风出气管、所述右前旋风分离器的所述旋风出气管和所述右后旋风分离器的所述旋风出气管;
6、所述排料组件包括上锁斗、高温翼阀、高温下料阀、下锁斗、冷却水夹套、筛孔流化内锥体、流化冷却风进口和中温下料阀,所述上锁斗竖向设置,所述上锁斗的顶部分别设置有上锁斗进料口、上锁斗高温平衡口和上锁斗料位口,所述高温翼阀设置在所述上锁斗进料口中并延伸至所述上锁斗内,所述上锁斗的底部设置有上锁斗排料口,所述上锁斗的中下部设置有上锁斗气体吹扫口;所述下锁斗包括下锁斗筒体、下锁斗锥体、下锁斗排料口、下锁斗封头、下锁斗进料口、下锁斗中温平衡口、下锁斗料位口和下锁斗气体吹扫口,所述下锁斗筒体、所述下锁斗锥体和所述下锁斗排料口均竖向设置,所述下锁斗锥体上粗下细,所述下锁斗筒体的下端设置在所述下锁斗锥体的上端上,所述下锁斗封头水平设置并朝下设置且安装在所述下锁斗筒体的上端上,所述冷却水夹套竖向设置并分别套设在所述下锁斗封头、所述下锁斗筒体和所述下锁斗锥体外,所述冷却水夹套的底部和顶部分别设置有冷却水进口和冷却水出口,所述下锁斗排料口的上端穿设所述冷却水夹套并位于所述下锁斗锥体的下端下且连接所述的下锁斗锥体的下端,所述下锁斗进料口和所述下锁斗中温平衡口均穿设所述冷却水夹套并均设置在所述下锁斗封头上,所述下锁斗料位口穿设所述冷却水夹套并设置在所述下锁斗筒体的筒壁的上部中,所述下锁斗气体吹扫口穿设所述冷却水夹套并设置在所述所述下锁斗锥体的侧壁的底部中,所述筛孔流化内锥体竖向设置并上粗下细,所述筛孔流化内锥体位于所述下锁斗锥体内并与所述下锁斗锥体同轴线设置且高于所述下锁斗气体吹扫口,所述筛孔流化内锥体的上端和下端均连接所述下锁斗锥体从而在所述筛孔流化内锥体和所述下锁斗锥体之间形成环形空腔,所述流化冷却风进口穿设所述冷却水夹套并设置在所述的下锁斗锥体的侧壁中且连通所述环形空腔;所述上锁斗排料口和所述下锁斗进料口上下相互间隔设置,所述高温下料阀位于所述上锁斗排料口和所述下锁斗进料口之间并分别连接所述上锁斗排料口和所述下锁斗进料口,所述中温下料阀位于所述下锁斗排料口下并连接所述下锁斗排料口;
7、所述左前旋风分离器的所述旋风排料口、所述左后旋风分离器的所述旋风排料口、所述右前旋风分离器的所述旋风排料口和所述右后旋风分离器的所述旋风排料口分别设置在该4个所述排料组件的所述上锁斗进料口上;所述平衡总汇管分别管路连接所述进口汇管高温平衡口以及该4个所述排料组件的所述上锁斗高温平衡口和所述下锁斗中温平衡口;所述总进口汇管的内表面、所述总出口汇管的内表面、所述平衡总汇管的内表面、所述左前旋风分离器的内表面、所述左后旋风分离器的内表面、所述右前旋风分离器的内表面、所述右后旋风分离器的内表面和所述上锁斗的内表面均设置有耐磨隔热衬里。
8、较佳地,所述总进口汇管包括进口汇管筒体、前出口和后出口,所述进口汇管筒体沿所述左右方向设置,所述进口汇管筒体的右端为封闭端,所述前出口和所述后出口均沿前后方向设置并前后相互间隔设置,所述前出口和所述后出口分别位于所述进口汇管筒体前后并均连接所述进口汇管筒体,所述进口汇管高温平衡口设置在所述进口汇管筒体的顶部上;所述左后旋风分离器的所述180°蜗壳式进口和所述右后旋风分离器的所述180°蜗壳式进口均位于所述后出口之后且均连接所述后出口,所述左前旋风分离器的所述180°蜗壳式进口和所述右前旋风分离器的所述180°蜗壳式进口均位于所述前出口之前且均连接所述前出口。
9、更佳地,所述右后旋风分离器的所述的180°蜗壳式进口的前端、所述前出口和所述后出口均为矩形形状。
10、较佳地,所述总出口汇管包括出口汇管筒体、左前连接管、左后连接管、右前连接管、右后连接管、左前支管进口、左后支管进口、右前支管进口和右后支管进口,所述出口汇管筒体沿所述左右方向设置,所述出口汇管筒体的左端为封闭端,所述左前连接管、所述左后连接管、所述右前连接管和所述右后连接管均沿前后方向设置,所述左前连接管和所述左后连接管以及所述右前连接管和所述右后连接管均前后相互间隔设置,所述左前连接管和所述右前连接管以及所述左后连接管和所述右后连接管均左右相互间隔设置,所述左前连接管和所述左后连接管以及所述右前连接管和所述右后连接管均分别位于所述出口汇管筒体前后并均连接所述出口汇管筒体,所述左前支管进口、所述左后支管进口、所述右前支管进口和所述右后支管进口均竖向设置,所述左前支管进口的上端、所述左后支管进口的上端、所述右前支管进口的上端和所述右后支管进口的上端均为封闭端,所述左前支管进口、所述左后支管进口、所述右前支管进口和所述右后支管进口分别位于所述左前连接管之前、所述左后连接管之后、所述右前连接管之前和所述右后连接管之后并分别连接所述左前连接管、所述左后连接管、所述右前连接管和所述右后连接管;所述左前支管进口的下端、所述左后支管进口的下端、所述右前支管进口的下端、所述右后支管进口的下端分别设置在所述左前旋风分离器的所述旋风出气管、所述左后旋风分离器的所述旋风出气管、所述右前旋风分离器的所述旋风出气管和所述右后旋风分离器的所述旋风出气管上。
11、较佳地,所述右后旋风分离器还包括旋风锥体和旋风封头,所述旋风锥体上粗下细,所述旋风筒体的下端设置在所述旋风锥体的上端上,所述旋风锥体的下端设置在所述旋风排料口上,所述旋风锥体的下部设置有所述旋风分离器气体吹扫口,所述旋风封头水平设置并朝下设置且安装在所述旋风筒体的上端上,所述旋风出气管竖向插接在所述旋风封头中。
12、更佳地,所述右后旋风分离器中,所述的180°蜗壳式进口的前端的高度a与宽度b的比值a/b=2.0~3.0,所述旋风筒体的高度h1与所述旋风筒体的净内径d0的比值h1/d0=1.3~2.0;所述旋风锥体的高度h2与所述的旋风筒体的净内径d0的比值h2/d0=1.8~2.5;所述旋风出气管的净内径d与所述的旋风筒体的净内径d0的比值d/d0=0.3~0.5;所述旋风出气管相对于所述180°蜗壳式进口的插入深度h0与所述的旋风筒体的净内径d0的比值h0/d0=0.4~0.9;所述旋风锥体的锥角β=16.0°~30.0°。
13、较佳地,所述上锁斗还包括上锁斗筒体、上锁斗锥体和上锁斗封头,所述上锁斗筒体和所述上锁斗锥体均竖向设置,所述上锁斗锥体上粗下细,所述上锁斗筒体的下端设置在所述上锁斗锥体的上端上,所述上锁斗锥体的下端设置在所述上锁斗排料口上,所述上锁斗封头水平设置并朝下设置且安装在所述上锁斗筒体的上端上,所述上锁斗进料口、所述上锁斗高温平衡口和所述上锁斗料位口均设置在所述上锁斗封头上,所述高温翼阀分别延伸至所述上锁斗封头和所述上锁斗筒体内,所述上锁斗气体吹扫口设置在所述上锁斗锥体的侧壁的中下部中。
14、更佳地,所述高温翼阀包括过渡法兰、高温耐磨排料弯管、固定支架、吊环和高温耐磨阀板,所述过渡法兰水平设置并位于所述旋风排料口和所述上锁斗进料口之间且分别连接所述旋风排料口和所述上锁斗进料口,所述高温耐磨排料弯管的上端竖向设置并位于所述上锁斗进料口中且连接所述过渡法兰,所述高温耐磨排料弯管的下端向下延伸设置然后朝左下方弧形延伸设置,所述的高温耐磨排料弯管的下端的端面沿前后方向设置并沿从右往左方向朝左下方倾斜设置,所述高温耐磨阀板平行于所述的高温耐磨排料弯管的下端的端面并位于所述的高温耐磨排料弯管的下端的端面的左边且抵靠所述的高温耐磨排料弯管的下端的端面,所述固定支架位于所述高温耐磨阀板的上方并安装于所述的高温耐磨排料弯管的下端,所述吊环竖向设置并沿所述左右方向设置,所述吊环位于所述固定支架和所述高温耐磨阀板之间并连接所述固定支架,所述高温耐磨阀板的上端活动挂设在所述吊环中。
15、较佳地,所述耐磨隔热衬里包括陶瓷纤维毡层、隔热浇注料层和耐磨浇注料层,所述的总进口汇管的内表面、所述的总出口汇管的内表面、所述的平衡总汇管的内表面、所述的左前旋风分离器的内表面、所述的左后旋风分离器的内表面、所述的右前旋风分离器的内表面、所述的右后旋风分离器的内表面和所述的上锁斗的内表面均设置有所述陶瓷纤维毡层,所述隔热浇注料层设置在所述陶瓷纤维毡层的内表面上,所述耐磨浇注料层设置在所述隔热浇注料层的内表面上。
16、更佳地,所述的用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统还包括锚固钉,所述的总进口汇管的内表面、所述的总出口汇管的内表面、所述的平衡总汇管的内表面、所述的左前旋风分离器的内表面、所述的左后旋风分离器的内表面、所述的右前旋风分离器的内表面、所述的右后旋风分离器的内表面和所述的上锁斗的内表面均焊接有所述锚固钉,所述锚固钉分别插接在所述陶瓷纤维毡层、所述隔热浇注料层和所述耐磨浇注料层中,在所述总进口汇管、所述总出口汇管、所述平衡总汇管、所述左前旋风分离器、所述左后旋风分离器、所述右前旋风分离器、所述右后旋风分离器和所述上锁斗中的任意一个设备的内表面上均相互等距间隔设置有多根所述锚固钉。
17、本发明的有益效果主要在于:
18、本发明的用于短流程炼铁技术的大型高温带压耐磨隔热衬里旋风分离器系统使用时,高温带压烟气携带粉尘颗粒通过总进口汇管均匀进入左前旋风分离器和右前旋风分离器以及左后旋风分离器和右后旋风分离器的180°蜗壳式进口,通过180°蜗壳式进口切向进入旋风筒体,净化后气体由旋风出气管排出;而高温粉尘颗粒沿着旋风排料口经高温翼阀落入上锁斗,储存到期望料位,高温下料阀打开,高温粉尘颗粒排入下锁斗,下锁斗锥体内设置有筛孔流化内锥体,下锁斗外设置有冷却水夹套,可以冷却高温粉尘颗粒;冷却后粉尘颗粒储存到期望料位后,中温下料阀打开,将冷却后粉尘颗粒排出;总进口汇管设置有进口汇管高温平衡口,上锁斗和下锁斗分别设置有上锁斗高温平衡口和下锁斗中温平衡口,均管路连接平衡总汇管,平衡总汇管管路连接进口汇管高温平衡口,组成压力平衡系统,因此,其能够适用于短流程炼铁技术,可进行高温带压烟气气固分离,处理气量大,分离效率高,适于大规模推广应用。
19、本发明的这些和其它目的、特点和优势,通过下述的详细说明和附图得以充分体现,并可通过 技术实现要素: 中特地指出的手段、装置和它们的组合得以实现。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com