
用于制造多片层纸板的方法以及多片层纸板与流程
本公开内容涉及一种用于制造多片层纸板的方法。
背景技术:
1、旨在使用高速运行的自动机器转化成包装的纸板必须具有所需的强度,以承受与转化过程相关的应变和应力。此外,纸板必须表现出高抗弯性,这不仅有利于顺畅的转化操作,而且还确保最佳的包装性能。
2、纸板的松厚度(密度的倒数)是对其厚度有重要贡献的性质。厚度增加会提高纸板的弯曲刚度,并使造纸者能够减少所使用的纤维的量,从而节省成本。然而,较高的松厚度通常会导致内部强度降低。造纸者面临的挑战之一是在保持纸板强度的同时提高纸板的松厚度,并确保诸如纸板折叠和压痕期间的分层行为之类的可转化性。
3、通常,纸板由1-5个片层(plies)(层(layers))组成。旨在用于转化的纸板通常包含多个片层,与单片层纸板相比表现出更高的抗弯指数。多片层纸板通常由顶片层和背片层以及一个或多个中间片层组成。任选地,在各片层之间添加一个层或若干层的粘结剂,以改善片层结合强度。
4、为了提供强度、平滑度、视觉外观和优异的印刷性质,通常在板的顶片层和背片层中使用化学浆。中间片层可含有机械浆和/或化学浆两者。机械浆或半机械浆,例如漂白或未漂白ctmp(化学热机械浆),由于其成本低于化学浆以及其提高松厚度和光吸收性质,通常是优选的。机械浆或半机械浆还提供更高的原材料效率和得率。针叶木ctmp经常用于高质量板的中间片层中,因为其提供高松厚度并且包含低含量的粗纤维束(shives,碎屑)。化学浆通常与机械浆结合用于中间片层中,以增强强度。
5、纸板的另一重要性质是平滑度和匀度(formation),匀度与纸板的纤维和其他添加剂的均匀性有关。良好的匀度对于纸板而言至关重要,以确保良好的尺寸稳定性、视觉外观和可转化性,并具有适合用于例如印刷或矿物或阻隔涂布的平滑且均匀的表面。纸板制造所面临的挑战之一是确保纸板具有良好的匀度和强度性质,包括高z-强度、内部结合和片层结合强度。当使用高含量的高得率浆并旨在提高生产效率,特别是通过专门旨在改善生产的成本有效的干燥方法来提高生产效率时,这一挑战尤其显著。
技术实现思路
1、本发明的一个目的是提供一种用于制造具有良好匀度和优异强度性质的纸板的方法。
2、本发明的另一个目的是提供一种制用于造具有良好匀度、高松厚度和优异强度性质、尤其是高z-强度的纸板的方法。
3、上述目的以及本领域技术人员根据本公开内容将认识到的其他目的通过本公开内容的各个方面来实现。
4、根据本文所示的第一方面,提供了一种用于在纸板机上制造多片层纸板的方法,包括以下步骤:
5、- 在第一成形丝网上由包含至少20 wt%的ctmp的第一配料形成中间片层幅材;
6、- 在第一脱水区中在第一成形丝网上将中间片层幅材脱水;
7、- 在第二脱水区中在第一成形丝网和第二成形丝网之间将中间片层幅材脱水,所述第二脱水区包含至少一个抽吸单元和脱水刮板,所述脱水刮板与第二成形丝网接触,并且至少两个可加载脱水刮板与第一成形丝网接触,其中由可加载脱水刮板中的每一个施加的加载压力在0.1-25 kpa的范围内;
8、- 由第二配料形成顶片层幅材并且由第三配料形成背片层幅材;
9、- 将所述幅材伏合(couching)以形成三片层幅材,其中中间片层幅材布置在顶片层幅材和背片层幅材之间;
10、- 在压榨部中压榨三片层幅材;
11、- 在干燥部中干燥压榨的幅材;以及
12、- 卷取幅材。
13、已经发现,在包含ctmp的中间片层幅材的形成中使用可加载刮板产生改善的匀度,同时保持纸板的高z-强度、内部结合和片层结合强度。根据本发明的可加载刮板的特定使用有效地改善匀度,并且同时防止可扰乱已稳定片材(sheet,纸页)成形的压溃(crushing)和水回流。此外,幅材中的细料(fines)和潜在的强度添加剂(例如淀粉和/或mfc)的留着率显著提高。当形成含有高量的ctmp的幅材时,细料和强度添加剂的留着可特别地具有挑战性。本发明解决了这一问题。
14、除非另有明确说明,否则本文所使用的给定%均为重量%(wt%),并且以相应对象(例如层、片层、幅材、配料或组合物)的100重量%的干重为基础计算。
15、在实施方案中,由可加载脱水刮板中的每一个施加的加载压力在10-20 kpa之间的范围内。在实施方案中,由可加载脱水刮板中的至少一个施加的加载压力在10-25 kpa之间的范围内,优选在15-25 kpa之间,或在15-20 kpa之间,或在18-20 kpa之间。
16、在实施方案中,第二脱水区包含至少两个、优选三个或四个抽吸单元。最优选地,抽吸单元为多腔抽吸单元。与第二成形丝网接触的脱水刮板(也称为箔(foils,脱水板))在运行期间优选为静止脱水刮板。
17、第二脱水区可包含在运行期间与第一成形部接触的两个至八个可加载脱水刮板,例如四个或六个可加载脱水刮板。在实施方案中,第二脱水区在中间片层幅材的运行方向上包含与第一成形丝网接触的第一可加载脱水刮板、任选的第二可加载脱水刮板、第三可加载脱水刮板和任选的第四可加载脱水刮板。在该实施方案中,由第一可加载脱水刮板和任选的第二可加载脱水刮板中的每一个施加的加载压力优选在0.1-12 kpa之间,优选在0.1-10 kpa之间,并且由第三可加载脱水刮板和任选的第四可加载脱水刮板施加的加载压力优选在15-25 kpa之间,优选在15-20 kpa的范围内。在一些实施方案中,在运行期间可仅使用第一脱水刮板和第三脱水刮板并使其与第一成形丝网接触。替代地,在运行期间可使用第一、第二、第三和第四脱水刮板并使其全部与第一成形丝网接触。已经发现,这些加载压力增强纸板的匀度,同时有效地保持z-强度、内部强度和片层结合强度,包括scott结合。由加载刮板中的每一个施加的加载压力可在幅材的运行方向上增加,例如,使得第二刮板的加载压力高于第一刮板,第三刮板的加载压力高于第二刮板的加载压力,并且第四刮板的加载压力高于第三刮板的加载压力。
18、第一配料包含至少20 wt%的化学热机械浆(ctmp)。ctmp可为漂白的或未漂白的,并且可来源于针叶木或阔叶木(例如桦木或桉木)或其混合物。第一配料中的其余浆可为硫酸盐(kraft)浆,或包含硫酸盐浆和/或ctmp的损纸(broke)。在实施方案中,第一配料包含20-80 wt%的ctmp,优选30-80 wt%的ctmp或40-80 wt%的ctmp。在实施方案中,第一配料包含至少20 wt%的损纸,其中损纸或损纸的一部分可精制至根据标准iso 5267-1测定的在30以上的肖伯尔-里格勒(schopper riegler)值。在优选实施方案中,损纸的一部分,例如损纸的1-20 wt%,可精制至在70以上、优选在75以上的sr值:根据标准iso 5267-1测定。ctmp可为经干燥的浆或未曾干燥的浆或其混合物,优选为未曾干燥的浆。
19、第一配料可进一步包含选自阳离子淀粉、阴离子聚合物、纳米晶纤维素、微原纤化纤维素(mfc)、聚乙烯胺、壳聚糖、伯胺和仲胺、多乙烯多胺和改性聚丙烯酰胺以及其组合的强度添加剂。阴离子聚合物例如可为阴离子水溶性聚合物,例如具有在0.1和0.9之间的ds的羧甲基纤维素。第一配料可进一步包含匀度添加剂,例如多糖胶,例如cmc或瓜尔胶。
20、在实施方案中,第一配料包含ctmp以及0.5-7 wt%、优选2-7 wt%的微原纤化纤维素(mfc)或高度精制的纤维素纤维,所述高度精制的纤维素纤维具有根据标准iso 5267-1测定的75或更高的肖伯尔-里格勒(sr)值,基于第一配料的总干重计算。mfc或高度精制的浆料可由来自阔叶木或针叶木的漂白硫酸盐浆或其混合物制成。在实施方案中,mfc表现出使用iso 23714:2014测量的大于140%、优选大于160%、最优选大于170%的保水值(wrv)。
21、在本专利申请的上下文中,微原纤化纤维素(mfc)应意指宽度或直径为20 nm至1000 nm的纤维素颗粒、纤维或原纤维。mfc优选为针叶木mfc。
22、当本发明的方法用于形成包含ctmp和mfc或高度精制的纤维素的中间片层幅材时,提供特别的益处。当幅材包含mfc或高度精制的纤维素时,幅材内的保水更为有效,从而允许较高的加载刮板压力而不存在幅材损坏的风险。这有助于提高匀度。包含mfc或高度精制的纤维素可允许由可加载脱水刮板中的至少一个施加的加载压力在15-25 kpa的范围内。这产生进一步改善的匀度。
23、在实施方案中,ctmp包含小于20 wt%、优选小于15 wt%或小于10 wt%的量的能够通过200目筛网的细料级分,基于ctmp的总重量计算。细料级分的量根据scan-cm 66:05测量。本发明的方法能够实现使用具有如此低量的细料级分的ctmp浆料,同时仍实现高z向强度、内部强度和片层结合强度。这是由于其余细料的优异留着而成为可能的,这也使得能够实现使用如下所述的洗涤的浆。
24、在实施方案中,ctmp为高温ctmp(ht-ctmp)。本文所使用的术语“高温化学热机械浆(ht-ctmp)”是指在精制步骤之前已经预热至至少140 °c、优选至少150 °c、或甚至更优选至少160 °c的温度的浆。ht-ctmp可由阔叶木或针叶木或其组合制得。ht-ctmp可为漂白的或未漂白的或脱木素的浆。优选地,ht-ctmp的纤维具有根据标准iso 16065-2测量的至少0.7 mm并且更优选至少0.8 mm,例如在0.7-2.5 mm之间或在0.8-2.5 mm之间的长度加权平均纤维长度,和/或具有根据标准iso 10376:2011测量的小于10%、更优选小于8%且最优选小于4%的细料质量分数。ht-ctmp浆的游离度(csf)优选为至少550 ml,更优选至少600ml,并且最优选至少650 ml,其根据标准iso 5367-2测量。优选地,ht-ctmp具有至少80%、更优选至少85且最优选至少88%的形状因子。形状因子定义纤维的直线度,其定义为纤维的最大延伸长度(投影长度)除以纤维的真实长度(沿纤维轮廓)。形状因子可根据公式s =100xl/l计算,其中i = 投影长度并且l = 真实长度。在ht-ctmp的制造中,纤维优选已经经受温和精制,优选通过高浓(hc)精制,并且任选地在至少一个消潜浆池(latency chest)中经受处理。纤维可进一步已经经受至少一个洗涤步骤。以这种方式,浆的形状因子、渗透性和松厚度得到改善。
25、在实施方案中,第一配料包含小于15 kg/吨、优选小于12 kg/吨的量的淀粉,例如量在5-12 kg/吨或5-10 kg/吨的范围内。淀粉优选为阳离子淀粉或两性淀粉。本发明的方法能够实现使用较少的湿部淀粉,并且仍在所形成的纸板中实现高强度性质,因为淀粉以及其他强度添加剂有效地留着在幅材中。据信,淀粉留着率在60%以上,例如在70%以上,并且最优选在80%以上。淀粉留着率可例如通过分析从第一和/或第二脱水区取得的白水中的淀粉含量来确定。
26、中间片层幅材的形成优选以4-12吨/小时/米、优选4-10吨/小时/米的速度进行。
27、在实施方案中,通过从第一流浆箱将第一配料施加在第一成形丝网上来形成中间片层幅材,其中第一流浆箱中的第一配料的浓度为0.25 wt%-1.1 wt%,优选0.25-0.85wt%,更优选0.5-0.85 wt%。
28、本发明的方法即使在使用略高的浓度水平时也能够实现良好的匀度。这通过mfc和细料的机械留着来实现,同时保持能量效率。
29、在进入第二脱水区之前,在第一脱水区中在第一成形丝网上将中间片层幅材脱水。在第一脱水区中,在单个成形丝网上(即在第一成形丝网)将幅材脱水,从而实现单面脱水。在实施方案中,通过使第一成形丝网上的幅材经过多个具有可调整的角度和高度的箔,在第一脱水区中将中间片层脱水。除使用箔处理之外或作为其替代,可在第一脱水区中通过施加真空使幅材经受脱水,优选使用真空箱。施加于第一脱水区中的幅材上的真空压力优选在1-10 kpa的范围内,并且更优选在1-7 kpa的范围内,或在1-5 kpa的范围内。在一些实施方案中,施加于第一脱水区中的幅材的真空压力为至多10 kpa,优选至多7 kpa,或至多5 kpa。以这种方式,针对随后使用可加载刮板进行的处理,对幅材进入第二脱水区之前的脱水进行优化。
30、发明人已经发现,通过控制幅材进入第二脱水区时的固含量,可从脱水刮板施加更高的加载压力而不损害幅材的完整性。可通过将mfc或高度精制的浆并入到幅材中和/或通过调节第一脱水区中施加的真空压力(具体地,将其保持在较低水平)来维持幅材的相对较低的固含量(即高水含量)。
31、在实施方案中,通过从第一流浆箱将第一配料施加在第一成形丝网上来形成中间片层幅材,其中流浆箱中的第一配料的保水值(wvr)为至少90%,或至少100%,或至少110%,优选在100-180%、或100-160%、或100-140%、或110-160%的范围内,所述保水值使用iso23714:2014测量。第一配料的这种高wvr进一步有利于利用来自脱水刮板的高加载压力进行脱水而不损坏幅材。
32、在实施方案中,通过从第二流浆箱将第二配料施加在成形丝网上来形成顶片层幅材,并且通过从第三流浆箱将第三配料施加在成形丝网上来形成背片层幅材,其中第二流浆箱中的第二配料和第三流浆箱中的第三配料的浓度为0.10-0.40 wt%,优选为0.2-0.25wt%。第二配料和第三配料优选包含略长的纤维,由此需要较低的浓度以确保良好的匀度。
33、可使用可调整箔以与中间片层幅材相同的方式将顶片层幅材和背片层幅材脱水。
34、在将各片层伏合以形成三片层幅材时,各片层的固含量优选在8-12 wt%的范围内。这些范围内的固含量改善片层结合并优化随后的压榨步骤。在实施方案中,待伏合的各片层之间的干度差在1-4 wt%的范围内。
35、可在伏合之前在各片层之间施加淀粉,优选通过喷涂或帘式涂布来施加。基于淀粉干重计算,可以在0.1-5 gsm、优选0.1-2 gsm的范围内的量施加淀粉。淀粉可以泡沫的形式施加。淀粉可进一步包含添加剂,例如mfc。淀粉可以微粒或粒料形式、部分溶解形式、溶胀形式或完全糊化(即完全溶解)形式添加,或以其混合物形式添加。所施加悬浮液中的淀粉含量可在2-30 wt%的范围内,这取决于施加技术。
36、在实施方案中,在压榨部之后且在干燥部之前的幅材的固含量为至少43 wt%,优选至少45 wt%,优选在47-57 wt%的范围内。
37、已经发现,通过在中间片层中使用ctmp并结合所述形成(成形)以及加载刮板的特定使用,可在压榨部中将幅材压榨至更高的固含量。以这种方式,可减少随后干燥步骤中的收缩,由此所生产的纸板表现出更高的平滑度和更高的弯曲刚度。此外,为确保所需的平滑度,需要在线压光中的较低的压力,由此可保持纸板幅材的强度性质和松厚度。
38、在实施方案中,在干燥部和卷取之间使三片层幅材经受在线压光,优选在具有10-30 kn/m的压力范围的软压区压光机中或在具有20-60 kn/m、优选20-50 kn/m的压力范围的硬压区压光机中。
39、本发明的方法使得能够实现在在线压光期间以较低压力实现纸板所需的平滑度,从而保持松厚度而不过度致密化。在使用硬压区压光机的实施方案中,在幅材的潜在的涂布之前使幅材经受在线压光。优选在硬压区之前向幅材添加蒸汽。以这种方式,可施加较低的压光负荷,由此可实现较高的松厚度。在使用软压区压光机的实施方案中,在潜在的涂布之后使幅材经受压光。压光中的压光辊温度优选在100-200 ºc的范围内。
40、在实施方案中,形成顶片层幅材的第二配料表现出根据标准iso 5267-1测定的至少27、优选在28-35的范围内的肖伯尔-里格勒(sr)值。
41、通过由具有相对高精制水平的配料形成顶片层,可进一步改善纸板的平滑度。采用常规技术,在顶片层中使用高度精制的浆可导致“过密”的顶片层,从而在随后的干燥步骤中导致分层问题。本发明的方法能够实现使用相对高度精制的顶片层配料,而不会引起这些问题。
42、优选地,形成顶片层的第二配料包含来自针叶木或阔叶木或来自针叶木和阔叶木的混合物的漂白或未漂白硫酸盐浆。在实施方案中,第二配料包含至少50 wt%、优选至少70wt%或至少100 wt%的来自阔叶木的漂白或未漂白硫酸盐浆。
43、形成背片层幅材的第三配料可包含来自针叶木或阔叶木或来自针叶木和阔叶木的混合物的漂白或未漂白硫酸盐浆。在一个优选实施方案中,背片层由未漂白硫酸盐浆制成。
44、在实施发囊中,形成中间片层的第一配料包含50-100 wt%的来自桦木的ctmp或ht-ctmp。
45、在实施方案中,在压榨部中压榨三片层幅材压榨包括使幅材至少在第一靴式压榨压区和第二靴式压榨压区中经受压榨。
46、优选地,在压榨部中压榨幅材包括使幅材在第一、第二和第三靴式压榨压区中经受压榨,其中第一靴式压榨压区中的压区压力为至多800 kn/m,优选在500-800 kn/m的范围内,第二靴式压榨压区中的压区压力在700-1500 kn/m的范围内,优选在800-1200 kn/m的范围内,并且第三靴式压榨压区中的压区压力在600-1500 kn/m的范围内,优选在700-1200 kn/m的范围内。
47、中间片层由包含ctmp的配料制成,所述ctmp含有细料和强度化学品。如果在第一靴式压榨中使用高压区负荷,则其可导致排水阻力,这可引起幅材中材料的z-分布不均。为了解决这一问题,已经证明串联组合三个靴式压榨机是有效的。在该方法中,第一压区具有相对低的线负荷,而第二压区和第三压区具有高压区负荷。该方法产生具有不牢固(unfirm)的匀度和高松厚度的多片层纸板。
48、压榨部中的幅材速度优选在450-1200 m/min之间,更优选约800-1000 m/min。
49、在实施方案中,至少一个靴式压榨机为双毡的。一个、两个或全部三个靴式压榨机可为双毡的。在优选实施方案中,第一靴式压榨机和第二靴式压榨机(在幅材的运行方向上)为双毡的,而最后一个为单毡的。以这种方式,面向无毡靴辊的片层的平滑度得到提高。此外,增强了在随后的干燥步骤中与干燥缸的接触,产生改善的干燥有效性。
50、靴式压榨机中的至少一个可包括沟槽套筒,优选断续沟槽套筒。压榨部中的幅材温度优选在42-55 °c的范围内,更优选处于48-52 °c的范围内。可在压榨部之前或压榨部开始处向纸板幅材上施加蒸汽。在串联使用三个靴式压榨机的实施方案中,在幅材的运行方向上,在第一压榨机和第二压榨机中使用的套筒可优选包括断续沟槽,而在第三靴式压榨机中使用的套筒可包括断续沟槽或连续沟槽。套筒的空隙容积可在400-600 cm3/m2的范围内。在本技术的上下文中,套筒是指由弹性且耐用的材料制成的覆盖物,其套在压榨靴上,并且当纸板幅材通过压榨压区时向纸板幅材施加压力。
51、优选地,在压榨部和干燥部之间没有开放式牵引段(draws),或仅有少量/较短的开放式牵引段。该方法增强内部强度并减少对速度差的需要。
52、中间片层中使用的ctmp优选在至少三个不同的步骤中洗涤,以降低金属含量以及来自预浸渍和任选的漂白的残留物。在实施方案中,第一配料中的ctmp包含小于2 mg/kg的mn含量。优选地,基于根据标准scan cm-49:03在丙酮中的提取,ctmp包含小于0.8、优选小于0.25 wt%的提取物。ctmp可进一步表现出根据din 38409-h41/sfs 5504:1988测定的小于7 mg/kg的化学需氧量(cod)和/或根据din en 1899-1:1998-05测定的小于的生化需氧量(bod)中的至少一种。
53、在实施方案中,可以包括以下步骤的洗涤方法洗涤ctmp:
54、- 使ctmp在5-10 wt%的浓度下经受第一洗涤步骤,优选使用双辊压榨机,并压榨脱水至至少20 wt%、优选22-35 wt%的浓度,从而得到第一ctmp悬浮液;
55、- 任选地使第一ctmp悬浮液经受高浓漂白;
56、- 将第一ctmp悬浮液稀释至小于10 wt%的干固含量;
57、- 使稀释的第一ctmp悬浮液在5-10 wt%的浓度下经受第二洗涤步骤,优选使用双辊压榨机。
58、优选地,所述步骤至少重复两次。在所述洗涤步骤之后,可使所形成的ctmp经受稀释、低浓(lc)精制和筛选。此后,可将ctmp增稠并在5-10 wt%的浓度下经受最终压榨脱水步骤,以达到至少22 wt%的浓度。
59、以这种方式洗涤ctmp改善所得纸板的感官性质。然而,洗涤ctmp也可导致强度性质降低。本发明的方法能够实现使用洗涤的ctmp,同时仍实现优异的匀度和高强度性质。
60、此外,所述方法可包括在幅材的至少一面上表面施胶,优选在压光之前使用膜式施胶机。施胶剂可包含淀粉和/或mfc,量在1至5 gsm、优选1至3 gsm的范围内。所述方法可进一步包括在幅材的至少一面上进行表面施胶的步骤。
61、在实施方案中,所述方法进一步包括以下步骤:在三片层幅材的第一面上施加至少两个涂层、优选三个涂层,并且任选地在幅材的第二面上施加一个涂层,所述涂布步骤在纸板机上集成实施。
62、施加在第一面上的涂层可为颜料涂层,其提供优异的印刷表面,或提供优异的用于施加另外的阻隔涂层的表面。这样的颜料涂层可包含粘合剂和颜料,粘合剂:颜料比为8:100至25:100,优选10:100至20:100,例如15:100。颜料可例如为碳酸钙或粘土,并且粘合剂可包含乳胶,例如sa或sb乳胶。
63、替代地或另外地,施加在第一面上的涂层或涂层中的至少一个可提供针对氧气、油脂和/或水蒸气中的至少一种的阻隔。这样的阻隔涂层可提供针对冷凝的阻隔。在这些实施方案中,涂层可包含粘合剂和任选地颜料,粘合剂:颜料比为20:100至200:100,或优选25:100至50:100或35:100至50:100,或替代地100:100至150:100。粘合剂例如可为淀粉和/或乳胶。
64、施加在第二面上的任选的涂层可为如上所定义的颜料涂层或阻隔涂层。
65、所述涂层可优选通过刮刀涂布和/或帘式涂布来施加。
66、本发明的方法能够实现在纸板机中在线施加分散体涂料,并且仍获得优异的成膜。
67、根据本文所示的第二方面,提供了一种根据第一方面的方法制造的纸板。
68、纸板可表现出以下至少一项:根据iso 534:2005测定的在1.3-2.1 cm3/g的范围内的松厚度;以及使用标准方法iso 8791-4测量的小于2 µm、优选小于1.5 µm、或甚至小于1 µm的表面粗糙度(pps-10)。纸板可进一步表现出根据robinson巧克力测试,使用标准en1230-2-2009,多重比较测试,测量的小于0.5的污点值(taint value)。纸板优选具有在150-400 gsm之间、优选180-400 gsm、或200-350 gsm的定量(iso 536)和/或在500-900kg/m3之间、优选600-850 kg/m3的密度。纸板还可表现出以下至少一项:
69、- 至少150 j/m2、优选至少175 j/m2(tappi t569 pm-00)的scott结合,例如在150-350 j/m2的范围内;
70、- 至少15 nm6/kg3、优选至少16 nm6/kg3、例如在15-20 nm6/kg3的范围内的抗弯指数gm 15°(iso 2493)(例如,定量为220 gsm的纸板可具有约200 mn的抗弯性15 gm°,定量为235 gsm的纸板可具有约230 mn的抗弯性15 gm°,并且定量为350的纸板可具有约645 mn的抗弯性15°gm);
71、- 至少200 kpa、优选至少250 kpa的z-强度,其根据scan-p 80测量;
72、- 小于0.7 sqrt(g/m2)、优选小于0.6 sqrt(g/m2)、或小于0.5 sqrt(g/m2)、优选在0.2-0.7 sqrt(g/m2)或0.3-0.6 sqrt(g/m2)的范围内的比匀度,其使用scan-p 92:09在未涂布状态的纸板上测量;
73、或其组合。根据第一方面中所述的方法制造的纸板可用于各种箱纸板应用,包括但不限于折叠盒纸板(fbb)、食品服务纸板(fsb)、白面牛卡纸(wtkl)、涂布白面牛卡纸(cwtkl)、杯纸板和液体包装纸板(lpb)。
74、本发明由权利要求限定,权利要求详细说明了所述方法和所述纸板的区别特征。
75、以下说明参照附图给出本发明的优选实施方案。
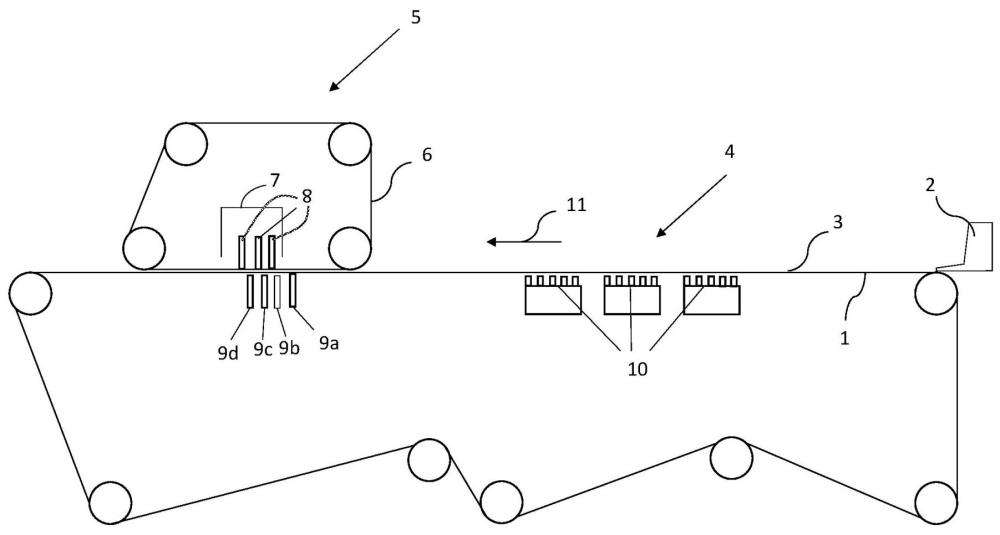
76、图1是可与本发明结合使用的纸板机的成形部的示意图。
77、在图1示意性示出的本发明实施方案中,从第一流浆箱(2)将包含至少20 wt%ctmp的第一配料施加在第一成形丝网(1)上,从而形成中间片层幅材(3)。在第一脱水区(4)中,在第一成形丝网(1)上将中间片层幅材(3)脱水。在第一脱水区(4)中将中间片层幅材(3)脱水时,优选使第一成形丝网(1)上的中间片层幅材经过一组可调整箔(10)。此后,在第二脱水区(5)中,在第一成形丝网(1)和第二成形丝网(6)之间将中间片层幅材脱水。因此,在第二脱水区(5)中使中间片层幅材(3)经受双面脱水。第二脱水区(5)包括至少一个抽吸单元(7)、与第二成形丝网(6)接触的脱水刮板(8)以及与第一成形丝网(1)接触的可加载脱水刮板(9)。与第二成形丝网(6)接触的脱水刮板(8)在运行期间优选为静止的。在本发明的方法中,由可加载脱水刮板施加的加载压力在0.1-25 kpa的范围内。优选地,由第一脱水刮板和第二脱水刮板施加的加载压力在0.1-12 kpa的范围内,而由第三脱水刮板和第二脱水刮板施加的加载压力在15-25 kpa的范围内。
78、抽吸单元(7)优选布置在幅材的与静止脱水刮板(8)相同的一侧。优选地,静止脱水刮板和可加载脱水刮板(8、9)串联布置,使得可加载脱水刮板(9a、9b、9c、9d)中的至少一个被布置成在幅材的运行方向(11)上在两个相继的静止脱水刮板(8)之间与第一成形丝网(1)接触。
79、在成形部之后,中间片层可进入如前所公开的压榨部、干燥部和卷取部,但这些部分未在图1中示出。
80、虽然已经参照各种示例性实施方案描述了本发明,但是本领域技术人员将理解,在不脱离本发明范围的情况下,可作出各种改变,并且可用等同物替代其中的元件(要素)。此外,在不脱离其基本范围的情况下,可作出许多修改,以使特定情况或材料适应本发明的教导。因此,本发明并非旨在限于作为实施本发明所设想的最佳方式而公开的特定实施方案,而是本发明将包括落入所附权利要求范围内的所有实施方案。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com