
一种界面自粘结防刺手套芯及其制备方法
本发明涉及防护纺织品,具体涉及一种界面自粘结防刺手套芯及其制备方法。
背景技术:
1、防刺防割手套在警用安防、玻璃加工、金属处理、食品切割等领域具有广泛需求。手心面直接接触刀具、玻璃碎片和金属毛刺等尖锐物,需要较高防护等级;手背面则需要良好的透气性和弹性,以维持长时间穿戴的舒适性和手部操作灵活性。
2、采用超高分子量聚乙烯、芳纶等高性能长丝直接上机编织时,由于其模量高、硬度大、弯纱张力大,容易造成织针磨损及断针。整体浸渍聚氨酯或丁腈橡胶等涂层虽可提高防护性,却会覆盖手背及指缝并降低透气性和弹性;分区涂覆又需要遮蔽工装,外加树脂形成的连续胶膜还可能堵塞孔隙、经弯折后剥离。
3、原有热收缩混纺外包纱通过编织后延迟收缩使手心线圈致密化,并将松弛的高性能芯纱弯曲锁定,能够兼顾手心防护与手背舒适性。然而,芯纱与外包纱之间仍主要依靠包缠压力和摩擦抱合,反复弯折、拉伸、摩擦和洗涤时可能出现轴向滑移或局部包覆松脱。简单提高包缠捻度会限制芯纱形成蜷曲结构,并可能降低柔软性。
4、若在混纺纱中随机加入热熔纤维,处于外表面的热熔纤维难以有效参与芯纱-外包纱界面粘结,还可能形成外表面硬点或粘连。因此,需要使热熔组分在较低用量下优先到达靠近芯纱的界面区域,并利用原有湿热处理工序形成离散物理粘结,而不形成连续外涂胶膜。
技术实现思路
1、本发明的目的在于,针对现有防刺手套芯中芯纱与外包纱主要依靠机械包缠及摩擦作用实现界面结合,在反复弯折、拉伸、摩擦及洗涤过程中易发生轴向相对滑移、局部包覆松脱以及长期结构稳定性不足等问题,在保留“包缠纱-分区一体化编织-湿热延迟收缩”整体技术路线的基础上,引入可在湿热处理过程中形成界面物理粘结的热熔短纤,构建兼具机械抱合、收缩压紧和界面粘结作用的复合界面结构,从而提高芯纱与外包纱之间的结合稳定性以及手套芯的长期服役性能。
2、为达到上述技术目的,本发明提供了一种界面自粘结防刺手套芯,包括手心面和手背面,其特征在于,所述手心面由包缠纱构成,所述包缠纱包括芯纱和包覆于所述芯纱外周的外包纱;
3、所述外包纱是高收缩短纤、常规短纤和热熔短纤形成的混纺纱,其中,所述热熔短纤的单纤维细度分别小于所述高收缩短纤和所述常规短纤的单纤维细度,且所述热熔短纤的纤维长度分别大于所述高收缩短纤和所述常规短纤的纤维长度;所述芯纱与所述外包纱之间形成包缠抱合与离散物理粘结共同作用的复合界面结构,所述离散物理粘接包括由热熔短纤的低熔点组分在芯纱表面与相邻外包纤维之间形成的离散物理粘接区域。
4、进一步地,所述高收缩短纤的沸水收缩率为20%-50%,收缩温度为70-100℃,所述高收缩短纤选自细度各自独立地为1.5d-5d的高收缩涤纶短纤、高收缩腈纶短纤和高收缩尼龙短纤中的至少一种;
5、所述常规短纤包括常规涤纶短纤、常规腈纶短纤和常规尼龙短纤中的至少一种;
6、所述热熔短纤中的低熔点组分的熔融熔融起始温度低于高收缩短纤、常规短纤、芯纱和手背面材料的热损伤温度。
7、进一步地,所述热熔短纤的单纤维细度为0.3d-1.4d,且小于所述高收缩短纤和常规短纤中较小细度的10%-60%;
8、所述热熔短纤的长度为45-76mm,且大于所述高收缩短纤和常规短纤中较长长度的10%-100%。
9、进一步地,所述外包纱中所述高收缩短纤、常规短纤和热熔短纤的质量占比分别为35%-45%、45%-60%和5%-15%;
10、所述包缠纱中芯纱和外包纱的质量占比分别为30%-50%和50%-70%。
11、进一步地,所述芯纱为具有耐切割性能的高强长丝,选自细度各自独立地为50d-400d的高强聚乙烯长丝、芳纶长丝、聚对苯撑苯并二噁唑长丝、液晶聚酯长丝和高强聚酰胺长丝中的至少一种。
12、进一步地,所述手背面由氨纶包覆纱构成,所述氨纶包覆纱包括氨纶芯纱和外包纤维,所述氨纶芯丝细度为20d-70d,所述外包纤维为尼龙和/或涤纶,所述氨纶包覆纱细度为50d-220d。
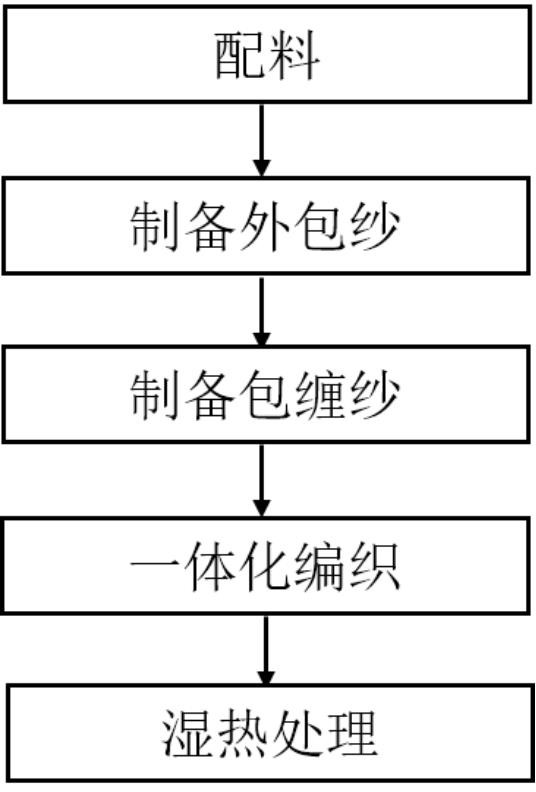
13、本发明还提供了一种界面自粘结防刺手套芯的制备方法,包括,
14、获取芯纱、高收缩短纤、常规短纤和热熔短纤,其中,所述热熔短纤的单纤维细度分别小于所述高收缩短纤和所述常规短纤的单纤维细度,且所述热熔短纤的纤维长度分别大于所述高收缩短纤和所述常规短纤的纤维长度;
15、将高收缩短纤、常规短纤和热熔短纤混合纺纱,得到外包纱,在混合纺纱过程中使热熔短纤分散于外包纱中并保持其有效纤维长度;随后将所述外包纱与芯纱通过包缠工艺制成包缠纱,使热熔短纤在混合纺纱及包缠过程中纤维迁移、扭转和径向转移作用下向靠近芯纱的内层区域富集;
16、将包缠纱配置于手心面,手背面材料配置于手背面,分区一体化编织成手套芯坯体;
17、对手套芯坯体进行湿热处理,使高收缩短纤收缩,并使热熔短纤的低熔点组分软化和/或至少部分熔融,在芯纱与外包纱之间形成离散物理粘结结构,随后进行热风烘干并冷却定性,得到界面自粘结防刺手套芯。
18、进一步地,所述混合纺纱包括,
19、按质量占比分别为35%-45%、45%-60%和5%-15%配比高收缩短纤、常规短纤和热熔短纤;
20、先将所述热熔短纤与部分常规短纤进行第多次预混,得到预混纤维;再将所述预混纤维与剩余的常规短纤及高收缩短纤进行混纺,以使热熔短纤分散于高收缩短纤和常规短纤之间;将混纺后的三组分短纤依次进行开松、除杂、混合、梳理、并条、粗纱处理,得到外包纱;
21、其中,预混次数为2-3次,开松的打手转速为350-520r/min,梳理速度为60-80m/min,并条道数为2-3道,并条总牵伸倍数为6-8倍,粗纱牵伸倍数为6-8倍;所述开松、梳理及牵伸过程的温度均为21-31℃、相对湿度均为55%-65%;所述热熔纤维在混合纺纱后平均长度保持率≥85%、质量不匀率≤2%。
22、进一步地,在混合纺纱阶段,通过控制预混次数、并条道数、牵伸倍数中的至少一种,使热熔短纤均匀分散并保持较高有效长度;在包缠阶段,通过控制芯纱超喂率、芯纱张力、外包纱张力、包缠捻度和包缠角中的至少一种,使位于外包纱内层的热熔短纤增加与芯纱的界面接触;
23、所述包缠工艺控制参数包括,芯纱的喂入速度大于外包纱的喂入速度,使芯纱呈超喂松弛状态,超喂率为5%-15%,包缠捻度为200-400t/m。
24、进一步地,所述芯纱在包缠工艺之前经过加捻处理,捻度为300-500t/m;
25、所述湿热处理在温度80-100℃的热水浴和/或蒸汽下持续5-15min,且所选湿热处理温度不低于所述热熔短纤低熔点组分的软化或熔融起始温度;所述湿热处理后在55-65℃热风下进行烘干。与现有技术相比,本发明的有益效果包括:
26、1.提高芯纱-外包纱界面的抗滑移能力和结构稳定性。本发明形成的复合界面同时具有包缠抱合和离散物理粘结,能够在不依赖连续外涂胶膜的情况下增强芯纱与外包纱之间的连接,有利于降低反复弯折、拉伸、摩擦及洗涤过程中出现的轴向相对滑移和局部包覆松脱。
27、2.提高热熔组分参与界面粘接的有效性。热熔短纤具有相对较小的单纤维细度和较大的纤维长度,有利于增加其在外包纱内部与芯纱界面附近的接触机会;经湿热处理后形成离散粘结点,可减少热熔组分仅停留于外包纱外表面而产生无效粘连的风险。
28、3.兼顾界面增强与柔性、透气性。热熔短纤形成的离散物理粘结区域不构成连续胶膜,可在增强芯纱-外包纱界面连接的同时,尽量保留纱线间孔隙和结构柔性;配合手心/手背分区一体化编织,有利于兼顾手心防护与手背弹性、透气性。
29、上述说明仅是本技术技术方案的概述,为了能够更清楚了解本技术的技术手段,而可依照说明书的内容予以实施,并且为了让本技术的上述和其它目的、特征和优点能够更明显易懂,以下特举本技术的具体实施方式。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com