
一种碳纤维一体化表面处理剂及其制备方法和应用与流程
本发明涉及聚丙烯腈基碳纤维工业化制备及表面处理的,尤其是一种碳纤维一体化表面处理剂及其制备方法和应用。
背景技术:
1、聚丙烯腈基碳纤维作为高性能复合材料的增强体,广泛应用于高端装备、新能源汽车等核心领域。其中,新能源汽车领域对碳纤维的性能要求日益提升:新能源电池用碳纤维复合材料结构件需兼具轻量化、高强度及与服役环境相适应的界面耐久性,以保证长期使用条件下的结构稳定性与安全性。聚丙烯腈基碳纤维作为高强中模碳纤维的核心品类,具有丝束均匀性好、织物编织精度高的优势,是我国高端碳纤维产业化的核心产品。
2、在聚丙烯腈基碳纤维千吨级连续化生产过程中,碳化后的纤维需经过阳极氧化(刻蚀)、多道逆流水洗、上浆、干燥等表面处理工序,以提升纤维表面活性、集束性及与树脂基体的界面结合性能。目前工业化应用最广泛的为阳极氧化法,可实现连续生产,但在聚丙烯腈基碳纤维千吨级生产中仍存在如下技术缺陷:
3、1)纤维强度损伤严重,批次稳定性差。聚丙烯腈基碳纤维的石墨微晶结构对刻蚀条件高度敏感。以碳酸氢铵为电解液的阳极氧化工艺虽能提升界面性能,但电解液刻蚀作用剧烈且无选择性,极易过度刻蚀纤维石墨微晶边缘,产生微裂纹缺陷,导致聚丙烯腈基碳纤维拉伸强度下降8%~12%,该损伤幅度远高于t700级碳纤维。对于新能源领域的应用而言,碳纤维复合材料结构件对碳纤维的强度与界面结合性能协同要求极高,强度损伤直接影响结构件的抗冲击安全性与长期服役可靠性,严重制约了聚丙烯腈基碳纤维在新能源核心部件中的规模化应用。
4、2)环境污染严重,环保成本极高。传统千吨级聚丙烯腈基碳纤维生产线每吨碳纤维的废水排放量可达220吨以上,废水中含有大量高盐、强酸强碱物质,处理成本超过3000元/吨,单条千吨级产线的年废水处理成本超过600万元。环保压力已成为制约聚丙烯腈基碳纤维规模化量产的核心瓶颈之一。
5、3)丝束处理均匀性差,工业化运行稳定性不足。碳纤维单丝数量多、丝束紧密,传统工艺易出现丝束内外层刻蚀不均、上浆率差异大的问题,同时在高速运行中易产生毛丝、断丝,导致千吨级生产线连续运行稳定性差,产品良品率低。这种不均匀性进一步导致碳纤维复合材料在湿热循环、冷热冲击等苛刻服役工况下产生界面应力集中,加速材料失效。
6、4)工序冗余,设备投资与能耗居高不下。传统千吨级生产线表面处理段需独立设置刻蚀、3道水洗、上浆、干燥工序,设备投资占整条碳纤维生产线总投资的32%以上;且产线为水平布置,表面处理段总长度超过30米,占地面积大,生产周期长,综合能耗占比超过整条产线的28%,严重制约了生产效率的提升与成本的下降,导致高性能碳纤维的终端成本居高不下,不利于新能源汽车的规模化推广。
7、5)本质安全风险高。千吨级生产线需配套大量强酸、强碱化学品的储存、配置与输送系统,存在化学品泄漏、人员灼伤、设备腐蚀的重大安全隐患,需投入大量安全防护设施与巡检人员,运营成本高。
8、此外,现有技术中的碳纤维处理剂仅能实现集束、润滑等基础功能,无法参与纤维表面的化学改性。针对新能源领域的特殊需求,如在湿热或化学环境下碳纤维复合材料界面需保持长期结构稳定性,现有单一功能的处理剂无法满足上述多元需求。本领域长期存在技术偏见,认为高强碳纤维必须经强酸强碱阳极氧化刻蚀才能引入足够的极性官能团以实现界面性能提升,上浆工序只能在刻蚀和水洗之后进行,处理剂无法替代电解液完成表面刻蚀改性。因此,现有技术始终无法同时解决“碳纤维强度保留、环保减排、丝束均匀处理、工业化稳定运行”这四大核心问题,更无法满足新能源领域对碳纤维界面耐久性及规模化成本的综合要求。开发适配聚丙烯腈基碳纤维千吨级生产的一体化表面处理技术,是亟待解决的技术难题。
技术实现思路
1、本发明要解决的技术问题是:为了克服现有技术中存在的不足,提供一种碳纤维一体化表面处理剂及其制备方法和应用,能够在碳纤维表面实现定向选择性刻蚀并同步原位成膜。
2、本发明解决其技术问题所采用的技术方案是:一种碳纤维一体化表面处理剂,按质量份数计,包含如下组分:成膜基体树脂35~55份;三元温和选择性刻蚀体系8~18份;低泡渗透润湿体系2~4份;复合硅烷偶联剂3~7份;ph缓冲调节剂0.3~1份;去离子水,使得处理剂固含量为2%~8%;所述三元温和选择性刻蚀体系由羟基乙叉二膦酸、柠檬酸、三乙醇胺按质量比(2~3):1:(0.2~0.5)复配而成;体系ph值稳定在4.5-5.5,用于对聚丙烯腈基碳纤维表面无定形碳进行定向选择性刻蚀,替代传统强酸强碱阳极氧化电解液,避免刻蚀对聚丙烯腈基碳纤维石墨微晶结构的损伤,同时保证丝束内外层刻蚀均匀性。具体地,其中羟基乙叉二膦酸可优先与聚丙烯腈基碳纤维表面无定形碳的悬空键配位,实现定向刻蚀;柠檬酸可调控刻蚀速率,保证丝束内外层刻蚀均匀性,避免局部过度刻蚀;三乙醇胺作为ph缓冲剂,稳定体系ph值,避免刻蚀速率波动,同时提升刻蚀组分的分散性。该处理剂用于聚丙烯腈基碳纤维的表面处理,在处理时在碳纤维表面同步进行定向选择性刻蚀与原位成膜。
3、进一步地,所述成膜基体树脂为水性双酚a型环氧树脂与水性聚醚型聚氨酯树脂按质量比1:1复配而成,数均分子量为8000~12000,与碳纤维、环氧树脂/双马树脂基体具有匹配的相容性,成膜柔韧性好,可有效减少纤维高速运行中的毛丝问题。
4、进一步地,所述低泡渗透润湿体系由异构十三醇聚氧乙烯醚1305与吐温80按质量比1:1复配而成,将处理剂与碳纤维表面的接触角降至28°以下,适配纤维的快速均匀浸润,同时具有低泡特性,避免千吨级生产线高速循环中产生泡沫,保证上浆均匀性。
5、进一步地,所述复合硅烷偶联剂为γ-缩水甘油醚氧丙基三甲氧基硅烷kh560与γ-氨丙基三乙氧基硅烷kh550按质量比2:1复配而成,同步提升与环氧树脂、双马树脂的界面适配性。
6、进一步地,所述ph缓冲调节剂为磷酸二氢钠/磷酸氢二钠缓冲对,保证体系ph值波动≤±0.2。
7、进一步地,按质量份数计,还包括抗静电功能组分0.8~1.8份,所述抗静电功能组分由聚乙二醇400与烷基磺酸钠按质量比3:1复配而成。
8、本发明还提供一种处理剂的制备方法,包括如下步骤:
9、步骤1:按配方量,将成膜基体树脂、低泡渗透润湿体系加入配方量60%~70%的去离子水中,在3000~4000rpm转速、35~45℃条件下高速搅拌乳化25~35min,得到均匀稳定的预乳液;
10、步骤2:向所述预乳液中加入复合硅烷偶联剂、三元温和选择性刻蚀体系,补加剩余去离子水,在3000~4000rpm转速、35~45℃条件下高速搅拌15~20min,加入ph缓冲调节剂调整体系ph值至4.5~5.5,得到固含量为2%~8%的水性处理剂乳液,乳液粒径d50为0.1~0.2μm,静置稳定性≥12个月,满足千吨级生产线连续化使用要求;
11、所述处理剂用于聚丙烯腈基碳纤维的表面处理。
12、本发明还提供一种采用处理剂处理碳纤维的工艺,即一种适配聚丙烯腈基碳纤维千吨级生产线的刻蚀、上浆一体化处理工艺,所述处理剂用于聚丙烯腈基碳纤维的表面处理,包括如下步骤:
13、步骤一、丝束预冷却:聚丙烯腈基碳纤维经1400~1600℃高温碳化炉出料后,经长度2~3m的氮气保护冷却段,将丝束温度降至室温,直接进入逆流浸渍槽组,避免高温丝束导致处理剂乳液破乳,保证上浆均匀性;
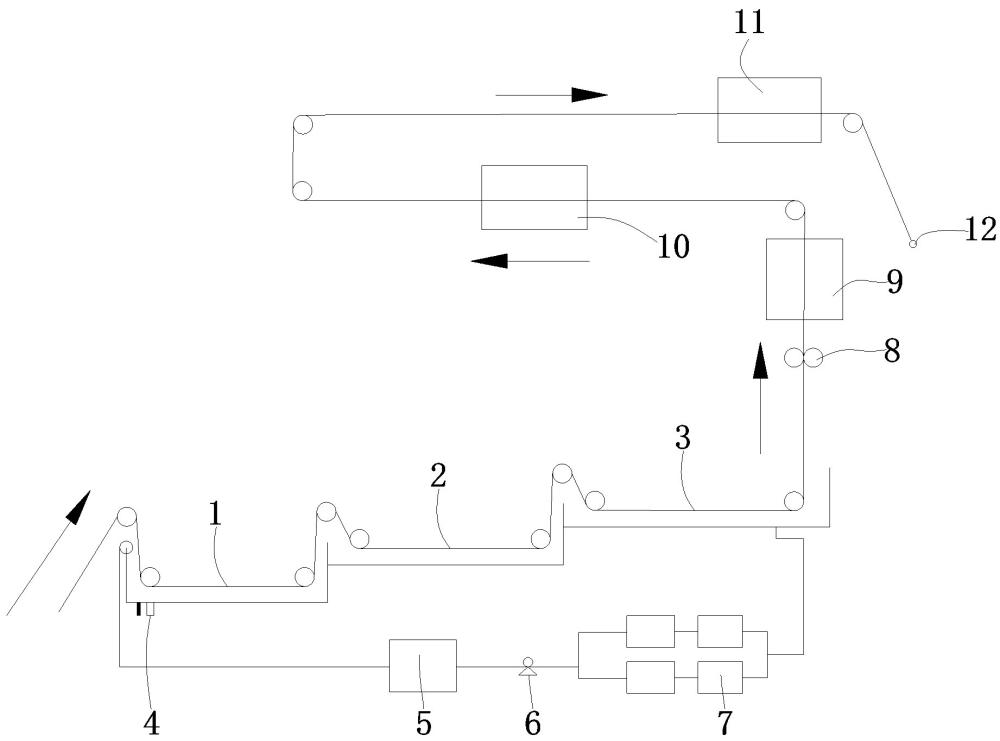
14、步骤二、逆流浸渍刻蚀、上浆处理:丝束进入第一浸渍槽、第二浸渍槽、第三浸渍槽串联的逆流浸渍槽组,处理剂从第三浸渍槽溢流而下,有效组分浓度呈梯度降低;碳纤维丝束从第一浸渍槽逆流而上,先通过低浓度处理剂冲刷表面碳化粉尘,再通过高浓度处理剂完成均匀刻蚀与成膜,形成3级逆流接触;千吨级生产线丝束运行速度为8~12m/min,适配1200吨/年的产能要求;单根丝束总浸渍时间为10~30s,浸渍温度稳定在35±2℃,槽内处理剂循环流速为0.8~1.2m/s,保证丝束同步运行时浸渍条件一致;
15、步骤三、梯度升温干燥:浸渍后的丝束经对辊挤压控制上浆率后,直接进入立式干燥单元,采用三级梯度升温干燥,一级干燥温度110~115℃、二级干燥温度115~120℃、三级干燥温度125~130℃,总干燥时间1.5~3min,热风风速2~3m/s,热风方向与丝束运行方向逆向,提升干燥效率,避免树脂膜产生针孔、开裂,干燥后丝束含水率≤0.5%;
16、步骤四、闭环循环与在线调控:丝束冲刷脱落的碳化粉尘从第一浸渍槽排污口流入沉淀池沉淀,上层清液经循环泵、两级过滤器过滤后重新打入第三浸渍槽,实现处理剂的闭路循环使用,循环利用率≥99%;通过在线监测系统实时调控处理剂固含量、ph值、丝束张力、干燥温度,保证千吨级生产线连续稳定运行。
17、进一步地,所述步骤二中,单根丝束的全流程张力控制为:浸渍段张力800±100cn/锭,干燥段张力1000±100cn/锭,收丝段张力800±100cn/锭,避免张力不当导致的丝束拉伸、断丝、毛丝问题;所述逆流浸渍槽组的导辊包角为120°,导辊转速与丝束运行速度同步,线速度差≤0.05m/min,避免导辊与丝束的摩擦产生毛丝。
18、进一步地,所述步骤四中,两级过滤器的压差控制上限为0.15mpa,达到压差上限自动切换备用过滤器,避免过滤阻力过大导致循环流量波动;沉淀池污泥排出周期为72h,处理剂有效组分补加周期为24h,补加量按在线监测的固含量偏差控制,补加后固含量波动≤±0.2%;干燥单元尾气经-5℃冷凝回收后,冷凝液回流至沉淀池,有机废气去除率≥99%,满足环保排放要求。
19、本发明还提供一种适配聚丙烯腈基碳纤维的千吨级一体化生产线,用于执行上述一体化处理工艺,所述生产线为三层垂直密闭布置结构,总长度≤7m,总高度≤12m,不超过碳化炉及配套风管高度,可直接对接现有千吨级碳化生产线,无需额外扩建厂房,包括:
20、第一层(底层)为处理剂过滤循环层,布置有容积5~8m³的斜板沉淀池、变频处理剂循环泵、一用一备的两级过滤单元、在线监测与自动补加单元;所述两级过滤单元由过滤精度50μm的一级袋式过滤器与过滤精度5μm的二级精密过滤器组成,实现处理剂的固液分离与循环复用;
21、第二层为上浆浸渍层,布置有第一浸渍槽、第二浸渍槽、第三浸渍槽串联的逆流浸渍槽组,配套伺服张力控制系统、陶瓷导辊组、槽内恒温循环系统,单槽有效长度1.2~1.8m,槽体宽度适配千吨级生产线192锭6k丝束同步运行;
22、第三层为上浆干燥层,布置有3组串联的立式热风循环干燥单元、对辊挤压系统、192锭恒张力收丝单元;所述立式干燥单元采用密闭式三级梯度温区设计,配套尾气冷凝回收系统;所述逆流浸渍槽组的第三浸渍槽通过循环泵与两级过滤单元、沉淀池连通,第一浸渍槽底部设置排污口与沉淀池连通,形成完整的处理剂闭路循环系统,全程无生产废水外排。
23、进一步地,所述在线监测与自动补加单元包括:处理剂固含量在线检测仪、ph在线检测仪、丝束张力在线检测仪、上浆率在线检测仪、plc自动控制系统;所述plc自动控制系统与变频循环泵、补加泵、干燥温控系统、张力控制系统联锁,实现全流程自动化闭环控制,无需人工干预,减少一半的操作人员。
24、进一步地,所述生产线完全取消传统千吨级生产线的酸碱配置系统(含6台输送泵、6个容积3~5m³的酸碱储罐)、3道逆流水洗系统、水洗干燥系统及配套的24组导辊、8台传动电机,表面处理段设备投资降低35%以上,综合能耗降低60%以上,同时取消了强酸碱化学品的储存与使用,从源头消除了安全隐患。
25、本发明的有益效果是:处理后的碳纤维拉伸强度保留率≥99%,界面剪切强度及复合材料层间剪切强度均≥100mpa,单丝强度变异系数≤3%,批次间性能波动≤2%,满足新能源领域对碳纤维力学性能的严格要求,高界面剪切强度确保碳纤维与树脂基体在装配应力和长期服役环境中保持界面稳定,高拉伸强度保留率有效保证复合材料结构件在机械冲击和振动工况下的结构完整性,提升新能源设备的安全性;无高盐、强酸碱废水产生,吨纤维废水排放量≤0.85吨,较传统工艺减排99.6%以上,废水处理成本降低95%以上,有效解决了新能源产业对碳纤维供应链低碳化、清洁化的环保要求;千吨级生产线连续运行720h无断丝,产品良品率≥99.2%,为新能源复合材料结构件的大批量稳定供货提供了工艺保障;实现刻蚀、上浆、干燥一体化处理,表面处理段长度由30米缩短至7米以内,设备投资降低35%以上,占地面积减少75%,综合能耗降低60%以上,生产效率提升60%以上,生产成本降低8%以上,生产成本的下降直接降低了聚丙烯腈基碳纤维的终端售价,有利于新能源汽车及储能领域的大规模推广应用;取消强酸强碱化学品全流程环节,从源头消除安全隐患,消除了新能源生产线中化学品泄漏对人员和设备的潜在危害;生产线可直接对接现有碳化产线,无需大规模改造,可快速实现产业化推广,能够快速响应新能源产业对聚丙烯腈基碳纤维日益增长的市场需求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com