
容器、液体保持器、容器部件的制造方法、容器的制造方法、和液体保持器的制造方法与流程
本公开涉及容器、液体保持器、容器部件的制造方法、容器的制造方法和液体保持器的制造方法。
背景技术:
1、作为用于成型具有口部和主体部的成型产品的一种方法,注射成型是已知的。专利文献1公开了一种注射成型产品,其中,在口部的端面上形成有浇口痕,在口部的外周表面上形成有从外周表面朝向内周表面凹陷的凹部,并且浇口痕和凹部在高度方向上彼此面对。
2、专利文献2公开了一种方法,其中,预制件被注射成型,然后对该预制件进行拉伸吹塑成型。专利文献2公开了一种成型模头,其具有型腔,所述型腔具有与预制件对应的形状,该成型模头包括:环形上部浇口,其连接到与口部的侧壁对应的位置;以及下部浇口,其连接到与底部对应的位置。此外,专利文献2公开了聚酯树脂和阻隔树脂从下部浇口注入型腔中,并且耐热树脂从环形上部浇口注入型腔中。在专利文献2中公开的预制件中,口部由耐热树脂层和聚酯树脂层形成,并且主体部由聚酯树脂层和阻隔树脂层形成。
3、现有技术文献
4、专利文献
5、专利文献1:日本特开2022-11654号公报
6、专利文献2:日本特开平4-49010号公报
技术实现思路
1、发明要解决的技术问题
2、然而,当成型产品从成型模头取出时,成型产品可能由于后收缩而变形。特别地,要求成型产品的口部在口部的直径方向上具有高的尺寸精度,并且希望由后收缩引起的口部的变形量小。
3、技术问题的解决方案
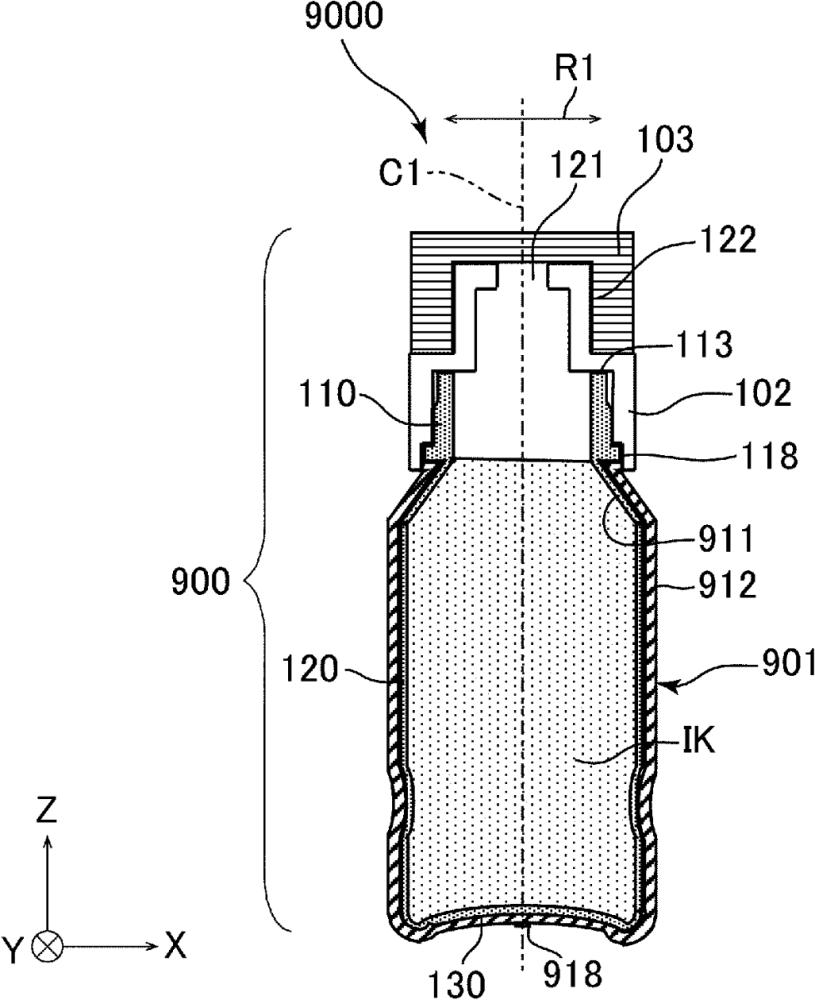
4、本公开的第一方面是一种容器,所述容器包括:第一部件,所述第一部件具有围绕开口空间的口部、围绕经由所述开口空间与外侧空间连通的内侧空间的主体部、以及经由所述内侧空间面向所述开口空间的底部;和第二部件,所述第二部件联接到所述口部,其中,所述第一部件包括彼此连结的第一树脂层和第二树脂层,所述口部包括所述第一树脂层,所述主体部包括所述第一树脂层和所述第二树脂层,所述底部包括所述第一树脂层和所述第二树脂层,所述第二部件与所述口部的第一树脂层接触,所述主体部的第一树脂层和所述主体部的第二树脂层在垂直于穿过所述开口空间、所述内侧空间和所述底部的直线的方向上彼此重叠,所述口部具有形成在所述口部的第一树脂层上的第一浇口痕,并且所述底部具有形成在所述底部的第二树脂层上的第二浇口痕。
5、本公开的第二方面是一种容器部件的制造方法,所述容器部件具有围绕开口空间的口部、围绕经由所述开口空间与外侧空间连通的内侧空间的主体部、以及经由所述内侧空间面向所述开口空间的底部,所述方法包括:从与口部的侧壁对应的位置连接的第一浇口向第一成型模头的口部型腔中注入第一树脂材料,所述口部型腔与所述口部对应,并使所述第一树脂材料在所述口部型腔的周向上流动以用所述第一树脂材料填充所述口部型腔;和从与第二成型模头的第二底部型腔连接的第二浇口向所述第二底部型腔中注入第二树脂材料,所述第二成型模头具有与所述底部对应的第二底部型腔和与所述主体部对应的第二主体部型腔,并且用所述第二树脂材料填充所述第二底部型腔并且然后填充所述第二主体部型腔。
6、发明的效果
7、提供了用于改善口部的直径方向上的尺寸精度的有利技术。
8、本发明的其它特征和优点将从以下参照附图进行的描述而变得清楚。应注意,在附图中,相同的或类似的构造由相同的附图标记表示。
1.一种容器,包括:
2.根据权利要求1所述的容器,其中,所述第一浇口痕形成在所述口部的侧壁上。
3.根据权利要求1或2所述的容器,其中,所述第一浇口痕在所述口部的周向上的宽度小于所述口部的外周长度。
4.根据权利要求1至3中的任一项所述的容器,其中,在所述方向上,所述口部的第一树脂层的厚度大于所述主体部的第一树脂层的厚度。
5.根据权利要求4所述的容器,其中,在所述方向上,所述口部的第一树脂层的厚度为所述主体部的第一树脂层的厚度的1.10倍以上且30倍以下。
6.根据权利要求1至5中的任一项所述的容器,其中,在所述方向上,所述主体部的内尺寸等于或大于所述口部的外尺寸。
7.根据权利要求4所述的容器,其中,所述口部具有包括接触所述第二部件的接触表面的部分,并且
8.根据权利要求1至7中的任一项所述的容器,其中,所述第一浇口痕被所述第二部件覆盖。
9.根据权利要求1至6中的任一项所述的容器,其中,所述口部具有包括接触所述第二部件的接触表面的部分,并且
10.根据权利要求1至9中的任一项所述的容器,其中,所述口部和所述第二部件彼此焊接。
11.根据权利要求1至10中的任一项所述的容器,其中,所述第二部件具有允许所述开口空间和所述外侧空间彼此连通的孔。
12.根据权利要求11所述的容器,还包括:覆盖所述孔的第三部件。
13.根据权利要求12所述的容器,其中,所述第三部件被拧到所述第二部件上。
14.根据权利要求1至13中的任一项所述的容器,其中,所述口部包含沿所述口部的周向取向的第一成分。
15.根据权利要求14所述的容器,其中,所述第一成分为结晶性树脂和/或填料。
16.根据权利要求14或15所述的容器,其中,所述主体部包含在所述方向上取向的第二成分。
17.根据权利要求16所述的容器,其中,所述第二成分为结晶性树脂和/或填料。
18.根据权利要求1至17中的任一项所述的容器,其中,在所述方向上,所述口部的内尺寸等于或小于所述主体部的内尺寸。
19.根据权利要求1至18中的任一项所述的容器,其中,所述主体部的第一树脂层位于所述内侧空间与所述主体部的第二树脂层之间。
20.根据权利要求1至19中的任一项所述的容器,其中,所述底部的第一树脂层位于所述内侧空间与所述底部的第二树脂层之间。
21.根据权利要求1至20中的任一项所述的容器,其中,所述第一树脂层在所述方向上位于所述第二部件的至少一部分与所述开口空间之间。
22.根据权利要求1至21中的任一项所述的容器,其中,在所述方向上,所述口部的厚度大于所述主体部的厚度。
23.根据权利要求22所述的容器,其中,在所述方向上,所述口部的厚度为所述主体部的厚度的1.25倍以上且30倍以下。
24.根据权利要求1至23中的任一项所述的容器,其中,在所述方向上,所述主体部的第二树脂层的厚度大于所述主体部的第一树脂层的厚度。
25.根据权利要求1至24中的任一项所述的容器,其中,所述第一树脂层和所述第二树脂层具有不同的组成。
26.根据权利要求25所述的容器,其中,所述第一树脂层和所述第二树脂层含有共有的树脂成分。
27.根据权利要求26所述的容器,其中,所述共有的树脂成分为聚烯烃或聚酯。
28.根据权利要求1至27中的任一项所述的容器,其中,所述第一部件是注射成型产品或吹塑成型产品。
29.一种液体保持器,包括:根据权利要求1至28中的任一项所述的容器;以及布置在所述内侧空间中的液体。
30.根据权利要求29所述的液体保持器,其中,所述液体是用于喷墨打印机的墨水。
31.一种容器部件的制造方法,所述容器部件具有围绕开口空间的口部、围绕经由所述开口空间与外侧空间连通的内侧空间的主体部、以及经由所述内侧空间面向所述开口空间的底部,所述制造方法包括:
32.根据权利要求31所述的制造方法,其中,所述第一树脂材料含有成分,所述成分为结晶性树脂和/或填料,并且
33.根据权利要求31或32所述的制造方法,其中,所述第一浇口是针形浇口、侧浇口、凸耳浇口、潜浇口、和直浇口中的任一种。
34.根据权利要求31至33中的任一项所述的制造方法,其中,所述第一成型模头具有对应于所述主体部的第一主体部型腔,并且
35.根据权利要求34所述的制造方法,其中,所述第一成型模头具有对应于所述底部的第一底部型腔,并且
36.根据权利要求31至35中的任一项所述的制造方法,其中,所述第一成型模头包括第一成型模头构件和第二成型模头构件,并且所述口部型腔形成在所述第一成型模头构件与所述第二成型模头构件之间,并且
37.根据权利要求36所述的制造方法,其中,所述第一浇口设置在所述第一成型模头构件中,并且
38.根据权利要求31至37中的任一项所述的制造方法,还包括:对由所述第一树脂材料和所述第二树脂材料形成的预制件执行拉伸吹塑成型。
39.一种容器的制造方法,所述制造方法包括:
40.一种液体保持器的制造方法,所述制造方法包括:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com