
一种吊索具组合挂架及其制造方法与流程
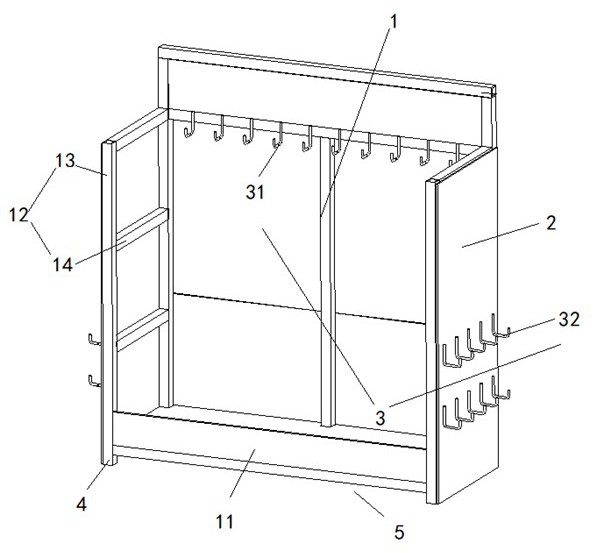
本发明涉及工装,具体涉及一种吊索具组合挂架,尤其涉及一种用于船舶修造车间现场吊索具定置管理的组合挂架及其制造方法。
背景技术:
1、在船舶修造车间和船坞、船舶上中,维护工具通常包括有钢丝绳、尼龙吊带、卸扣等、还有一些除锈装备,包括电磨电钻、电刷、乃至于包括有极地航线的船舶还会包括有破冰设备,种类繁多、数量庞大。为提高车间现场的管理水平,规范各类工具的定置摆放,避免随意摆放、摆放混乱等情况的发生,需要制作统一的工装对工具进行管理。
2、现有技术中,车间现场、船舶仓库通常采用简易的货架或挂架来存放吊索具。这些挂架多由普通碳钢方管和钢板组合而成,表面涂覆防锈漆进行防护。船舶修造车间通常位于沿海地区,空气中盐雾含量高,且工具在使用过程中经常接触海水或含盐分的潮湿环境。普通防锈漆在盐雾环境中容易起泡、剥落,一旦漆膜破损,挂架基体即发生锈蚀,严重影响挂架的结构强度和使用寿命。
3、考虑到工具在使用后往往也会沾染污物,包括海水、铁锈等等,直接放置在普通的挂架上往往还会对其造成磕碰伤,导致其表面的油漆破损,因而维护起来特别不便,对挂架静电喷塑的往往效果更好,但同样无法避免磕碰伤,而静电喷塑的破损需要专业的设备进行,这类设备往往不便于置于宝贵的船上空间;另外,考虑到航行和坞期的配置时间不便调整,一般也不适合在停港过程中采购挂架这一类可能需要定制的低值物品。
4、面对船舶航行的需求来说,理想的挂架需要寿命较长,维护需求小,并且尽可能耐腐蚀的同时,具有对于必要工具的承载能力。
技术实现思路
1、本发明的目的在于克服现有技术的不足,提供一种吊索具组合挂架及其制造方法,通过合理的结构设计实现吊索具的分类定置管理,并通过铬铝共渗表面处理技术提高挂架的耐腐蚀性能,使其适用于船舶修造车间的高湿、高盐雾环境。
2、为实现上述目的,本发明提供的技术方案如下:
3、一种吊索具组合挂架,包括骨架、面板和挂钩组。骨架由多根方管组合而成,包括底部框架和竖直设置于底部框架上方的支撑框架。面板铺设于骨架的至少部分外表面。挂钩组设置于支撑框架上,包括中间挂钩和侧边挂钩。底部框架的下方设有支撑腿,支撑腿将底部框架撑离地面,形成供叉车插入的转运空间。骨架、面板和挂钩组的外表面覆盖有防腐复合渗层。
4、优选地,骨架、面板和挂钩组的基体材质为碳素结构钢或低合金钢。
5、优选地,防腐复合渗层为铬铝共渗层,防腐复合渗层的厚度为50μm至300μm,渗层中铬元素的质量分数为15%至30%,铝元素的质量分数为5%至15%。
6、本发明还提供一种吊索具组合挂架的制造方法,包括以下步骤:
7、s1、提供多根方管,将多根方管组合形成骨架,骨架包括底部框架和竖直设置于底部框架上方的支撑框架;提供钢板,将钢板铺设于骨架的至少部分外表面形成面板;提供圆钢,将圆钢折弯成型形成挂钩,将挂钩组合于支撑框架上形成挂钩组;在底部框架的下方设置支撑腿,使底部框架与地面之间形成转运空间。
8、s2、对组合前的方管进行表面清理,去除表面氧化皮及油污。
9、s3、采用固体粉末扩散渗法在挂架表面形成防腐复合渗层,将方管置于装有固体渗剂的密封箱体中并埋入固体渗剂中,在1000℃至1150℃的温度下保温4小时至12小时,使铬元素和铝元素通过热扩散渗入挂架表面。
10、s4、对渗层后的方管进行扩散退火处理,使渗入的铬元素和铝元素与挂架基体中的铁元素发生固相反应,生成含铬和铝的铁素体固溶体及金属间化合物,形成防腐复合渗层。
11、s5、对方管进行最终热处理,使基体组织转变为回火索氏体或回火屈氏体。
12、优选地,步骤s1中,表面清理采用喷砂或抛丸处理,清理后的挂架表面粗糙度ra不大于6.3μm。
13、优选地,步骤s3中,固体渗剂按质量百分比计包含:铬粉25%至40%、铝粉15%至25%、氧化铝填充剂30%至55%、氯化铵活化剂1%至3%。
14、优选地,步骤s3中,固体渗剂中还含有硅粉,硅粉在固体渗剂中的质量占比为3%至8%,铬元素、铝元素和硅元素同步渗入方管表面,形成铬-铝-硅三元共渗层。
15、优选地,步骤s3中,固体渗剂中还含有稀土元素粉末,稀土元素为铈粉或镧粉,稀土元素粉末在固体渗剂中的质量占比为0.5%至2%。
16、优选地,步骤s3中,固体粉末扩散渗处理在保护气氛或真空条件下进行;步骤s4中,扩散退火处理的温度为1000℃至1100℃,保温时间为2小时至6小时,退火后以炉冷方式冷却至室温。
17、优选地,步骤s5中,最终热处理包括淬火和回火,淬火温度为850℃至900℃、保温时间为1小时至3小时,回火温度为550℃至650℃、保温时间为2小时至5小时,使基体组织转变为回火索氏体。
18、本发明的优点和有益效果在于:通过铬铝共渗技术在方管表面形成防腐复合渗层,渗层与基体之间为冶金结合,不存在涂层剥落的风险。渗层中的铝元素具有再钝化能力,当表面发生划伤时,暴露的铝元素优先氧化形成致密的氧化膜,将损伤区域重新封闭,特别适用于船舶修造车间高湿、高盐雾的恶劣环境。
1.一种吊索具组合挂架,其特征在于,包括:
2.根据权利要求1所述的吊索具组合挂架,其特征在于:所述骨架、所述面板和所述挂钩组的基体材质为碳素结构钢或低合金钢。
3.根据权利要求1所述的吊索具组合挂架,其特征在于:所述防腐复合渗层为铬铝共渗层,所述防腐复合渗层的厚度为50μm至300μm,渗层中铬元素的质量分数为15%至30%,铝元素的质量分数为5%至15%。
4.一种吊索具组合挂架的制造方法,其特征在于,包括以下步骤:
5.根据权利要求4所述的吊索具组合挂架的制造方法,其特征在于:所述步骤s1中,表面清理采用喷砂或抛丸处理,清理后的挂架表面粗糙度ra不大于6.3μm。
6.根据权利要求4所述的吊索具组合挂架的制造方法,其特征在于:所述步骤s3中,所述固体渗剂按质量百分比计包含:铬粉25%至40%、铝粉15%至25%、氧化铝填充剂30%至55%、氯化铵活化剂1%至3%。
7.根据权利要求6所述的吊索具组合挂架的制造方法,其特征在于:所述步骤s3中,所述固体渗剂中还含有硅粉,所述硅粉在固体渗剂中的质量占比为3%至8%,铬元素、铝元素和硅元素同步渗入挂架表面,形成铬-铝-硅三元共渗层。
8.根据权利要求7所述的吊索具组合挂架的制造方法,其特征在于:所述步骤s3中,所述固体渗剂中还含有稀土元素粉末,所述稀土元素为铈粉或镧粉,所述稀土元素粉末在固体渗剂中的质量占比为0.5%至2%。
9.根据权利要求4所述的吊索具组合挂架的制造方法,其特征在于:所述步骤s3中,固体粉末扩散渗处理在保护气氛或真空条件下进行;所述步骤s4中,扩散退火处理的温度为1000℃至1100℃,保温时间为2小时至6小时,退火后以炉冷方式冷却至室温。
10.根据权利要求4所述的吊索具组合挂架的制造方法,其特征在于:所述步骤s5中,最终热处理包括淬火和回火,淬火温度为850℃至900℃、保温时间为1小时至3小时,回火温度为550℃至650℃、保温时间为2小时至5小时,使基体组织转变为回火索氏体。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com