
一种达盖卡式可折叠天地盖鲜花箱及其生产工艺的制作方法
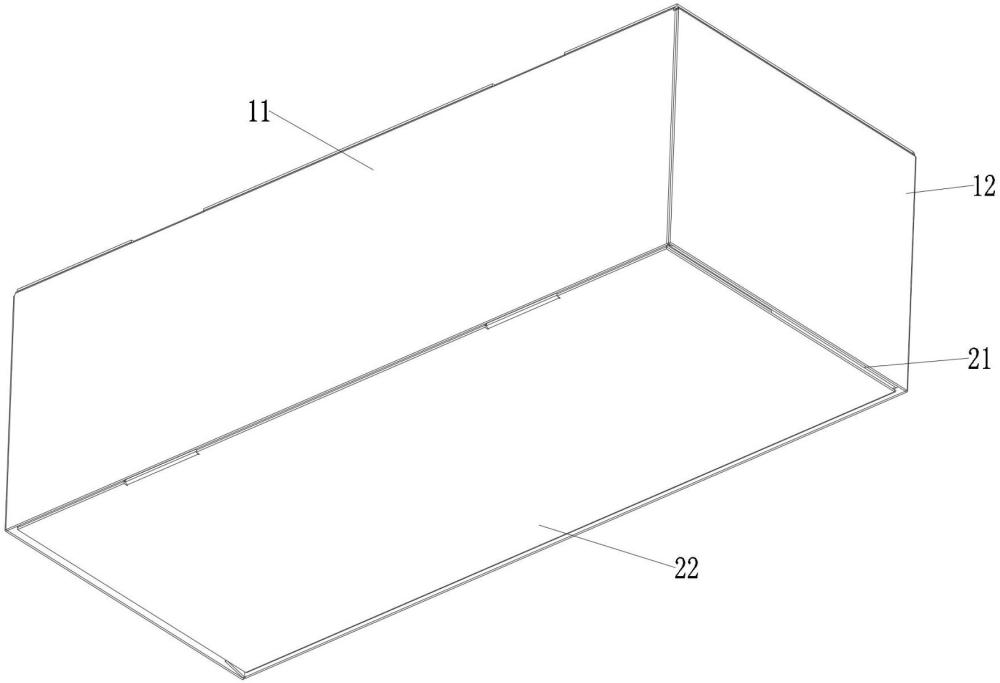
本发明属于瓦楞纸板运输包装,尤其涉及一种达盖卡式可折叠天地盖鲜花箱及其生产工艺。
背景技术:
1、鲜花属于鲜活农产品,具有易损伤、怕挤压、需通风换气、对运输时效要求高等特点。在鲜花从产地到终端的物流环节中,瓦楞纸箱是最主要的运输包装载体。目前市场上用于鲜花运输的天地盖瓦楞纸箱,大多采用以下两种传统结构:
2、第一种为传统钉箱套盒式天地盖。其天盖、地盖分别由整张瓦楞纸板开槽模切后,在钉箱工序中手工或半手工套合成型,成型后即成为不可折叠的立体箱。这种结构存在如下问题:成型后体积大、占用空间多,运输和仓储时空箱堆码效率低;钉箱套合工序难以实现全自动化,生产效率低下,旺季产能经常无法满足市场需求;且空箱以立体状态运输,运输成本高。
3、第二种为单板一体折叠成型结构。其由一张瓦楞纸板经模切压痕后折叠连体成型,通过折痕实现折叠和封合。这种结构虽可实现一定程度的折叠,但存在以下不足:(1)单板折叠成型的箱体承重能力和结构强度有限,难以满足鲜花运输中叠加保水材料、冰袋等附加载荷的要求;(2)一体成型结构无法形成独立分体的天盖和地盖,不便于鲜花束的快速装取和对花头的隔离保护;(3)其锁合多为一次性卡扣或单纯折痕搭接,卡扣功能单一,难以反复开合,无法支撑循环周转使用;(4)未结合钉箱工艺,箱体棱边的连接强度不足。
4、综上所述,现有技术普遍存在强度不足、不可折叠或折叠后强度差、无法反复开合循环使用、难以自动化量产、空箱运输仓储成本高等问题。
技术实现思路
1、本发明的目的在于:为了解决上述存在的问题,而提出的一种达盖卡式可折叠天地盖鲜花箱及其生产工艺。
2、一方面,为了实现上述目的,本发明采用了如下技术方案:一种达盖卡扣式可折叠天地盖鲜花箱,包括相互分体配套套合使用的天盖和地盖。所述天盖由天盖a面和天盖b面两片瓦楞纸板组成;所述地盖由地盖a面和地盖b面两片瓦楞纸板组成。
3、所述天盖a面与天盖b面之间、以及地盖a面与地盖b面之间,分别沿各自的接合棱边通过装钉件相互钉合连接,从而各自形成可沿装钉棱边展开和折叠的筒状半成品。该装钉连接区别于现有技术中"一张纸板一体折叠成型"或"胶粘"的方式,由两片独立的坯片钉合而成,棱边连接强度高,能够承受鲜花运输中的较大载荷。
4、所述天盖和地盖的b面上分别设有朝向a面伸出的插接锁舌,所述a面上对应开设有锁舌插孔。所述b面在展开成型时其端部翻折,使插接锁舌插入对应的锁舌插孔内,并形成全搭盖插口锁扣结构。该锁扣结构区别于现有技术中"一次性卡扣"或"卡槽固定物品"的方式,是一种可反复扣紧和松开的机械锁扣,支撑箱体的多次开合和循环周转。
5、所述天盖与地盖以可拆卸的方式上下套合,套合后形成用于容纳鲜花束的封闭腔体。所述天盖和地盖各自可在不破坏装钉件的前提下,在平板折叠状态与立体展开状态之间反复切换,即钉箱成型后的半成品可压平为平板进行堆码运输和仓储,使用时打开并扣紧成型,货物送达后再次压平回收循环使用。
6、作为上述技术方案的进一步描述:
7、所述天盖a面、天盖b面、地盖a面和地盖b面均为由瓦楞纸板经印刷、模切、压痕、开槽后形成的单张平面坯片,每张坯片上设有若干压痕折叠线。同一盖体的a面坯片与b面坯片在未钉合前相互分离,仅在装钉棱边处通过装钉件连接。这种"两片分体钉合"结构使每个盖体都能绕装钉棱边像书页一样展开和合拢,从而实现折叠。
8、作为上述技术方案的进一步描述:
9、所述装钉件为沿装钉棱边间隔排列的若干金属钉或u型钉,由全自动双片钉箱机一次性打钉成型。全自动双片钉箱机能够同时处理两片坯片并将其钉合,区别于只能处理单片或整板的传统钉箱方式,实现了高效率的自动化量产。
10、作为上述技术方案的进一步描述:
11、所述插接锁舌为由b面端部经模切形成的弹性舌片,所述锁舌插孔为开设在a面上与插接锁舌形状相适配的通孔。当b面端部翻折贴合于a面表面时,插接锁舌受锁舌插孔边缘挤压产生弹性变形并穿过插孔,穿出后弹性回弹并卡住插孔边缘,使b面端部全搭盖压紧于a面表面,形成稳固的插口锁扣结构。
12、作为上述技术方案的进一步描述:
13、所述插接锁舌和锁舌插孔各设有至少一组,且分别成对布置于盖体端面的两侧或上下对称位置,使端面在锁合后受力均匀,成型稳固牢靠。
14、作为上述技术方案的进一步描述:
15、所述天盖的内腔尺寸大于地盖的外廓尺寸,使天盖能够自上而下罩扣套装于地盖外部,形成上盖包覆底盖的天盖包地盖式天地盖套合结构,便于快速装取鲜花束。
16、作为上述技术方案的进一步描述:
17、所述天盖和地盖的侧壁上分别设有通风孔,通风孔在天地盖套合后相互对齐连通,形成贯通箱体内外的鲜花呼吸换气通道,延长鲜花保鲜期。
18、作为上述技术方案的进一步描述:
19、所述天盖和地盖的至少一个侧壁上设有提手孔,提手孔在天地盖套合后位置对应并贯通,用于穿设捆扎带或手提,方便搬运。
20、作为上述技术方案的进一步描述:
21、构成同一盖体的a面坯片与b面坯片各自折叠成型后,二者在装钉棱边处的搭接宽度为e,e=8~30mm,该搭接宽度既能保证钉合强度,又不至于过多增加材料消耗。
22、另一方面,为了实现上述目的,本发明采用了如下方法:一种达盖卡式可折叠天地盖鲜花箱的生产工艺,其包括如下步骤:
23、s1、按所需箱体尺寸裁切瓦楞纸板,经印刷、模切、压痕、开槽分别制得天盖a面坯片、天盖b面坯片、地盖a面坯片和地盖b面坯片;
24、s2、将天盖a面坯片与天盖b面坯片的装钉棱边搭接,送入全自动双片钉箱机打钉连接,得到可折叠的天盖半成品;将地盖a面坯片与地盖b面坯片的装钉棱边搭接,同样打钉连接,得到可折叠的地盖半成品;
25、s3、将钉合后的天盖半成品和地盖半成品分别压平为平板状态,按数量叠放打包入库;
26、s4、使用时将平板状态的天盖半成品和地盖半成品分别打开成立体筒状,将b面端部的插接锁舌压入a面的锁舌插孔内自动扣紧,分别成型为天盖和地盖;
27、s5、向地盖内装入鲜花束,将天盖自上而下罩扣套装于地盖外部,打包发货;货物到达后,取出鲜花束,将天盖和地盖分别解锁、压平折叠,回收循环使用。
28、综上所述,由于采用了上述技术方案,本发明的有益效果是:
29、1、结构强度高、承载能力强。本发明天盖、地盖各由两片瓦楞纸板经钉箱连接成型,装钉棱边连接强度远高于单板折叠或胶粘结构,能够稳定承载鲜花及保水材料、冰袋等附加重量,满足鲜花运输的载荷要求。
30、2、可折叠平板堆码,显著降低运输和仓储成本。钉箱成型后的天盖、地盖半成品可压平为平板状态叠放,空箱运输和仓储时占用空间大幅减少,旺季节可根据需求在极少空间内储备大量包材,不至于断货。
31、3、可反复扣紧和循环周转使用。全搭盖插口锁扣结构可多次开合而不破坏,天盖、地盖可反复折叠-展开-扣紧-套合,实现周转循环使用,相比一次性包装箱大幅降低单次使用成本,更加绿色环保。
32、4、使用方便快捷。客户收到钉合好的半成品后,只需分别打开天盖、地盖并扣紧、装入鲜花、套合打包即可,用多少套打开折叠多少,操作简单、省时省力。
33、5、适合机械自动化量产。本发明采用"印刷模切开槽-全自动双片钉箱机钉合"的工艺路线,克服了传统天地盖钉箱套合工序难以自动化的缺陷,生产效率高,能够满足市场需求。
34、6、适配鲜花物流特性。通风孔保证鲜花呼吸换气,提手孔便于搬运和捆扎,天地盖套合结构便于快速装取并对花头形成隔离保护。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com