
一种用于第三道光学检测设备的上料机构的制作方法
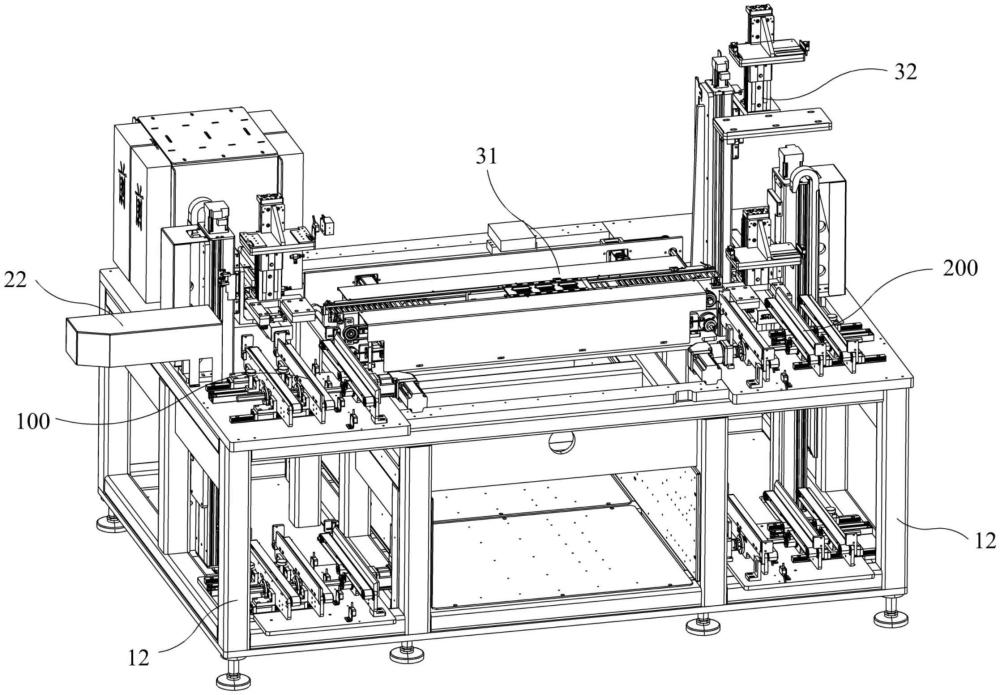
本技术涉及光学检测设备上料机构的,特别是涉及一种用于第三道光学检测设备的上料机构。
背景技术:
1、众所周知,表面贴装技术是将微型元件(如电阻、电容、芯片等)贴装在pcb表面,并通过回流焊固定,最终形成pcba。为了提高焊接和贴装质量;减少人工检测的误差和成本;提高生产良率,降低返修成本;以及追溯生产检测数据与制程优化。现有的表面贴装技术完成后通常都需要进行光学检测(aoi,automated optical inspection),这是确保pcba贴装质量的关键步骤。
2、完成贴装的pcba通常放置在一个料盒内,料盒呈前后贯通的“口”字形,料盒内设有多层的放置槽,工作人员可以将pcba依次插入放置槽内,或者从放置槽内取出。放置槽前后贯通,使得pcba可以从放置槽的前端或后端插入或取出。
3、在对pcba进行光学检测时,通常需要利用光学检测设备进行检测,该光学检测设备包括设备框架、光学检测机构以及输送机构,光学检测机构和输送机构均安装在设备框架上,输送机构位于光学检测机构的下方。使用时,由工作人员将pcba从料盒内一片片取出,并放置在输送机构上,由输送机构将pcba输送至光学检测机构的下方,通过光学检测机构对pcba完成光学检测。
4、但是通过观察发现,由人工将pcba从料盒内一片片取出来上料,人工操作受限于体力、动作频率和熟练度,难以匹配自动化设备的节奏,大大降低了pcba的检测效率。
5、有鉴于此,本设计人针对上述光学检测设备使用过程中未臻完善所导致的诸多缺失及不便,而深入构思,且积极研究改良试做而开发设计出本实用新型。
技术实现思路
1、本实用新型的目的在于提供一种用于第三道光学检测设备的上料机构,用以实现自动化生产,从而大大提高了pcba的检测效率。
2、为了达成上述目的,本实用新型的一个解决方案是:
3、一种用于第三道光学检测设备的上料机构,所述上料机构包括
4、料盒,所述料盒呈前后贯通的“口”字形,所述料盒内设有多层前后贯通的放置槽;
5、第一框架;
6、至少一组横向送料机构,所述横向送料机构包括
7、第一安装面板,所述第一安装面板固定在第一框架上;
8、一第一皮带输送单元,所述第一皮带输送单元固定安装在第一安装面板上;
9、至少一第二皮带输送单元,所述第二皮带输送单元的两端分别通过第一滑块活动安装在第一滑座上,所述第一滑座固定安装在第一安装面板上;
10、定位块、定位座、定位螺栓,所述定位块安装在第二皮带输送单元的中部,所述定位座安装在第一安装面板上,所述定位螺栓穿过定位块后与定位座螺接;
11、驱动机构,所述驱动机构安装在第一皮带输送单元的一侧,所述驱动机构通过一驱动杆与第一皮带输送单元和第二皮带输送单元传动连接;所述料盒的两端分别放置在第一皮带输送单元和第二皮带输送单元上;
12、两块限位板,其中一块限位板安装在第一皮带输送单元上,另一块限位板可拆卸的安装在一个第二皮带输送单元上,两块限位板对料盒进行限位;
13、竖向送料机构,所述竖向送料机构包括
14、竖向移动机构,所述竖向移动机构安装在第一框架上;
15、横向移动机构,所述横向移动机构安装在竖向移动机构的输出端;
16、第一夹具,所述第一夹具安装在横向移动机构的输出端,所述第一夹具活动往返于横向送料机构,并用于夹取料盒;
17、以及顶出机构,所述顶出机构包括
18、顶出机座,所述顶出机座安装在第一框架上;
19、顶出杆,所述顶出杆的一端通过第二滑块活动安装在第二滑座上,所述第二滑座固定安装在顶出机座上,所述顶出杆活动配合在竖向送料机构的一侧;
20、以及第一直线模组,所述第一直线模组安装在顶出机座上,所述第一直线模组的输出端与第二滑块传动连接。
21、优选的,所述上料机构设置有两组横向送料机构,其中一组横向送料机构安装在机架框架的上部,另一组横向送料机构安装在机架框架的下部,竖向送料机构移动第一夹具活动往返于两组横向送料机构。
22、优选的,所述横向送料机构包括两个第二皮带输送单元。
23、优选的,所述上料机构还包括防护罩,所述防护罩安装在第一框架上,用于罩住顶出机构。
24、为了达成上述目的,本实用新型的另一个解决方案是:
25、一种用于第三道光学检测设备的下料机构,所述下料机构包括
26、料盒,所述料盒呈前后贯通的“口”字形,所述料盒内设有多层前后贯通的放置槽;
27、第一框架;
28、至少一组横向送料机构,所述横向送料机构包括
29、第一安装面板,所述第一安装面板固定在第一框架上;
30、一第一皮带输送单元,所述第一皮带输送单元固定安装在第一安装面板上;
31、至少一第二皮带输送单元,所述第二皮带输送单元的两端分别通过第一滑块活动安装在第一滑座上,所述第一滑座固定安装在第一安装面板上;
32、定位块、定位座、定位螺栓,所述定位块安装在第二皮带输送单元的中部,所述定位座安装在第一安装面板上,所述定位螺栓穿过定位块后与定位座螺接;
33、驱动机构,所述驱动机构安装在第一皮带输送单元的一侧,所述驱动机构通过一驱动杆与第一皮带输送单元和第二皮带输送单元传动连接;所述料盒的两端分别放置在第一皮带输送单元和第二皮带输送单元上;
34、两块限位板,其中一块限位板安装在第一皮带输送单元上,另一块限位板可拆卸的安装在一个第二皮带输送单元上,两块限位板对料盒进行限位;
35、竖向送料机构,所述竖向送料机构包括
36、竖向移动机构,所述竖向移动机构安装在第一框架上;
37、横向移动机构,所述横向移动机构安装在竖向移动机构的输出端;
38、第一夹具,所述第一夹具安装在横向移动机构的输出端,所述第一夹具活动往返于横向送料机构,并用于夹取料盒;
39、以及光学检测设备的输送机构,所述输送机构包括
40、第二框架;
41、第二安装面板,所述第二安装面板固定在第二框架上;
42、第一输送台、第二输送台,所述第一输送台固定安装在第二安装面板上,所述第二输送台的两端分别通过第三滑块活动安装在第三滑座上,所述第三滑座固定安装在第二安装面板上,所述第一输送台和第二输送台上设有输送槽;
43、第三安装面板,所述第三安装面板安装在第二安装面板上;
44、第二直线模组,所述第二直线模组安装在第三安装面板上,所述第二直线模组设有两个输出端,所述第二直线模组的两个输出端分别位于第一输送台和第二输送台的外侧;
45、两输送气缸,两输送气缸分别安装在第二直线模组的两个输出端上;
46、两输送推杆,两输送推杆均配合在输送槽内,两输送推杆均通过l型支架分别安装在两输送气缸上;
47、两调节丝杆,两调节丝杆分别转动安装在第一输送台的两端,两调节丝杆的中部分别螺接在第二输送台的两端,两调节丝杆的一端通过皮带传动连接,两调节丝杆的另一端均转动安装在第三安装面板上;
48、以及调节电机,所述调节电机安装在第三安装面板上,所述调节电机的输出端与其中一根调节丝杆传动连接。
49、优选的,所述下料机构设置有两组横向送料机构,其中一组横向送料机构安装在机架框架的上部,另一组横向送料机构安装在机架框架的下部,竖向送料机构移动第一夹具活动往返于两组横向送料机构。
50、优选的,所述横向送料机构包括两个第二皮带输送单元。
51、优选的,所述下料机构还包括接料机构,所述接料机构包括第三直线模组以及第二夹具,所述第三直线模组安装在第一框架上;所述第二夹具安装在第三直线模组的输出端上。
52、采用上述方案后,本实用新型通过上料机构和下料机构来取代人工上料和下料,从而实现自动化生产,从而大大提高了pcba的检测效率。
53、并且,本实用新型的第二皮带输送单元通过第一滑块活动安装在第一滑座上,使用前,可以先取下定位螺栓,调整第二皮带输送单元和第一皮带输送单元之间的位置,以适配不同宽度的pcba,调整完成后,再通过定位螺栓将第二皮带输送单元锁紧固定在定位座上。
54、并且,本实用新型的第二输送台通过第三滑块活动安装在第三滑座上,使用时,可以在调节电机的驱动下通过两调节丝杆调节第二输送台与第一输送台之间的间距,进而调整输送槽的宽度,以适配不同宽度的pcba。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com