
高温含磷一氧化碳气体氧化一步法后的炉气利用方法与流程
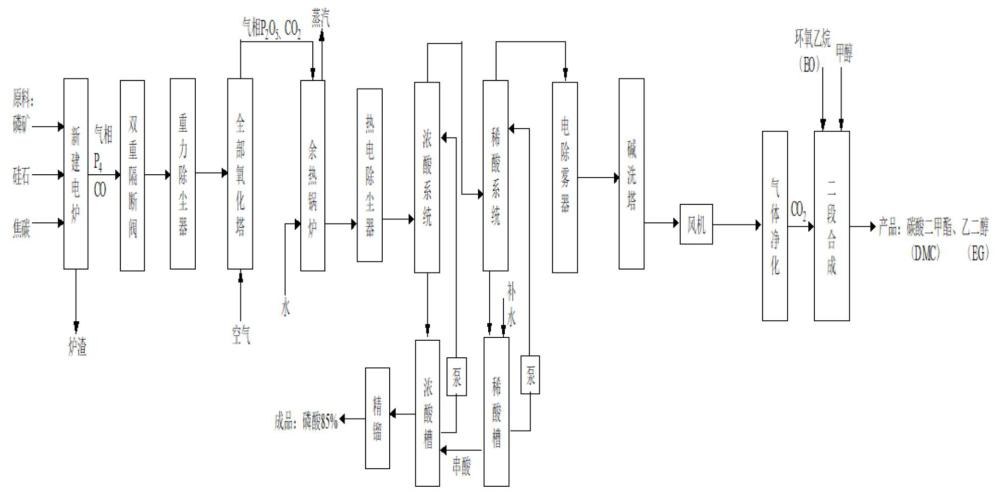
本发明涉及热法磷酸生产,尤其是高温含磷一氧化碳气体氧化一步法后的炉气利用方法。
背景技术:
1、当前主流工业化热法磷酸常见的工艺流程是,将磷矿、硅石、焦炭混合料送入电炉高温反应,生成含黄磷蒸气的高温炉气;炉气经除尘净化后水冷冷凝得到液态粗磷,将粗磷沉降、保温精制,并通过储罐保温储存,然后将液态黄磷雾化燃烧,获得五氧化二磷气体,采用稀磷酸循环喷淋完成水合吸收,获得85% 商品工业磷酸。
2、该工艺存在的结构性缺陷:
3、1、重大安全隐患突出
4、生产体系持续产生、输送、储存液态单质黄磷(自燃剧毒化学品),构成重大危险源;工艺必然副产磷泥,属于危险废物,磷泥自燃风险高,储运、处置成本高昂。
5、2、能源利用严重不合理
6、电炉出炉炉气温度 850~1050℃,传统工艺强制水急冷回收黄磷;后续又需要持续供热维持黄磷熔融,形成无效冷热循环,能源浪费巨大。
7、3、工艺流程冗长、建设投资高
8、必须配套炉气冷凝收磷系统、沉磷槽、粗磷精制装置、大型液磷储罐区、磷泥处置设施、设备数量多、占地面积大、运维检修工作量大。
9、4、环保负荷高、资源浪费显著
10、泥磷回收、冷凝洗涤工段产生大量含磷、含氟废水;
11、行业内现有热法磷酸生产技术均严格遵循先冷凝分离制取液态(固态)黄磷、再燃烧氧化制备磷酸的经典技术范式,产业链分为黄磷生产单元、磷酸生产单元两大独立工段,中间以液态(固态)磷储罐中转。现有少量实验室研究仅针对电炉尾气微量磷化物开展低温催化氧化脱除基础探索,仅用于尾气末端治理,无法实现炉气中气态 p4一步转化制磷酸,未能形成连续化、规模化完整生产工艺。
12、现有少量专利文献虽公开电炉高温炉气不经冷凝、直接通入氧化单元制备磷酸的思路,但该类方案存在多项无法克服的工程化短板: 其一,防爆安全体系缺失。电炉出炉混合炉气同时含高浓度气态 p4与 co,二者均为易燃易爆介质,p4自燃点极低,高温管路一旦渗入微量空气即发生自燃、爆燃;现有直燃方案未设置分级阻火联锁防爆系统,电炉高温还原区与氧化燃烧区直接连通,回火、爆炸风险不可控,无法满足连续工业化长周期运行安全要求。 其二,氧化反应温度无法精准可控。纯空气直接通入高温炉气体系时,p4、co 同步剧烈放热,瞬时反应温度突破1000℃,极易生成偏磷、焦磷副产物,同时高温熔融磷酐极易粘附反应器内壁,造成管路、氧化塔结垢堵塞;单纯调节空气进气量无法平缓控温,无氮气稀释、余热换热调温配套手段,氧化工况波动极大,磷酸成品纯度难以稳定达标。 其三,气相竞争氧化匹配性差,磷收率偏低。现有直燃工艺仅单一通入空气,氧气与高温 p4、co 混合无均匀布气结构,局部氧浓度过高会加剧 co 无效氧化放热,局部缺氧则造成单质磷未完全转化,未反应气态 p4随尾气流失;同时炉气在氧化区停留时间无精准调控区间,氧化转化效率波动大,综合 p2o5回收率低于传统冷凝制磷工艺。同时现有窑法磷酸工艺(回转窑、立式隔烟窑路线)虽可磷矿一步还原氧化制磷酸,但原料必须造球、外层包覆隔离碳层,球团制备工序繁琐;窑内还原、氧化区域难以精准隔离,高温下 p2o5易与矿料钙组分发生反吸反应生成低熔点偏磷酸盐,造成窑内壁结圈、堵料,装置无法长周期连续运行,磷综合收率低于电炉路线,仅能完成中试试验,不具备大规模工业化推广条件。
13、综上,目前行业亟需一种可跳过液态黄磷制备、高温气相 p4 优先定向氧化一步生产工业磷酸的完整连续化工艺,从根源消除液磷重大危险源,解决传统工艺冷热循环能耗高、流程冗长、三废负荷大的缺陷,同时克服现有炉气直燃方案防爆不足、温度难控、磷收率低、尾气资源化差等工程化难题。
技术实现思路
1、本发明的目的是:提供一种高温气相磷蒸气优先氧化一步法制备磷酸的方法,本发明无需冷凝分离液态黄磷,从源头消除液磷重大危险源,合理回收炉气余热实现节能,克服现有传统电炉热法磷酸需制备、储运液态(固态)黄磷带来重大安全隐患,同时解决传统工艺冷热循环能耗高、工艺流程冗长、三废产生量大的问题,同时实现尾气一氧化碳或二氧化碳资源化高值利用,降低环保处理成本。
2、本发明是这样实现的:一种高温气相磷蒸气优先氧化一步法制备磷酸的方法,包括如下步骤:
3、1)将磷矿、硅石及焦炭通过电炉法,在电炉中反应产生的含有气态p4与一氧化碳的炉气;
4、2)将炉气经过净化除尘后,使其在反应区中与氧气进行氧化反应,使炉气中的气态p4反应成为五氧化二磷气体;
5、3)将反应后的炉气进行水合成磷酸,使五氧化二磷气体溶入水中进行回收;
6、4)将酸洗后的炉气进行碱洗,再将经过碱洗的炉气进行使用或回收。
7、在电炉输出炉气的管路上设置高温止逆阀与高温快速切断阀,并与dcs联锁。防止炉气回流电炉。
8、步骤2)所述的氧化反应为充分燃烧,使炉气中气态p4充分燃烧成为五氧化二磷气体;一氧化碳气体充分燃烧为二氧化碳。
9、本技术的另一方案是,步骤2)所述的氧化反应为竞争氧化反应,通过控制氧气的进气量来调节反应温度,使反应温度控制在460~530℃。所述的控制氧气的进气量具体是,将空气与氮气进行混合,通过调节空气与氮气的占比从而控制氧气的进气量。炉气在反应区中的停留时间为0.8-1.2秒;在反应区中设置多个均匀分布的进气点,使氧气在反应区内均匀分布。分布式分层进气结构可消除局部富氧热点,相比单点直喷进气,co氧化损耗下降2.1%~3.5%,当停留时间低于 0.8s 时,无论升温至 550℃,p4无法完全转化。竞争氧化的方案通过精准配氧、控制炉气停留时间实现气态 p4优先定向氧化,在保障 p2o5高回收率的同时,有效抑制一氧化碳同步剧烈燃烧放热,安全防爆可控,全程规避一氧化碳爆炸危险区间。尾气保留高浓度 co 组分,既避免局部超温生成偏磷酸、焦磷酸杂质造成产品纯度下降,又可将 co 送入合成釜合成甲酸盐,实现尾气能源化,实现尾气能源化、高值化利用,资源综合利用率大幅提高。
10、在完全氧化的路线中,完全燃烧氧化后的高温炉气经余热锅炉换热产出中压的饱和蒸汽回收热能。经余热锅炉换热的炉气进热电除尘器除去固体颗粒物,控制粉尘含量100-200mg/nm3。
11、在竞争氧化的路线中,经过氧化反应后的炉气与待进入反应区的空气与氮气进行热交换,将热量从炉气传递至空气与氮气。充分利用电炉原始高温炉气显热作为氧化反应热源,同步回收尾气化学能,系统综合能耗显著下降。
12、所述步骤2)中的酸洗设置多级酸洗,将酸洗液经过串酸后进行合并回收。
13、所述步骤3)中,炉气进行碱洗之前,先进行酸雾捕集。炉气进行碱洗之前,先进行酸雾捕集。若未设置酸雾深度捕集单元,磷组分随尾气逃逸,不仅会降低磷综合利用率,还会造成尾气不达标。
14、完全氧化的所述步骤3)中的回收是指,将经过碱洗后的炉气先进行净化,使净化后的炉气中的二氧化碳先与环氧乙烷环加成合成碳酸乙烯酯,碳酸乙烯酯与甲醇酯交换合成碳酸二甲酯及乙二醇;其反应合成路线如下:
15、c2h4o+co2→c3h4o3
16、c3h4o3+2ch3o(ch3o)2co+hoch2ch2oh。
17、竞争氧化的步骤3)中的回收是指,将经过碱洗后的炉气与氢氧化钾或者氢氧化钠进行反应获得甲酸钾或甲酸钠进行回收,反应温度为150~230℃,反应压力为1.7~4.0mpa。
18、本发明中各个阶段的反应如下
19、1、电炉产生高温含磷一氧化碳气体的化学反应式:
20、4ca5f(po4)3+21sio2+30c=20casio3+3p4+30co+sif4 △h=+7292 kj /mol
21、2、一氧化碳氧化反应式:
22、2co+o2=2co2 △h=-566.0 kj /mol
23、3、磷氧化反应式:
24、p4+5o2=p4o10 △h =-2984 kj /mol
25、4、五氧化二磷与水发生水合反应式:
26、p2o5+ 3h2o =2h3po4 △h =-226 kj /mol
27、5、甲酸钾合成反应式:
28、co+koh=hcook △h =-64.5 kj /mol
29、6、碳酸二甲酯二段酯交换分两段反应:
30、第一二氧化碳加成反应,二氧化碳与环氧乙烷(eo)经催化高温反应生成碳酸乙烯酯(ec)。
31、
32、第二段酯交换反应,碳酸乙烯酯(ec)与甲醇发生酯交换(可逆反应)生成碳酸二甲酯(dmc)和乙二醇(eg)。
33、
34、现有技术尾气资源化利用链条断裂。现有直燃方案仅简单水洗、碱洗后排空,未对氧化后尾气中高浓度 co 或co2进行分质回收,仅少量方案提及直接燃烧供热,未配套甲酸盐的合成、碳酸二甲酯等高附加值资源化路径,co 或co2价值未充分挖掘,资源浪费严重。
35、在炉气输送至反应区的过程中,管线通过伴热恒温控制,使炉气运行温度始终维持不低于320℃。
36、通过采用上述技术方案,本质安全大幅提升,彻底消除高危介质管控风险。本发明全程不冷凝、不生成、不输送、不储存液态黄磷,从生产源头根除自燃剧毒黄磷带来的重大安全隐患,完全不再副产磷泥危险废物,省去磷泥压滤、暂存、无害化处置全套危废配套设施,大幅降低厂区重大危险源管控等级,杜绝液磷泄漏、自燃火灾等安全事故,安全运维成本显著下降。
37、能源利用效率显著提升,彻底消除无效冷热循环损耗。工艺直接利用电炉出炉850~1050℃高温炉气携带的显热开展气相氧化反应,无需对高温炉水强制急冷,也无需额外设置蒸汽伴热系统维持液磷熔融,同时利用氧化后高温烟气与氧化配气换热回收余热,彻底解决传统工艺 “高温急冷、全程补热” 的能源浪费问题,显著降低生产电耗与蒸汽消耗。
38、磷转化效率高,同步实现一氧化碳资源化回收。工艺流程大幅缩短,设备投资与占地显著降低。省去炉气冷凝塔、沉磷槽、粗磷精制装置、大型液磷储罐区、磷泥处置等整套单元设备,装置配套装备数量大幅减少,占地面积压缩,固定资产建设投资、设备日常检修运维工作量同步降低,工业化落地经济性更优。
39、本发明配套干式阻火双重隔断防爆系统,同时能通过氮气稀释调节炉气组分,使系统内 co 体积浓度稳定避开 12.5%~74.2% 爆炸极限区间,隔绝电炉高温还原区与氧化反应区,杜绝回火、爆燃风险,可实现长周期连续稳定工业化生产。
40、三废产污量大幅削减,环保运行成本降低。取消粗磷漂洗、磷泥压滤、炉气水洗冷凝等高废水产污工段,搭配多级串酸酸洗与深度酸雾捕集结构,磷酐吸收效率更高,含磷、含氟酸性废水产生量大幅减少,碱洗后尾气实现资源化利用,减少的co2的排放量、三废处置运维费用明显下降。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com