
一种增材制造用热塑性线材及制备方法和增材制造结构件与流程
本发明涉及增材制造,具体涉及一种增材制造用热塑性线材及制备方法和增材制造结构件。
背景技术:
1、增材制造(3d打印)技术作为先进制造领域的重要分支,广泛应用于航空航天、汽车制造、医疗设备、工业设计及个性化定制等领域。常见的增材制造技术包括选择性激光烧结(sls)、彩色多材料喷墨打印(wjp)、立体光刻成型(sla)、数字光处理(dlp)及熔融沉积(fdm)等。其中,fdm技术因设备成本低、操作简便、材料选择灵活等优势,已成为增材制造的核心工艺之一。
2、在fdm打印过程中,热塑性线材通过加热熔融后逐层沉积成型得到增材制造结构件,热塑性线材的性能直接决定增材制造结构件的尺寸精度、力学强度及表面质量。然而,fdm打印过程中热塑性线材在冷却固化阶段易产生显著的残余应力,导致增材制造结构件出现翘曲变形和开裂等缺陷,尤其在大尺寸或复杂的增材制造结构件的打印过程中表现更为突出。
3、因此,亟待开发一种在增材制造过程中能够有效抑制增材制造结构件翘曲变形和开裂的热塑性线材,从材料层面解决fdm打印过程中的残余应力问题,以提升增材制造结构件的尺寸准确性和力学性能。
技术实现思路
1、本发明提供一种增材制造用热塑性线材及制备方法和增材制造结构件,本发明提供的增材制造用热塑性线材,具备优异的机械强度与抗热形变能力,还能有效抑制增材制造结构件的翘曲变形和开裂,显著提升了增材制造结构件的打印精度与成型稳定性。
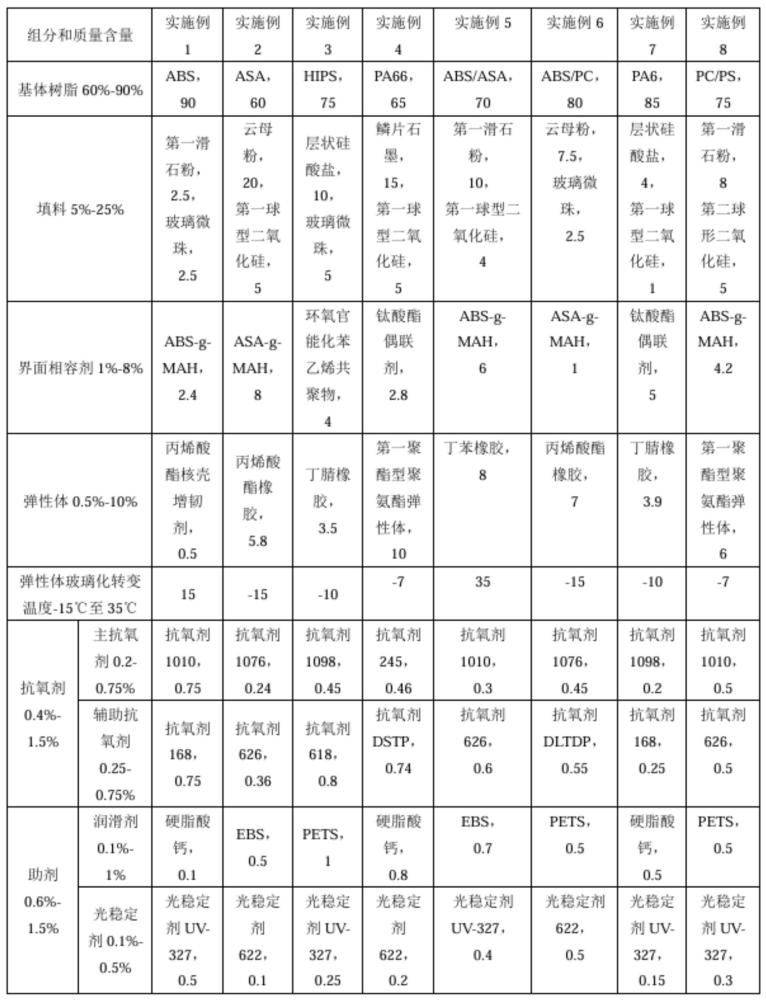
2、本发明提供一种增材制造用热塑性线材,所述热塑性线材包括基体树脂、填料、界面相容剂、弹性体、抗氧剂、助剂;所述填料包括片状填料和球状填料;所述弹性体的玻璃化转变温度tg为-15℃至35℃;
3、其中,所述热塑性线材中,所述基体树脂的质量含量为60%-90%、所述填料的质量含量为5%-25%、所述界面相容剂的质量含量为1%-8%、所述弹性体的质量含量为0.5%-10%、所述抗氧剂的质量含量为0.4%-1.5%、所述助剂的质量含量为0.6%-1.5%。
4、根据本发明的一实施方式,所述片状填料与所述球状填料的质量比为(1-4):1;
5、和/或,所述片状填料的粒径dv50为2-8μm;
6、和/或,所述片状填料的径厚比大于或等于5;
7、和/或,所述球状填料的粒径dv50为5-20μm;
8、和/或,所述片状填料包括滑石粉、云母粉、层状硅酸盐、鳞片石墨中的至少一种;
9、和/或,所述球状填料包括玻璃微珠、球型二氧化硅中的至少一种。
10、根据本发明的一实施方式,所述弹性体包括丙烯酸酯弹性体、丁腈橡胶、丁苯橡胶、聚氨酯弹性体中的至少一种。
11、根据本发明的一实施方式,所述丙烯酸酯弹性体包括非核壳结构的丙烯酸酯橡胶和/或核壳结构的丙烯酸酯弹性体;
12、和/或,所述丁腈橡胶包括丙烯腈结构单元,所述丙烯腈结构单元的质量含量大于或等于40%;
13、和/或,所述丁苯橡胶包括苯乙烯结构单元,所述苯乙烯结构单元的质量含量为36%-42%;
14、和/或,所述聚氨酯弹性体包括聚酯型聚氨酯弹性体和/或聚碳酸酯型聚氨酯弹性体。
15、根据本发明的一实施方式,所述基体树脂在220℃、10kg下的熔融指数为8-25g/10min。
16、根据本发明的一实施方式,所述基体树脂包括苯乙烯类共聚物、丙烯酸酯类共聚物、酰胺类聚合物、丙烯腈-丁二烯-苯乙烯共聚物/丙烯腈-苯乙烯-丙烯酸酯共聚物合金、丙烯腈-丁二烯-苯乙烯共聚物/聚碳酸酯合金、聚苯乙烯/聚碳酸酯合金中的至少一种。
17、根据本发明的一实施方式,所述苯乙烯类共聚物包括丙烯腈-丁二烯-苯乙烯共聚物、丙烯腈-苯乙烯共聚物、聚苯乙烯中的至少一种;
18、和/或,所述丙烯酸酯类共聚物包括丙烯腈-苯乙烯-丙烯酸酯共聚物;
19、和/或,所述酰胺类聚合物包括聚酰胺6、聚酰胺66、聚酰胺12、聚酰胺610中的至少一种。
20、根据本发明的一实施方式,所述界面相容剂包括马来酸酐接枝丙烯腈-丁二烯-苯乙烯共聚物、马来酸酐接枝丙烯腈-苯乙烯-丙烯酸酯共聚物、环氧官能化苯乙烯共聚物、钛酸酯偶联剂中的至少一种。
21、根据本发明的一实施方式,所述抗氧剂包括主抗氧剂、辅助抗氧剂中的至少一种,所述主抗氧剂包括受阻酚类抗氧剂,所述辅助抗氧剂包括亚磷酸酯类抗氧剂、硫代酯类抗氧剂中的至少一种。
22、根据本发明的一实施方式,所述抗氧剂包括主抗氧剂和辅助抗氧剂,所述主抗氧剂和所述辅助抗氧剂的质量比为1:(1-2);
23、和/或,所述受阻酚类抗氧剂包括四[β-(3,5-二叔丁基-4-羟基苯基)丙酸]季戊四醇酯、β-(3,5-二叔丁基-4-羟基苯基)丙酸正十八碳醇酯、n,n'-双-(3-(3,5-二叔丁基-4-羟基苯基)丙酰基)己二胺、三甘醇双-3-(3-叔丁基-4-羟基-5-甲基苯基)丙酸酯中的至少一种;
24、和/或,所述亚磷酸酯类抗氧剂包括三[2,4-二叔丁基苯基]亚磷酸酯、双(2,4-二叔丁基苯基)季戊四醇二亚磷酸酯、二硬脂基季戊四醇二亚磷酸酯中的至少一种;
25、和/或,所述硫代酯类抗氧剂包括季戊四醇四(3-月桂基硫代丙酸酯)、硫代二丙酸双十二醇酯、硫代二丙酸双十八醇酯中的至少一种。
26、根据本发明的一实施方式,所述助剂包括润滑剂、光稳定剂中的至少一种。
27、根据本发明的一实施方式,所述热塑性线材中的润滑剂的质量百分含量为0.1%-1%;
28、和/或,所述润滑剂包括硬脂酸钙、乙撑双硬脂酰胺、季戊四醇硬脂酸酯中的至少一种;
29、和/或,所述热塑性线材中的光稳定剂的质量百分含量为0.1%-0.5%;
30、和/或,所述光稳定剂包括苯并三唑类紫外吸收剂、受阻胺类光稳定剂中的至少一种。
31、本发明的另一方面,本发明提供一种所述的增材制造用热塑性线材的制备方法,包括如下步骤:
32、将所述基体树脂、所述填料、所述界面相容剂、所述弹性体、所述抗氧剂和所述助剂进行熔融共混,然后经挤出造粒,得到混合母料;
33、将所述混合母料进行熔融挤出,然后经拉丝冷却,得到热塑性线材。
34、根据本发明的一实施方式,在所述熔融共混之前,将所述基体树脂进行第一干燥处理,待第一干燥处理结束后再将第一干燥处理后的基体树脂与所述填料、所述界面相容剂、所述弹性体、所述抗氧剂和所述助剂进行所述熔融共混;其中,所述第一干燥处理的温度为70-90℃,时间为2-6h;
35、和/或,在所述熔融共混之前,将所述填料进行第二干燥处理,待第二干燥处理结束后再将第二干燥处理后的填料与所述基体树脂、所述界面相容剂、所述弹性体、所述抗氧剂和所述助剂进行所述熔融共混;其中,所述第二干燥处理的温度为100-120℃,时间为1-3h;
36、和/或,所述熔融共混的温度为200-250℃;
37、和/或,所述熔融挤出的温度为200-250℃。
38、根据本发明的一实施方式,在所述熔融挤出之前,所述混合母料的质量含水率小于或等于0.1%。
39、根据本发明的一实施方式,所述将所述混合母料进行熔融挤出的过程包括:将所述混合母料进行第三干燥处理,待第三干燥处理结束后再将第三干燥处理后的混合母料进行所述熔融挤出;
40、其中,所述混合母料中的弹性体包括丙烯酸酯弹性体、丁腈橡胶、丁苯橡胶中的至少一种时,所述第三干燥处理的温度为75-85℃,时间为2-6h;所述混合母料中的弹性体包括聚氨酯弹性体时,所述第三干燥处理的温度为小于或等于75℃,时间为2-4h。
41、根据本发明的一实施方式,所述熔融共混的过程中,采用双螺杆挤出机进行所述熔融共混。
42、根据本发明的一实施方式,所述双螺杆挤出机的螺杆长径比为40-48,螺杆转速为200-450rpm;
43、和/或,所述熔融共混的过程中,所述双螺杆挤出机的真空度为-0.04mpa至-0.08mpa;
44、和/或,所述双螺杆挤出机包括侧喂料口和主喂料口,所述侧喂料口设置于所述主喂料口的下游方向,且所述侧喂料口与所述主喂料口之间间隔2-4个机筒段;所述填料通过所述侧喂料口投入所述双螺杆挤出机中,所述基体树脂、所述界面相容剂、所述弹性体、所述抗氧剂和所述助剂通过所述主喂料口投入所述双螺杆挤出机中。
45、本发明的另一方面,本发明提供一种增材制造结构件,其由所述的增材制造用热塑性线材经增材制造而成,或按照所述的增材制造用热塑性线材的制备方法制得的热塑性线材经增材制造而成。
46、本发明的实施,至少具有如下有益效果:本发明提供的增材制造用热塑性线材,其包括基体树脂、填料、界面相容剂、弹性体、抗氧剂、助剂;填料包括片状填料和球状填料;弹性体的玻璃化转变温度tg为-15℃至35℃,通过原料之间的相互配合,使热塑性线材具备优异的机械强度与抗热形变能力,还能有效抑制增材制造结构件的翘曲变形和开裂,显著提升了增材制造结构件的打印精度与成型稳定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com