
一种提高夹杂物去除率的真空感应冶炼方法及装置
本发明属于合金冶炼,具体涉及一种提高夹杂物去除率的真空感应冶炼方法及装置。
背景技术:
1、高温合金作为一种重要的战略材料,在国防和国民经济建设的各个领域都得到了广泛的应用。随着我国先进航空发动机定型批产、载人航天工程顺利实施、重型燃机装备舰船以及大型烟气轮机在石化工业广泛应用,我国航空、航天、舰船、石化和核能等领域对高温合金产品的需求日益增长。因此研制、开发和生产高品质、高性能的高温合金材料具有非常重要的国防战略意义和国民经济效益。然而存在于高温合金中的非金属夹杂物不仅直接影响材料的室温强度、高温塑性、疲劳寿命等基础力学性能,更对焊接质量、耐蚀特性以及热加工成型性等关键工艺性能产生决定性作用。在这一背景下,真空感应熔炼(vim)技术通过降低冶炼压力去除钢液中氧和氢等气体元素,从而减少钢中氧化物和氧硫化物等夹杂物含量,此外,结合耐材壁面吸附与熔池动力学促使夹杂物上浮等方式进一步去除夹杂物提高材料洁净度。
2、现有技术中,例如专利cn102477469a原料准备复杂增加了备料工序的难度和成本。对于小规模、多品种或原料形状不规整的生产场景,灵活性和经济性可能较差。
3、例如专利申请cn111455199a工艺控制极为严苛,对精炼时间(>90min)、温度区间(1500–1550℃)、气体含量(o,n)等参数要求非常严格,生产节奏慢,能耗高。
4、例如专利cn105964956a系统复杂,改造难度大,需要配套专用的弧形浇铸车、底部连通的导流通道及复杂的检测机构,对现有真空炉改造工程量大、成本高昂,维修和更换不便,可能影响生产连续性。
5、例如专利cn119642586a结构复杂且依赖外部加热:需在出渣通道外壁附加硅钼棒等加热装置并全程保温,显著增加能耗和设备复杂性。
6、例如专利cn102181656a工艺窗口极其狭窄:对抽真空时序、功率提升曲线(精确到分钟)、坩埚倾斜角度等参数控制极为精细,容错率低,对操作工技能要求极高。
技术实现思路
1、本发明的目的在于提供一种提高夹杂物去除率的真空感应冶炼方法及装置,通过改变真空感应炉线圈冶炼功率,高效去除非金属夹杂物,显著提高洁净度。
2、本发明提供一种提高夹杂物去除率的真空感应冶炼方法,包括:在真空度≤10pa的条件下,将炉料熔化,进行精炼,匀速升温至精炼温度,初精炼期时间≥30分钟,然后进行合金化,加入强脱氧元素,炉体设置上部感应线圈组和下部感应线圈组,作用于熔池,使熔池形成上搅拌区和下搅拌区,设定所述下部感应线圈组的功率为钢液精炼功率的1-1.15倍,所述上部感应线圈组的功率为所述下部感应线圈组的功率的70%-85%,再分批加入强脱氧元素,溶解均匀,取样检测合格且熔池温度稳定在目标浇注温度后,静置使残余夹杂物进一步上浮,然后在真空或惰性气氛保护下进行浇注。
3、优选地,以最大冶炼功率对所述炉料进行熔化。
4、优选地,所述上搅拌区高度为钢液高度的20%-30%。
5、优选地,所述下部感应线圈组的功率为钢液精炼功率的1.05-1.15倍。
6、优选地,分批加入强脱氧的元素时向炉内充入惰性气体。
7、优选地,所述目标浇注温度为1450-1500℃。
8、优选地,静置时间为3-5分钟。
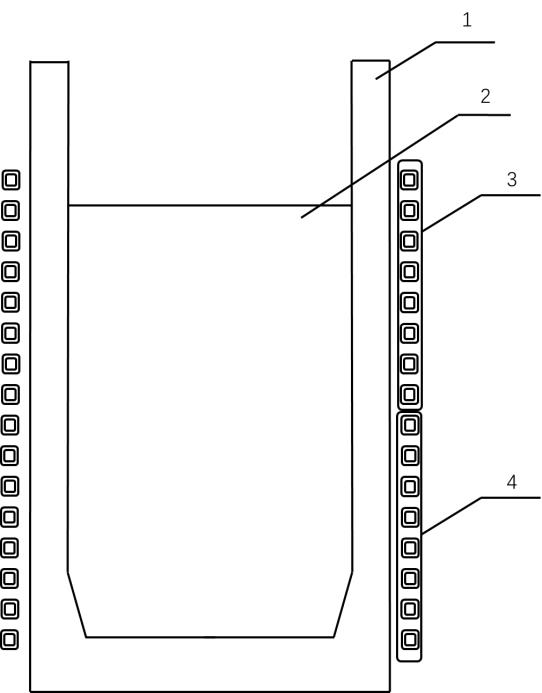
9、本发明还提供任一上述的冶炼方法中的真空感应炉,炉体设置所述上部感应线圈组和所述下部感应线圈组,作用于熔池,使熔池形成所述上搅拌区和所述下搅拌区。
10、本发明具有如下有益效果:
11、本发明冶炼方法通过调节不同位置的感应线圈功率改善钢液的流动状态,强化底部夹杂物迁移上浮,进而促进钢液中非金属夹杂物的脱除,显著提升夹杂物去除率和合金熔体洁净度。
12、本发明冶炼方法的合金化工艺,大幅降低活泼元素氧化烧损,减少脱氧过程新生氧化物夹杂。
13、本发明冶炼方法可大幅降低高温合金内部夹杂缺陷,例如去除冶炼过程生成的非金属氧化物、氧硫化物夹杂物等,有效提升材料高温力学性能、疲劳寿命、耐蚀性与热加工性能等。
14、本发明真空感应炉上、下搅拌区分别设置上部感应线圈组和下部感应线圈组,分段独立控制线圈功率,进而促进钢液中非金属夹杂物的脱除。并且,应用本发明真空感应炉精炼周期短、能耗更低。
1.一种提高夹杂物去除率的真空感应冶炼方法,其特征在于,包括:在真空度≤10pa的条件下,将炉料熔化,进行精炼,匀速升温至精炼温度,初精炼期时间≥30分钟,然后进行合金化,加入强脱氧元素,炉体设置上部感应线圈组和下部感应线圈组,作用于熔池,使熔池形成上搅拌区和下搅拌区,设定所述下部感应线圈组的功率为钢液精炼功率的1-1.15倍,所述上部感应线圈组的功率为所述下部感应线圈组的功率的70%-85%,再分批加入强脱氧元素,溶解均匀,取样检测合格且熔池温度稳定在目标浇注温度后,静置使残余夹杂物进一步上浮,然后在真空或惰性气氛保护下进行浇注。
2.根据权利要求1所述的冶炼方法,其特征在于,以最大冶炼功率对所述炉料进行熔化。
3.根据权利要求1所述的冶炼方法,其特征在于,所述上搅拌区高度为钢液高度的20%-30%。
4.根据权利要求1所述的冶炼方法,其特征在于,所述下部感应线圈组的功率为钢液精炼功率的1.05-1.15倍。
5.根据权利要求1所述的冶炼方法,其特征在于,分批加入强脱氧元素时向炉内充入惰性气体。
6.根据权利要求1所述的冶炼方法,其特征在于,所述目标浇注温度为1450-1500℃。
7.根据权利要求1所述的冶炼方法,其特征在于,静置时间为3-5分钟。
8.权利要求1-7任一所述的冶炼方法中的真空感应炉,其特征在于,炉体设置所述上部感应线圈组和所述下部感应线圈组,作用于熔池,使熔池形成所述上搅拌区和所述下搅拌区。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com