
一种提高船用高强钢板焊接线能量的冶炼方法与流程
本发明属于船舶用钢冶金与焊接,涉及一种提高船用高强钢板焊接线能量的冶炼方法。
背景技术:
1、现代大型集装箱船、lng运输船、豪华邮轮为提升建船效率,广泛采用纵骨、外板气电立焊(egw),单道线能量常达100~180 kj/cm;双丝/三丝埋弧焊线能量也在80~120 kj/cm。大热输入焊接能减少道数、降低预热温度、缩短建船周期,是船舶制造的主流趋势。
2、常规eh40/46船板按≤50 kj/cm设计,直接用于大热输入焊接存在以下问题:1)焊接热影响区(haz)奥氏体晶粒严重粗化,晶界铁素体与侧板条铁素体大量出现,低温韧性急剧下降;2)haz -40℃冲击功常低于船级社门槛(ccs eh46埋弧/立焊平均46j、单值31j),一次报验合格率低;3)船厂被迫采用多道次小线能量+预热+后热,效率下降30%以上;4)日系htuff/ewel路线依赖超纯净冶炼([o]≤5ppm)或极高ti/n控制,国内转炉-lf-rh普钢产线照搬成本高、难度大的;5)国内部分大线能量船板专利做到200~400 kj/cm但加了b/ni/mo或限al≤0.006%,与常规船板tmcp工艺不兼容,应用场景窄。
技术实现思路
1、本发明旨在提供一种低成本、高韧性、适合气电立焊/大热输入埋弧焊的船板钢的冶炼方法,使40~60mm厚eh46级船板在焊接线能量100~140 kj/cm条件下,haz仍满足:-40℃冲击功平均值≥50j(单值≥35j);无软化带、无冷裂;无需焊后热处理;合金成本增量≤120元/吨,兼容常规生产线。
2、本发明的技术方案:
3、一种提高船用高强钢板焊接线能量的冶炼方法,包括如下步骤:
4、(a)冶炼与成分控制:冶炼得到具有下述重量百分比成分的钢液:c=0.05~0.07,si=0.15~0.25,mn=1.45~1.65,p≤0.010,s≤0.0015,al=0.015~0.030,ti=0.003~0.006,nb=0.030~0.050,v=0.040~0.070,b=0.0005~0.0010,n=0.0040~0.0060,cu=0.10~0.20,且nb/v=0.6~0.9,(nb+v)/n≥12,余量为fe和不可避免的杂质;钢中mg≤0.0003%,ca≤0.0008%,不添加mg合金、不喂ca线;
5、(b)连铸:lf白渣下控制成品硫≤0.0015%,rh脱气后依次喂入钛铁线与硼铁线,软吹至成品[o]≤20ppm,不喂镁线、钙线;
6、(c)轧制与冷却:板坯经1120~1160℃再加热、粗轧累计压下≥60%,精轧终轧780~830℃;轧后采用三段式冷却,第一段急冷12~18℃/s至600~640℃,空冷弛豫8~12s,第二段急冷10~15℃/s至480~520℃,空冷弛豫15~25s,入水至350~420℃,最后570~610℃回火1.5~2.5h;
7、(d)大热输入焊接试验:所得船板钢用于气电立焊或双丝埋弧焊,焊接线能量100~140kj/cm,haz -40℃冲击功平均值≥50j;满足ccs、dnv或abs船级社eh40~eh47级要求。
8、进一步的,步骤(b)中rh真空度≤3mbar,纯脱气时间≥15min,成品ti控制在0.003~0.006%,b控制在0.0005~0.0010%。
9、进一步的,步骤(c)中三段式冷却的第一段急冷冷速15℃/s至630℃,第一次弛豫保持10s;第二段急冷冷速12℃/s至500℃,第二次弛豫保持20s;入水至395℃停冷;回火590℃×2.0h。
10、进一步的,步骤(d)大热输入焊接试验:在焊接热影响区1300~1350℃峰值后冷却至900~700℃时,晶内析出5~15nm的(nb,v)(c,n)与bn复合纳米相,诱发针状铁素体。
11、进一步的,适用于厚度40~60mm船板,气电立焊预热50~80℃,不施行焊后热处理。
12、进一步的,钢中不含zr、hf元素。
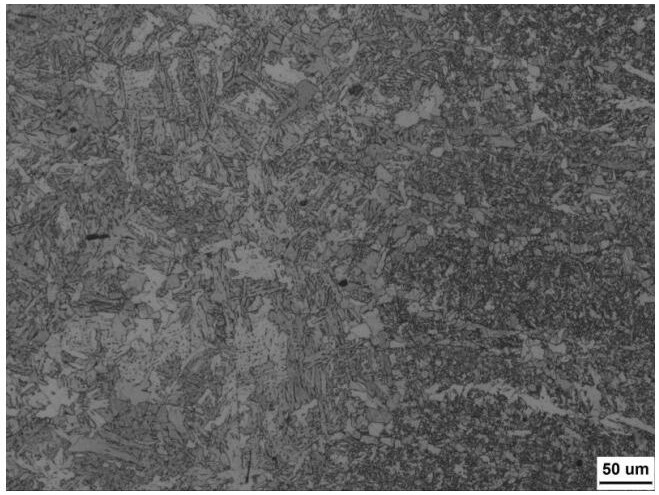
13、进一步的,成品钢板基体组织为细晶铁素体约30%+针状铁素体约60%+薄膜状残余奥氏体约10%,原奥氏体晶粒度≥10.5级。
14、焊接匹配:所得钢板适用于气电立焊(egw)或双丝埋弧焊(saw),焊接线能量为100~140 kj/cm,焊前预热50~80℃,无需焊后热处理。
15、焊接机理:本发明的核心机理在于“焊接热循环触发nb-v-b再生型析出”:
16、(1)egw 100~140 kj/cm热循环峰值温度1300~1350℃时,母材中部分已析出的nbc/vn碳氮化物回溶,释放nb、v原子进入奥氏体;
17、(2)冷却至900~700℃区间,在晶内位错胞、孪晶界等处重新析出5~15 nm级(nb,v)(c,n)纳米相,作为针状铁素体形核核心;
18、(3)微量b吸收ti未固定的自由n,以bn形式析出,阻断晶界先共析铁素体连续析出,促进晶内针状铁素体主导组织;
19、(4)两段弛豫(8~12s + 15~25s)精准调控未再结晶区的位错胞密度,为再生纳米相提供高密度的形核位点,同时抑制再结晶晶粒过度长大。
20、与现有技术中以ti-mg-ca复合氧化物作为高温钉扎核心的技术思路不同,本发明的创新核心在于利用焊接热循环自身触发的nb-v碳氮化物原位再生机制,结合双弛豫位错结构调控,在无需超纯净冶炼和高温稳定粒子的前提下,实现了船用中厚板在气电立焊典型线能量区间的高韧性匹配。本发明不添加mg合金、不喂ca线,ti仅用于固定部分氮,主钉扎相为nb-v-b再生型纳米碳氮化物。有益效果:50mm厚eh46船板,egw 128 kj/cm下haz -40℃kv2平均≥50j、最低≥35j,通过ccs/dnv报验;相对常规仅ti处理eh46(haz -40℃仅20~28j),韧性提升2~3倍;合金不含mg、ca、ni、mo、b以外的昂贵元素;摒弃mg/ca合金化与超纯净冶炼要求,兼容250~350mm板坯、常规tmcp产线;焊接线能量锁定船厂真实egw窗口100~140 kj/cm,实用性明确,不涉及200~400 kj/cm的夸张区间。
1.一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于包括如下步骤:
2.根据权利要求1所述的一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于步骤(b)连铸:rh真空度≤3mbar,纯脱气时间≥15min,成品ti控制在0.003~0.006%,控制b=0.0005%~0.0010%。
3.根据权利要求1所述的一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于步骤(c)轧制与冷却:三段式冷却的第一段急冷冷速15℃/s至630℃,第一次弛豫保持10s;第二段急冷冷速12℃/s至500℃,第二次弛豫保持20s;入水至395℃停冷;回火温度590℃时间2小时。
4.根据权利要求1所述的一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于步骤(d)大热输入焊接试验:在焊接热影响区1300~1350℃峰值后冷却至900~700℃时,晶内析出5~15nm的(nb,v)(c,n)与bn复合纳米相,诱发针状铁素体。
5.根据权利要求1所述的一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于:适用于厚度40~60mm船板,气电立焊预热50~80℃,不施行焊后热处理。
6.根据权利要求1所述的一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于:钢中不含zr、hf元素。
7.根据权利要求1所述的一种提高船用高强钢板焊接线能量的冶炼方法,其特征在于:成品钢板基体组织为细晶铁素体约30%+针状铁素体约60%+薄膜状残余奥氏体约10%,原奥氏体晶粒度≥10.5级。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com