
潮湿环境用轴套防锈防蚀智能处理方法与流程
本发明属于高精度滑动轴套智能制造、潮湿工况金属长效防腐复合表面处理,具体涉及潮湿环境用轴套防锈防蚀智能处理方法。
背景技术:
1、现有轴套防腐分为有机涂层、金属电镀两条完全割裂的独立工艺路线,设备分离、工艺无统一智能调度逻辑,同时存在多处缺陷:
2、1、腐蚀分级不完善,仅划分轻、重两级,缺失中度腐蚀完整工艺参数,技术方案覆盖不全,权利要求存在不清楚缺陷;仅依靠单点温湿度评判腐蚀强度,未综合露点、盐雾、酸性气体耦合作用,无法精准量化eci综合腐蚀负荷;
3、2、工艺判定维度错位,原有方案两条路线判定指标不统一,易出现工件同时满足两条路线或均不匹配的逻辑冲突;
4、3、预处理工艺单一,无一套工序同时适配有机涂层、金属镀层,传统喷砂损伤精密轴套配合尺寸,单一等离子缺少微米机械锚定结构,潮湿介质易界面鼓泡剥落;
5、4、成型工艺无分级适配,轻度、中度、重度环境共用一套涂料/电镀参数,中度工况防护过剩或不足;
6、5、成型缺少在线电化学闭环质控,缺陷仅能成品抽检,返工成本高;
7、无服役原位传感与数字孪生预判体系,仅能肉眼发现锈蚀后停机维修,无法提前预警。
技术实现思路
1、本发明的主要目的在于提供潮湿环境用轴套防锈防蚀智能处理方法,解决现有技术腐蚀分级不全、工艺判定维度冲突、预处理适配性差、成型无分级调控、无全周期腐蚀预判等缺陷,构建eci腐蚀分级标准,统一有机、电镀两条防护路线的判定对比维度,消除判定逻辑矛盾;采用一套激光-等离子协同预处理适配四级腐蚀、两类防护层;分腐蚀等级自适应调控涂料配比、涂层厚度、电镀超声时长;搭配在线电化学缺陷修复与薄膜传感数字孪生预警,实现全品类、全腐蚀等级轴套自适应长效防锈。
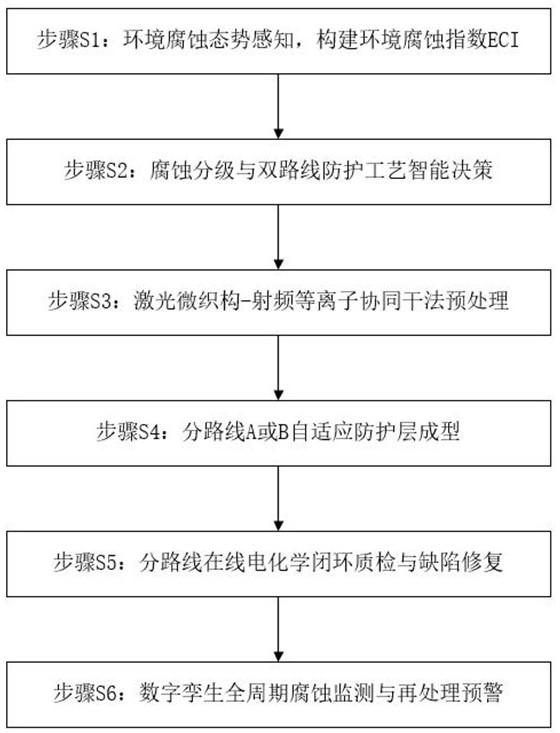
2、为达到以上目的,本发明提供一种潮湿环境用轴套防锈防蚀智能处理方法,包括以下步骤:
3、步骤s1:多参数环境腐蚀态势感知,在轴套仓储区、装配工位分别布设多参数传感阵列,实时同步采集环境温度t、相对湿度rh、盐雾浓度csalt、酸性腐蚀性气体浓度cgas和环境露点温度tdew,构建环境腐蚀指数eci;
4、步骤s2:腐蚀分级与双路线防护工艺智能决策,将计算所得eci输入轴套腐蚀失效样本、电化学腐蚀动力学曲线训练完成的svm腐蚀等级映射模型,自动输出多级腐蚀等级;并且同步读取上位机录入的轴套统一工况参数,判定防护成型路线a或b;
5、步骤s3:激光微织构-射频等离子协同干法预处理,统一适用于路线a、路线b两种轴套,对轴套内、外全部配合工作面同步开展激光刻蚀微织构和真空射频等离子体活化复合处理,在轴套基体表面同时生成微米级机械锁合凹坑与高活性纳米界面;
6、步骤s4:分路线a或b自适应防护层成型;
7、步骤s5:分路线在线电化学闭环质检与缺陷修复;
8、步骤s6:数字孪生全周期腐蚀监测与再处理预警,搭建包含轴套三维几何参数、基体电化学性能、防护层厚度/阻抗物性参数的静态数字孪生基础模型;轴套出厂装配投入服役后,粘贴于轴套外壁的薄膜湿度-电位复合传感器采集涂层下界面实时湿度、开路电位,通过lora无线单元回传至智能决策模块;智能决策模块融合长期eci时序环境数据驱动孪生模型开展电化学腐蚀演化仿真,实时输出涂层剩余防锈寿命。
9、作为上述技术方案的进一步优选的技术方案,在步骤s1中,环境腐蚀指数eci的构建为:对全部原始传感数据采用标准化预处理,代入多因子耦合腐蚀量化公式计算环境腐蚀指数eci;eci计算公式为:
10、;
11、式中、、、和为针对当前待处理轴套基材开展多组加速腐蚀试验,经多元非线性回归拟合标定得到的权重修正系数。
12、作为上述技术方案的进一步优选的技术方案,在步骤s2中,工况参数包含eci数值、日均滑动摩擦时长、额定承载载荷、长期最高工作温度和轴套配合间隙;系统调用内置双路线判定矩阵自动判定防护成型路线a或b;判定规则为:
13、有机纳米梯度涂层路线a的准入全部基础条件:同时满足eci<eci预设值、日均摩擦时长<时长预设值、额定承载载荷<载荷预设值和长期工作温度≤温度预设值四项条件,且满足附加精密约束:轴套配合间隙≤间隙预设值,则自动执行路线a有机纳米梯度涂层制备;
14、镍基纳米复合脉冲电沉积路线b满足任意一条执行:满足eci≥eci预设值、日均摩擦时长≥时长预设值、额定载荷≥载荷预设值和长期最高工作温度>温度预设值任意一项条件时,自动执行路线b镍基纳米复合脉冲电沉积制备。
15、作为上述技术方案的进一步优选的技术方案,在步骤s3中,自适应工艺匹配规则为:
16、目标腐蚀等级为ⅰ级轻度腐蚀:激光织构密度50~80个/mm2,单坑坑径20~40μm、坑深5~10μm;等离子体采用氩气和氧气混合气氛,氧气体积占比5%~15%,射频功率100~150w,真空腔内处理时长3~5min,真空腔稳定压力10~50pa;
17、ⅱ级中度腐蚀:激光织构密度80~120个/mm2,单坑坑径15~25μm、坑深10~15μm;等离子体采用氩氧混合气氛,氧体积占比8%~12%,射频功率150~200w,真空腔内处理时长5~8min,真空腔稳定压力10~50pa;
18、ⅲ、ⅳ级重度/严酷腐蚀:激光织构密度120~180个/mm2,单坑坑径10~20μm、坑深15~25μm;等离子体采用氮气+氢气混合气氛,氮氢体积比4:1,射频功率200~300w,真空腔内处理时长8~12min,真空腔稳定压力10~50pa。
19、作为上述技术方案的进一步优选的技术方案,在步骤s4中:
20、路线a有机纳米梯度涂层制备:依据ⅰ/ⅱ目标腐蚀等级动态调控各组分添加比例;涂料体系由环氧树脂基体、聚酰胺固化剂、负载苯并三氮唑的介孔二氧化硅纳米容器、氟化石墨烯疏水纳米片、聚吡咯导电填料组成;各组分质量占比可调区间:介孔二氧化硅纳米容器5~15wt%、氟化石墨烯3~8wt%、聚吡咯1~5wt%,剩余组分为环氧树脂与固化剂;介孔二氧化硅纳米容器粒径80nm,苯并三氮唑负载率25%,具备ph响应缓释缓蚀剂功能;氟化石墨烯片径1~5μm,氟元素质量分数55wt%;调配完成的涂料依次经过静态混合器、20khz超声分散器串联均质处理消除纳米团聚;梯度涂覆厚度分级匹配:ⅰ级配合面50~60μm、非配合面25~30μm;ⅱ级配合面80~100μm、非配合面40~50μm;轴套内外配合面干膜厚度始终大于非配合面,涂层整体厚度随eci数值增大线性提高;
21、路线b镍基纳米复合脉冲电沉积制备:配置专用复合电镀工作液,基础镀液组分:硫酸镍200~300g/l、氯化镍30~50g/l、硼酸30~40g/l,工作液ph稳定控制在3.5~4.5;镀液内添加石墨烯纳米片0.1~0.5g/l、氧化锌纳米颗粒5~15g/l,石墨烯片径1~5μm,氧化锌粒径20~100nm;电沉积采用可调脉冲方波电源,脉冲频率500~2000hz、占空比20%~50%、平均电流密度1~5a/dm2;沉积全过程同步开启槽体机械搅拌与槽内基础超声分散,轴套作为阴极以10~50r/min匀速旋转;超声致密化时长分级:ⅰ、ⅱ级腐蚀处理3~5min;ⅲ、ⅳ级腐蚀处理8~10min;在电沉积工序最后对应时长内,启动沿槽轴向、周向环绕布置的超声换能器阵列,输出20~40khz超声波,功率密度0.5~2w/cm2,利用声空化效应填充镀层内部针孔、微裂纹缺陷。
22、作为上述技术方案的进一步优选的技术方案,在步骤s5中:
23、路线a配套三段温控固化和预埋微电极检测:喷涂完成后送入分段固化炉执行三级热处理:60±5℃预固化20~30min、120±5℃主固化40~60min、80±5℃退火10~15min;固化全程采用预埋于涂层内部微型三电极电化学传感器持续采集0.01hz~100khz区间电化学阻抗谱;当0.1hz低频下涂层阻抗模值低于阈值判定涂层存在孔隙缺陷,系统自动启动局部补涂与二次固化修复工序;
24、路线b配套电沉积实时动态调控:每间隔5min通过槽内三电极检测系统采集镀层电化学阻抗、等效电路拟合孔隙率两项指标;若镀层低频阻抗低于预设阈值或孔隙率高于设定上限,控制系统自动上调脉冲平均电流密度或延长总电沉积时长,直至两项指标全部达标。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com