
一种等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法与流程
本发明涉及制氢电极,具体而言,涉及一种等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法。
背景技术:
1、传统热喷涂制备镍基制氢电极从电极喷涂开始到结束都采用同样一套工艺参数,多次喷涂,喷涂各层材料属性和结构基本相同,但该工艺会出现以下问题:随着涂层厚度的增加出现涂层内应力增加,容易出现开裂结合力下降,当粉体材料中有金属氧化物的存在时,随着涂层的增厚还会出现导电性下降;在新能源波动电流工况下,易出现整体式脱落,活性位点减少,电极衰减快等问题。
2、因此我们对此做出改进,提出一种等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法。
技术实现思路
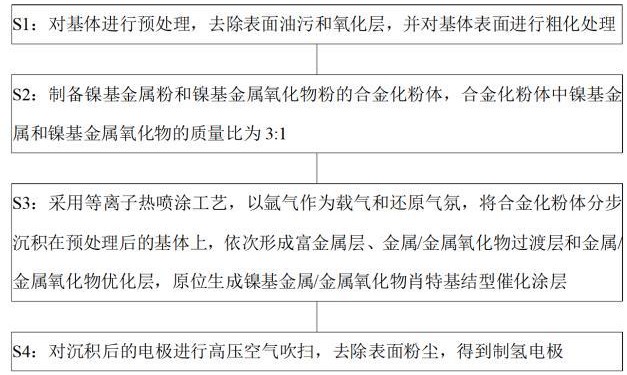
1、本发明提供了等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,包括以下步骤:
2、s1:对基体进行预处理,去除表面油污和氧化层,并对基体表面进行粗化处理;
3、s2:制备镍基金属粉和镍基金属氧化物粉的合金化粉体,合金化粉体中镍基金属和镍基金属氧化物的质量比为3:1;
4、s3:采用等离子热喷涂工艺,以氩气作为载气和还原气氛,将合金化粉体分步沉积在预处理后的基体上,依次形成富金属层、金属/金属氧化物过渡层和金属/金属氧化物优化层,原位生成镍基金属/金属氧化物肖特基结型催化涂层;
5、s4:对沉积后的电极进行高压空气吹扫,去除表面粉尘,得到制氢电极。
6、作为本申请优选的技术方案,s1中,基体为镍网、多孔镍板或不锈钢网;
7、预处理包括:采用质量分数为5wt%的水基清洗剂,在55–65℃、超声频率40khz条件下处理10–15min,依次用去离子水和乙醇洗涤;然后采用粒度0.18–0.425mm的al2o3砂料,在喷砂压力0.35–0.50mpa下进行两遍喷砂,两遍喷砂方向呈0°/90°交叉全扫描。
8、作为本申请优选的技术方案,s2中,合金化粉体的粒径分布为:d10为30–33μm,d50为55–60μm,d90为105–120μm;霍尔流速≤18s/50g,松装密度≥3.9g/cm³。
9、作为本申请优选的技术方案,s3中,等离子热喷涂工艺的参数为:载气氩气流量3–10l/min,还原气氛氩气流量2–8l/min,喷涂距离100–200mm。
10、作为本申请优选的技术方案,s3中,富金属层厚度为10–20μm,金属/金属氧化物过渡层厚度为20–30μm,金属/金属氧化物优化层厚度为30–40μm,涂层总厚度为70–100μm;
11、s3中,富金属层中氧化相含量为3–8%,金属/金属氧化物过渡层中氧化相含量为10–15%,金属/金属氧化物优化层中氧化相含量为20–30%。
12、作为本申请优选的技术方案,s3中,原位生成的镍基金属/金属氧化物肖特基结型催化涂层中,金属相与金属氧化物相之间形成肖特基接触界面,涂层孔隙率为14–18%。
13、作为本申请优选的技术方案,s4中,高压空气吹扫采用压缩空气对电极表面进行吹扫,去除未结合粉体和表面粉尘。
14、作为本申请优选的技术方案,还包括对制氢电极进行超声失重测试,超声失重测试的条件为:超声功率300w,介质为30%koh水溶液,时间2小时,温度60–80℃,测试样品尺寸为40mm×40mm。
15、作为本申请优选的技术方案,还包括对所得电极进行电化学与老化性能测试,所述电化学与老化性能测试包括正反极化循环测试、线性扫描伏安测试和电化学阻抗测试;
16、所述正反极化循环测试采用三电极测试,对电极为4×4cm²的光镍网,工作电极为1×1cm²待测电极,参比电极为hg/hgo电极;测试时先施加-500ma/cm²、5分钟的恒电流,模拟碱水电解工作条件,再改变电流方向施加1000ma/cm²、0.5分钟的电流,以模拟电解停止产生的反向电流,循环测试100次;
17、所述线性扫描伏安测试在正反极化循环测试前后分别进行,起始电位为0.026vvs.rhe,终止电位为-0.35vvs.rhe,扫描速度为5mv/s,以对比正反极化前后的电化学性能;
18、所述电化学阻抗测试采用恒电位模式,施加电位为-1.0vvs.hg/hgo,频率从100000hz到1hz。
19、作为本申请优选的技术方案,还包括对所得制氢电极进行开关机循环测试,开机电密5000a/m2,时间30min;关机电密0a/m2,持续时间12min,循环200次;
20、测试电极直径为140mm,小室数量10个,温度85±3℃,制氢系统压力0.8mpa,200次开关机测试之后平均小室电压维持在1.84±0.01v。
21、与现有技术相比,本发明的有益效果:
22、本申请采用多级还原的方式,调控每层涂层中氧化相的比例,构建紧密的金属/金属半导体异质结界面,提升电极的稳定性、导电性和催化活性比例;多级还原调控使得涂层应力过渡,异质结界面结合力变强;电极析氢活性提升,大电流反复波动、频繁启停条件下不容易衰减。
1.一种等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,s1中,基体为镍网、多孔镍板或不锈钢网;
3.根据权利要求1所述的等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,s2中,合金化粉体的粒径分布为:d10为30–33μm,d50为55–60μm,d90为105–120μm;霍尔流速≤18s/50g,松装密度≥3.9g/cm³。
4.根据权利要求1所述的等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,s4中,高压空气吹扫采用压缩空气对电极表面进行吹扫,去除未结合粉体和表面粉尘。
5.根据权利要求1所述的等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,还包括对制氢电极进行超声失重测试,超声失重测试的条件为:超声功率300w,介质为30%koh水溶液,时间2小时,温度60–80℃,测试样品尺寸为40mm×40mm。
6.根据权利要求1所述的等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,还包括对所得电极进行电化学与老化性能测试,所述电化学与老化性能测试包括正反极化循环测试、线性扫描伏安测试和电化学阻抗测试;
7.根据权利要求1所述的等离子热喷涂制备金属/金属氧化物肖特基结型制氢电极的方法,其特征在于,还包括对所得制氢电极进行开关机循环测试,开机电密5000a/m2,时间30min;关机电密0a/m2,持续时间12min,循环200次;
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com