
高耐磨耐蚀阀瓣、其制备方法以及旋启式止回阀与流程
本发明属于金属材料与阀门制造,具体涉及一种高耐磨耐蚀阀瓣、其制备方法以及旋启式止回阀。
背景技术:
1、旋启式止回阀是防止管路中的介质倒流的自动阀,其启闭件阀瓣围绕阀体内的销轴旋转,介质顺流时阀瓣自行开启,逆流时阀瓣在自重和反向压差作用下自行关闭,主要用于防止介质倒流、防止泵及驱动电机反转以及容器内介质泄放,广泛应用于给排水、石油化工、火力电站、冶金矿山等行业的管路系统中。
2、然而,在长期使用过程中,阀瓣频繁启闭,其密封面与阀座密封面产生反复撞击和摩擦,同时受到介质(尤其是含砂、含氯离子的循环水、矿浆水、含盐雾的海洋环境介质等)的冲刷和腐蚀,导致阀瓣密封面磨损严重、密封性能下降,进而引起阀门内漏甚至失效。目前,现有旋启式止回阀的阀瓣多采用普通铸钢(如wcb)或普通铬不锈钢(如20cr13)整体铸造而成,这类材料的硬度和耐磨性有限,在含固体颗粒介质的冲刷磨损与介质腐蚀的交互作用下,密封面寿命较短。为解决这一问题,已有技术尝试在阀瓣密封面上堆焊司太立(stellite)钴基硬质合金或喷焊镍基合金层,或采用在阀瓣上设置减震垫、可更换耐磨垫等结构改进方案。但堆焊或喷焊方案存在界面结合强度有限、堆焊层易开裂剥落、工艺复杂且成本高的问题;结构改进方案则增加了阀门结构的复杂性,且需要频繁更换易损件,维护成本较高。
3、综上所述,如何获得一种兼具高耐磨性、高耐蚀性和良好韧性的阀瓣材料,并从根本上从阀瓣材料本身入手系统地解决旋启式止回阀阀瓣密封面易磨损、使用寿命短的问题,是本领域亟待解决的技术问题。
技术实现思路
1、针对现有技术中存在的上述问题,本发明提供一种高耐磨耐蚀阀瓣、其制备方法以及旋启式止回阀。本发明的发明人经过大量深入的研究发现:在马氏体耐磨耐蚀铸钢中同时引入碳化钽和镧,可以同时实现(1)耐磨性的显著提高、(2)耐蚀性(耐盐雾腐蚀和耐点蚀性能)的显著提高以及(3)冲击韧性的保持和改善。
2、具体地,根据本发明的一个方面,提供了一种高耐磨耐蚀阀瓣的制备方法,所述制备方法包括以下步骤:
3、(1)按照目标成分称取工业纯铁、铬铁、硅铁、锰铁、钼铁、镍板、碳化钽粉和镧源;以所述高耐磨耐蚀阀瓣的金属材料的总重量为100%计,所述目标成分为:0.16-0.28重量%的碳,0.30-0.80重量%的硅,0.40-0.90重量%的锰,11.5-14.0重量%的铬,0.60-1.50重量%的镍,0.40-1.00重量%的钼,0.50-2.00重量%的碳化钽,0.03-0.15重量%的镧,不大于0.030重量%的磷,不大于0.020重量%的硫,以及余量的铁和不可避免的杂质;
4、(2)将步骤(1)称取的工业纯铁、铬铁、硅铁、锰铁、钼铁和镍板加入中频感应炉中,升温至1580-1650℃熔化,得到钢液;
5、(3)对步骤(2)得到的钢液进行造渣精炼、吹氩搅拌和终脱氧,得到精炼钢液;
6、(4)将步骤(3)得到的精炼钢液出钢至浇包,出钢过程中将预热至300-500℃的碳化钽粉随钢流冲入浇包,随后向浇包内的钢液中喂入所述镧源进行孕育处理,得到改性钢液;
7、(5)将步骤(4)得到的改性钢液浇注至铸型中,浇注温度在1480-1560℃的范围内,冷却后得到阀瓣毛坯;
8、(6)将步骤(5)得到的阀瓣毛坯经清砂后进行去应力退火,得到退火毛坯;
9、(7)将步骤(6)得到的退火毛坯进行粗加工,得到半成品;
10、(8)将步骤(7)得到的半成品加热至1000-1060℃保温后进行油冷,得到淬火件;
11、(9)将步骤(8)得到的淬火件加热至280-380℃保温后空冷,得到回火件;
12、(10) 将步骤(9)得到的回火件精加工并对密封面进行研磨,得到所述高耐磨耐蚀阀瓣。
13、根据本发明的某些优选实施方案,所述碳化钽与所述镧的重量比在5:1至20:1的范围内。
14、根据本发明的某些优选实施方案,所述碳化钽与所述镧的重量比在8:1至15:1的范围内。
15、根据本发明的某些优选实施方案,以所述高耐磨耐蚀阀瓣的金属材料的总重量为100%计,所述目标成分为:0.18-0.24重量%的碳,0.30-0.60重量%的硅,0.50-0.80重量%的锰,12.0-13.5重量%的铬,0.80-1.20重量%的镍,0.50-0.80重量%的钼,0.80-1.50重量%的碳化钽,0.05-0.10重量%的镧,不大于0.030重量%的磷,不大于0.020重量%的硫,以及余量的铁和不可避免的杂质。
16、根据本发明的某些优选实施方案,在步骤(1)中,所述碳化钽粉的平均粒径在0.5-8 μm的范围内,优选在1-5 μm的范围内。
17、根据本发明的某些优选实施方案,在步骤(1)中,所述碳化钽粉的纯度大于或等于99.5%。
18、根据本发明的某些优选实施方案,在步骤(1)中,所述镧源为镧铁合金和金属镧中的一种或多种。
19、根据本发明的某些优选实施方案,在步骤(1)中,所述镧铁合金中镧的含量在25-35重量%的范围内。
20、根据本发明的某些优选实施方案,在步骤(1)中,所述工业纯铁的纯度大于或等于99.0%,所述铬铁为微碳铬铁,所述钼铁中钼的含量大于或等于55重量%,所述镍板为1号电解镍板。
21、根据本发明的某些优选实施方案,在步骤(3)中,所述造渣精炼采用石灰-萤石复合渣料。
22、根据本发明的某些优选实施方案,在步骤(3)中,所述石灰-萤石复合渣料的加入量为所述钢液重量的1.5-3.0%。
23、根据本发明的某些优选实施方案,在步骤(3)中,所述吹氩搅拌为通过安装在炉内或浇包底部的透气砖向钢液中吹入高纯氩气。
24、根据本发明的某些优选实施方案,在步骤(3)中,吹氩时间在5-15分钟的范围内,氩气流量按每吨钢液0.10-0.30 m3/h控制。
25、根据本发明的某些优选实施方案,在步骤(3)中,所述终脱氧为向钢液中加入金属铝。
26、根据本发明的某些优选实施方案,在步骤(3)中,所述金属铝的加入量为所述钢液重量的0.03-0.08%。
27、根据本发明的某些优选实施方案,在步骤(4)中,出钢温度在1620-1680℃的范围内。
28、根据本发明的某些优选实施方案,在步骤(4)中,所述碳化钽粉在冲入前在300-500℃下预热1-3小时,所述冲入为在出钢钢流达到浇包容量的1/4至3/4期间将所述碳化钽粉均匀撒入钢流冲击区。
29、根据本发明的某些优选实施方案,在步骤(4)中,所述孕育处理为将所述镧源制成包芯线以喂丝方式喂入钢液,或者以钟罩压入方式将所述镧源压入钢液,孕育处理后静置3-8分钟。
30、根据本发明的某些优选实施方案,在步骤(5)中,所述铸型为呋喃树脂自硬砂型,所述改性钢液经直浇道和内浇道底注式引入型腔,浇注完成后在铸型中冷却至600℃以下开箱。
31、根据本发明的某些优选实施方案,在步骤(6)中,所述去应力退火的温度在840-900℃的范围内,保温时间在2-4小时的范围内,随后以不大于50℃/h的速率随炉冷却至500℃以下出炉空冷。
32、根据本发明的某些优选实施方案,在步骤(8)中,所述淬火的保温时间在0.5-2小时的范围内,淬火介质为快速光亮淬火油,油温控制在40-80℃的范围内。
33、根据本发明的某些优选实施方案,在步骤(9)中,所述回火的保温时间在2-4小时的范围内。
34、根据本发明的某些优选实施方案,经步骤(10)得到的所述高耐磨耐蚀阀瓣的硬度在hrc 38-45的范围内。
35、根据本发明的另一个方面,提供了一种高耐磨耐蚀阀瓣,所述高耐磨耐蚀阀瓣根据以上所述的方法制备。
36、根据本发明的某些优选实施方案,所述高耐磨耐蚀阀瓣的显微组织为回火马氏体基体上弥散分布有碳化钽颗粒和细小m23c6型碳化物析出相。
37、根据本发明的某些优选实施方案,所述碳化钽颗粒的平均粒径在1-5 μm的范围内。
38、根据本发明的某些优选实施方案,按照国家标准gb/t 6394-2017评定的所述回火马氏体基体的原奥氏体平均晶粒度级别不低于8级。
39、根据本发明的某些优选实施方案,按照国家标准gb/t 230.1-2018测定的所述高耐磨耐蚀阀瓣的洛氏硬度在hrc 38-45的范围内。
40、根据本发明的某些优选实施方案,按照国家标准gb/t 228.1-2021测定的所述高耐磨耐蚀阀瓣的室温抗拉强度大于或等于1100 mpa。
41、根据本发明的某些优选实施方案,按照国家标准gb/t 229-2020测定的所述高耐磨耐蚀阀瓣的室温夏比v型缺口冲击功kv2大于或等于28 j。
42、根据本发明的某些优选实施方案,按照国家标准gb/t 12444-2006进行试环-试块滑动磨损试验,在载荷490 n、转速200 r/min、干摩擦、试验时间120分钟的试验条件下,所述高耐磨耐蚀阀瓣的磨损量不大于15 mg。
43、根据本发明的某些优选实施方案,按照国家标准gb/t 10125-2021进行240小时中性盐雾试验,所述高耐磨耐蚀阀瓣的平均腐蚀速率不大于0.10 g/(m2•h)。
44、根据本发明的某些优选实施方案,按照国家标准gb/t 17899-1999在3.5重量%的氯化钠水溶液中测定的所述高耐磨耐蚀阀瓣的点蚀电位eb10不低于+150 mv(相对于饱和甘汞电极)。
45、根据本发明的某些优选实施方案,所述高耐磨耐蚀阀瓣由以上所述的制备方法制备得到。
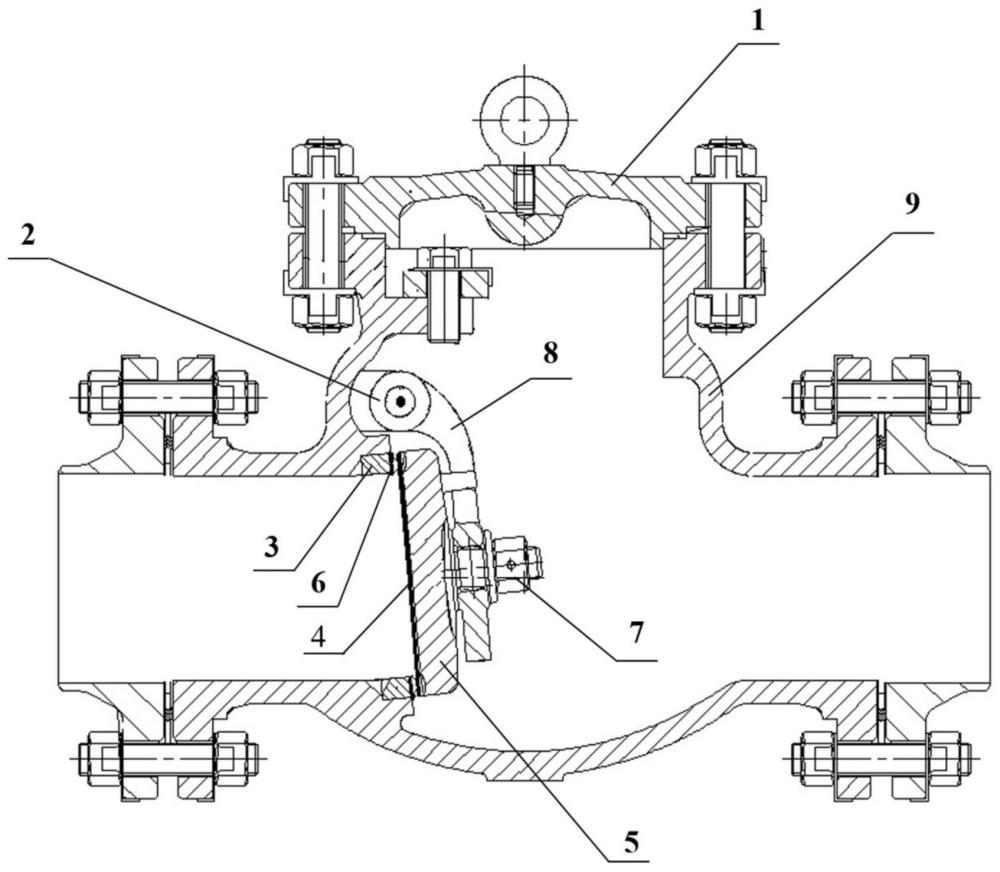
46、根据本发明的某些优选实施方案,所述高耐磨耐蚀阀瓣为圆盘形,所述高耐磨耐蚀阀瓣的正面设置有环形的第二密封面,背面设置有用于与摇杆连接的耳座,设置有副阀安装部。
47、根据本发明的再一个方面,提供了一种旋启式止回阀,所述旋启式止回阀包括阀盖、阀体、销轴、阀座、摇杆和阀瓣;所述阀体内设置有供介质流通的流道,所述阀体上端设置连接有所述阀盖,所述阀体内部上端设置有所述销轴,所述摇杆通过所述销轴可旋转地设置在所述阀体内;所述阀座设置在所述流道上,所述阀座上设置有第一密封面,所述阀瓣与所述摇杆连接并随所述摇杆绕所述销轴旋转,所述阀瓣上设置有与所述第一密封面相配合的第二密封面;其中所述阀瓣为以上所述的高耐磨耐蚀阀瓣。
48、根据本发明的某些优选实施方案,所述第一密封面相对于所述流道的轴线的斜角在25°-40°的范围内。
49、根据本发明的某些优选实施方案,所述第二密封面与所述第一密封面接触时,所述旋启式止回阀关闭。
50、根据本发明的某些优选实施方案,所述阀瓣设置有副阀;介质正向流动时,所述阀瓣在介质推力作用下绕所述销轴旋离所述阀座,所述旋启式止回阀开启;介质倒流或停止流动时,所述阀瓣在自重和反向压差作用下回落至所述阀座,所述第二密封面与所述第一密封面贴合,所述旋启式止回阀关闭。
51、根据本发明的某些优选实施方案,所述阀体和所述阀盖由铸钢制成,所述摇杆和所述销轴由铬不锈钢制成。
52、根据本发明的某些优选实施方案,所述旋启式止回阀的公称通径在dn50-dn500的范围内,公称压力在pn1.6-pn6.4 mpa的范围内。
53、根据本发明的某些优选实施方案,所述旋启式止回阀的适用介质为水、油品、蒸汽或弱腐蚀性介质。
54、根据本发明的某些优选实施方案,所述旋启式止回阀的工作温度在-29℃至425℃的范围内。
55、与现有技术相比,本发明的有益效果在于下列方面:
56、1. 本发明在马氏体耐磨耐蚀铸钢中同时引入碳化钽和镧,二者产生显著的协同效应:碳化钽颗粒弥散分布于回火马氏体基体中,作为高硬度硬质相直接承担磨粒的切削和碾压载荷,显著提高材料的耐磨性;镧一方面通过脱氧、脱硫和变质夹杂物净化晶界,显著提高冲击韧性和耐蚀性,另一方面作为表面活性元素偏聚于碳化钽颗粒与钢基体的相界面,降低界面能、改善碳化钽与钢液之间的润湿性和界面结合强度,抑制碳化钽颗粒在钢液中的沉降偏聚和团聚,使碳化钽颗粒均匀弥散分布,其耐磨强化作用得以充分发挥而不损害韧性和耐蚀性;同时,弥散分布的碳化钽颗粒又作为含镧夹杂物(如la2o2s型稀土氧硫化物)的异质形核核心,使含镧夹杂物细小、圆整、弥散分布,避免了游离镧在晶界形成粗大低熔点金属间化合物的危害。
57、2. 本发明的高耐磨耐蚀阀瓣的洛氏硬度为hrc 38-45,室温抗拉强度不低于1100mpa,室温夏比v型缺口冲击功kv2不低于28 j,滑动磨损试验磨损量不大于15 mg,240小时中性盐雾试验平均腐蚀速率不大于0.10 g/(m2•h),点蚀电位eb10不低于+150 mv(相对于饱和甘汞电极),综合性能显著优于现有技术中普通铸钢和普通铬不锈钢阀瓣材料。
58、3. 本发明采用铸造工艺制备所述阀瓣,碳化钽粉通过包内冲入法加入钢液,镧以镧铁合金或金属镧的形式经孕育处理加入,收得率高、工艺可控性好;所述制备方法的各工序(中频感应炉熔炼、精炼脱氧、冲入法改性、砂型铸造、淬火回火热处理)均为铸造行业的常规工艺,无需复杂设备,与现有阀瓣铸造生产线完全兼容,适合规模化工业生产。
59、4. 本发明的旋启式止回阀由于采用了上述高耐磨耐蚀阀瓣,阀瓣密封面在频繁启闭撞击、介质冲刷和腐蚀的严苛工况下磨损小、不易产生点蚀坑,密封性能持久稳定,阀门内漏风险低,无需设置堆焊层或可更换耐磨垫,结构简单、维护周期长,显著延长了止回阀的使用寿命并降低了全生命周期维护成本。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com