
一种高质量MnB钢连铸坯及其制备方法与流程
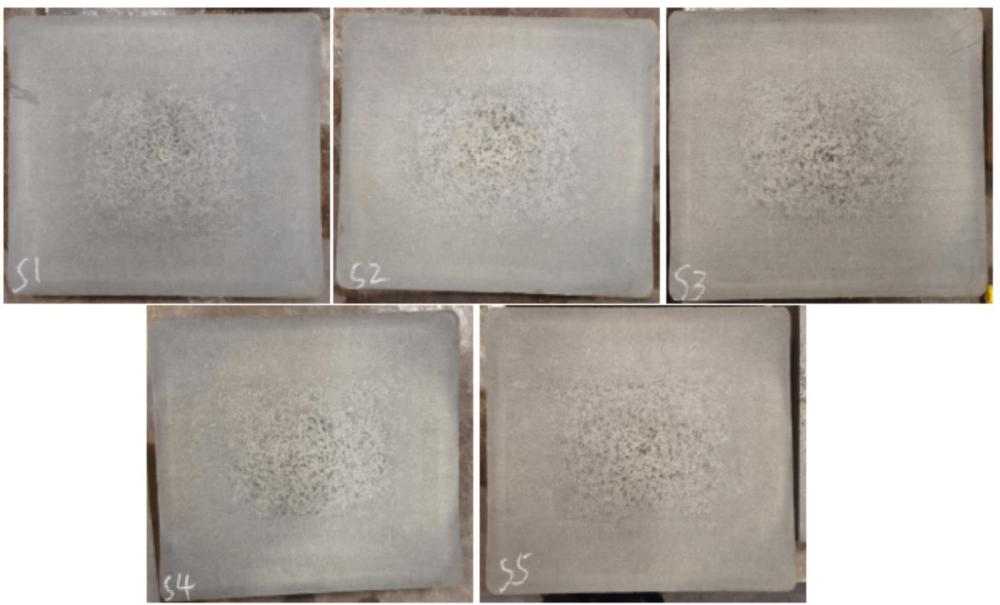
本发明属于钢材连铸,尤其涉及一种高质量mnb钢连铸坯及其制备方法。
背景技术:
1、mnb钢是近年快速发展的低成本微合金高强钢,仅需添加微量硼即可显著提升淬透性,可替代ni、cr、mo、v等贵重合金,兼顾强度与焊接性能,符合汽车轻量化和绿色低碳的发展需求。但在生产实践中,现有mnb钢连铸工艺存在外形质量、内部凝固质量和成分均匀性三方面问题难以协同解决,严重制约了后续轧制棒材的质量等级。外形质量方面,铸坯凹陷、脱方达到3~4mm,超出后续轧制对母材的外形尺寸要求,导致轧制过程难以稳定进行,增加了轧制废品率。内部凝固质量方面,中心疏松达1级、中心缩孔0.5级,纵向存在连续缩孔和v型偏析带,疏松面积占比4.11~5.17%,中心致密度仅85.66%,这些凝固缺陷在后续轧制过程中无法完全消除,仅能部分焊合,严重制约了棒材的内部质量等级。成分均匀性方面,全截面偏析指数区间0.900~1.100,中心偏析指数高达1.100,轧制后易出现内部探伤不良,无法满足高端棒材对成分一致性的质量要求。
2、针对上述三方面问题,现有单一调控手段均存在固有局限,无法同时兼顾。单独采用电磁搅拌虽可在一定程度上改善中心偏析,但搅拌强度过大时易在距离坯壳40~60mm处产生白亮带,反而恶化局部成分均匀性。单独采用轻压下技术可补偿凝固收缩、改善中心致密度,但对糊状区富集溶质的打散效果有限,无法有效降低偏析指数,且轻压下设备投资大、维护成本高。单独采用降拉速措施虽有利于减轻偏析,但会显著降低生产效率,增加产能损失。因此,如何在兼顾外形尺寸精度的前提下,同步提升铸坯中心致密度和成分均匀性,同时避免生产效率的过度牺牲,是本领域亟待解决的技术问题。
技术实现思路
1、为解决mnb钢连铸坯外形质量、内部凝固质量和成分均匀性三者难以兼顾,无法同时控制凹陷脱方超标、中心疏松缩孔严重及偏析指数偏高的技术问题,本发明提供了一种高质量mnb钢连铸坯及其制备方法。
2、本发明的技术方案:
3、一种高质量mnb钢连铸坯的制备方法,采用250mm×280mm断面规格的五流连铸机进行生产,连铸过程中,根据钢水过热度分档调整拉速,过热度<20℃时拉速为0.70m/min,过热度20~40℃时拉速为0.65m/min,过热度41~50℃时拉速为0.60m/min,过热度>50℃时拉速为0.60m/min。
4、进一步的,连铸过程中还投入五机架静态轻压下,总压下量为10mm,各机架压下分配为0、0、3、4、3mm。
5、进一步的,钢种熔炼成分按质量百分比计为c:0.31~0.35、si:0.15~0.35、mn:1.00~1.20、p≤0.040、s:0.010~0.035、b:0.0008~0.0035、ni≤0.30、cr≤0.25、cu≤0.35、mo≤0.08、pb≤0.02、sn≤0.03、as≤0.03、ti≤0.065、al:0.015~0.065,其余为fe及不可避免杂质。
6、进一步的,连铸过程中保护渣的组分按质量百分比计包括:sio2 40.13%、al2o35.54%、fe2o3 0.77%、cao 31.31%、mgo 2.13%、r2o 4.25%、f 3.55%,固定碳5.16%,其余为不可避免的杂质;所述保护渣的碱度r为0.78,所述碱度r=cao/sio2,所述保护渣的熔点为1265℃。
7、进一步的,结晶器冷却水量为2450l/min,二冷比水量为0.20l/kg,二冷三段水量分配比例为36%、39%、25%。
8、进一步的,连铸过程中结晶器电磁搅拌参数为150a/2.0hz,末端电磁搅拌参数为100a/8.0hz。
9、本发明的有益效果:
10、本发明通过梯度降拉速工艺,根据不同过热度分档匹配拉速,延长了铸坯在凝固过程中的冷却时间,促进了柱状晶向等轴晶的转变,使中心疏松和缩孔得到有效控制,铸坯致密度和成分均匀性显著提升,外形尺寸精度也同步改善。在梯度降拉速的基础上进一步耦合静态轻压下工艺,通过在凝固末端施加机械压下力补偿钢液凝固收缩,配合末端电磁搅拌打散中心富集溶质,使纵向连续缩孔完全消除、v型偏析大幅弱化,中心偏析指数进一步降低,中心致密度提升更为明显。
11、本发明有效解决了现有mnb钢连铸坯外形凹陷脱方超标、中心疏松缩孔严重、偏析指数偏高、轧制后探伤不良等问题,两种方案可根据下游需求灵活选用,不涉及复杂设备改造,实施简单、投资小,具有良好的工业化应用前景。
1.一种高质量mnb钢连铸坯的制备方法,采用250mm×280mm断面规格的五流连铸机进行生产,其特征在于,连铸过程中,根据钢水过热度分档调整拉速,过热度<20℃时拉速为0.70m/min,过热度20~40℃时拉速为0.65m/min,过热度41~50℃时拉速为0.60m/min,过热度>50℃时拉速为0.60m/min。
2.根据权利要求1所述的制备方法,其特征在于,连铸过程中还投入五机架静态轻压下,总压下量为10mm,各机架压下分配为0、0、3、4、3mm。
3.根据权利要求1或2所述的制备方法,其特征在于,钢种熔炼成分按质量百分比计为c:0.31~0.35、si:0.15~0.35、mn:1.00~1.20、p≤0.040、s:0.010~0.035、b:0.0008~0.0035、ni≤0.30、cr≤0.25、cu≤0.35、mo≤0.08、pb≤0.02、sn≤0.03、as≤0.03、ti≤0.065、al:0.015~0.065,其余为fe及不可避免杂质。
4.根据权利要求3所述的制备方法,其特征在于,连铸过程中保护渣的组分按质量百分比计包括:sio2 40.13%、al2o3 5.54%、fe2o3 0.77%、cao 31.31%、mgo 2.13%、r2o 4.25%、f3.55%,固定碳5.16%,其余为不可避免的杂质;所述保护渣的碱度r为0.78,所述碱度r=cao/sio2,所述保护渣的熔点为1265℃。
5.根据权利要求4所述的制备方法,其特征在于,结晶器冷却水量为2450l/min,二冷比水量为0.20l/kg,二冷三段水量分配比例为36%、39%、25%。
6.根据权利要求5所述的制备方法,其特征在于,连铸过程中结晶器电磁搅拌参数为150a/2.0hz,末端电磁搅拌参数为100a/8.0hz。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com