
一种面向锌合金压铸电镀件的全过程防起泡方法与流程
本发明涉及锌合金压铸件表面处理和电镀质量控制,更具体地说,涉及一种面向锌合金压铸电镀件的全过程防起泡方法。
背景技术:
1、锌合金压铸件成型效率高、尺寸精度稳定,能够一体成型各类曲面、镂空等复杂造型,广泛用于钥匙扣、五金装饰件等外观类产品大批量制造,综合生产成本优势显著。但锌金属化学活性较强,压铸充型过程中极易在铸件表层产生近表面气孔、缩孔、冷隔、微裂纹、金属夹杂物及疏松组织等先天内部缺陷。
2、铸件完成打磨、抛光加工后,再依次经过除蜡除油、酸洗活化、多层电镀、高温烘烤等工序时,工件表面及内部的孔隙、裂纹缺陷会形成细微通道,储存酸洗液体、电镀药水与水汽。当产品后期受热,孔隙内部滞留的液体汽化、气体受热膨胀,或是合金内部发生晶间腐蚀造成局部体积胀大,会从内部向外顶破镀层,最终表现为电镀成品起泡、镀层脱皮、表面麻点、针孔与黑点等不良,严重影响外观与使用可靠性。
3、目前行业传统质量管控手段仅聚焦电镀完工后的成品检验,只能事后筛选不良品,无法从根源消除缺陷。该管控模式未结合起泡形成机理,同步管控原料存储、合金熔炼、压铸成型、抛光加工、电镀前处理全流程,气孔、有害杂质、镀层结合力差等核心诱因持续存在,不良品返工、报废成本居高不下。
4、因此,亟需一种面向锌合金压铸电镀件的全过程防起泡方法。
技术实现思路
1、本发明要解决的技术问题是现有锌合金电镀起泡管控仅依赖电镀后复检,未覆盖原料、熔炼、压铸、抛光、电镀前处理全流程,铸件表层气孔、疏松易积存药水水汽引发镀层鼓泡、脱皮,不良损耗大,针对现有技术的上述缺陷,提供一种面向锌合金压铸电镀件的全过程防起泡方法。
2、本发明解决其技术问题所采用的技术方案是:
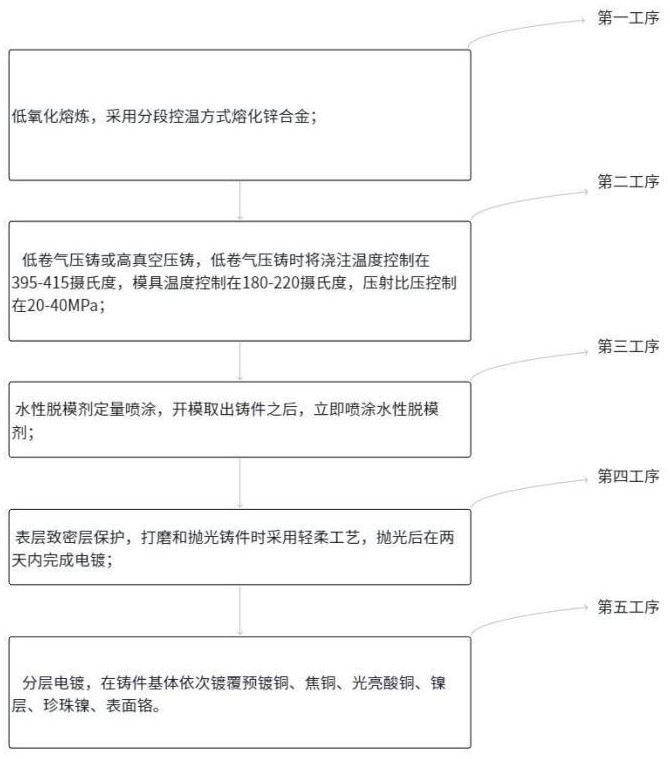
3、构造一种面向锌合金压铸电镀件的全过程防起泡方法,其中,包括如下步骤:
4、第一工序为低氧化熔炼,采用分段控温方式熔化锌合金;
5、第二工序为低卷气压铸或高真空压铸,低卷气压铸时将浇注温度控制在395-415摄氏度,模具温度控制在180-220摄氏度,压射比压控制在20-40mpa;
6、第三工序为水性脱模剂定量喷涂,开模取出铸件之后,立即喷涂水性脱模剂;
7、第四工序为表层致密层保护,打磨和抛光铸件时采用轻柔工艺,抛光后在两天内完成电镀;
8、第五工序为分层电镀,在铸件基体依次镀覆预镀铜、焦铜、光亮酸铜、镍层、珍珠镍、表面铬。
9、进一步的,在所述第一工序前,还包括:原材料预处理,将锌合金锭、辅料和待投入物料置于干燥、清洁的库房中保存。
10、进一步的,所述锌合金为za3类锌合金,所述锌合金成分铝控制在3.8%-4.3%,铜控制在0.7%-1.1%,镁控制在0.035%-0.06%,铅不高于0.003%,镉不高于0.001%,锡不高于0.001%。
11、进一步的,在所述第一工序中,分段控温为中央熔炼炉初始熔化温度控制在435-440摄氏度,原材料完全熔化后降至420-430摄氏度保温,中央熔炼炉控制在430-450摄氏度,且熔炼过程中温度不超过450摄氏度,将融化后的金属液输送至压铸机保温炉,控制压铸机保温炉在415-430摄氏度。
12、进一步的,在所述第二工序中,对外观要求高或薄壁复杂件,可采用高真空压铸,其工艺为:合模后充型前对模具型腔抽真空,使型腔气压降至30kpa以下。
13、进一步的,在所述第五工序中,各镀层膜厚为焦铜膜5-12微米,光亮酸铜膜10-25微米,镍层12-35微米,珍珠镍0.1-0.5微米,表面铬层0.5-1微米。
14、进一步的,在所述第三工序中,所述水性脱模剂与水按1:200配比。
15、进一步的,所述第四工序前还包括:素材缺陷阻断,对压铸件进行外观全检或x光抽检,发现孔隙类或裂纹类缺陷时隔离批次并停止流向电镀。
16、进一步的,第五工序后还包括:处理与筛查,电镀后烘烤30min,抽样3件,以150摄氏度烘烤1h进行起泡加速筛查,并进行外观全检、膜厚测试、盐雾测试和结合力测试。
17、构造一种锌合金压铸电镀件,其中,所述锌合金压铸电镀件采用上述任一实施例所述面向锌合金压铸电镀件的全过程防起泡方法制备得到。
18、本发明的有益效果在于:本发明构建原料、熔炼、压铸、抛光、电镀、成品筛查全流程协同管控体系,将缺陷管控节点前置,从源头减少气孔、夹杂物、晶间腐蚀等起泡诱因。通过分段控温低氧化熔炼、低卷气压铸搭配定量低发气脱模剂,大幅降低铸件近表面孔隙缺陷;抛光工序保护表层致密层,避免疏松基体外露;预镀铜、焦铜、光亮酸铜多层梯度镀层协同填孔,提升镀层结合力。配套150℃高温烘烤加速筛查,可提前检出潜在起泡风险,减少成品返工报废。整套工艺参数标准化,便于批量落地,有效降低电镀起泡、脱皮、黑点不良率,同时提升产品耐盐雾性能与外观一致性,兼顾生产效率与产品品质。
1.一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于:包括如下步骤:
2.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,在所述第一工序前,还包括:原材料预处理,将锌合金锭、辅料和待投入物料置于干燥、清洁的库房中保存。
3.根据权利要求2所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,所述锌合金为za3类锌合金,所述锌合金成分铝控制在3.8%-4.3%,铜控制在0.7%-1.1%,镁控制在0.035%-0.06%,铅不高于0.003%,镉不高于0.001%,锡不高于0.001%。
4.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,在所述第一工序中,分段控温为中央熔炼炉初始熔化温度控制在435-440摄氏度,原材料完全熔化后降至420-430摄氏度保温,中央熔炼炉控制在430-450摄氏度,且熔炼过程中温度不超过450摄氏度,将融化后的金属液输送至压铸机保温炉,控制压铸机保温炉在415-430摄氏度。
5.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,在所述第二工序中,对外观要求高或薄壁复杂件,可采用高真空压铸,所述高真空压铸工艺为:合模后充型前对模具型腔抽真空,使型腔气压降至30kpa以下。
6.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,在所述第五工序中,各镀层膜厚为焦铜膜5-12微米,光亮酸铜膜10-25微米,镍层12-35微米,珍珠镍0.1-0.5微米,表面铬层0.5-1微米。
7.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,在所述第三工序中,所述水性脱模剂与水按1:200配比。
8.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,所述第四工序前还包括:素材缺陷阻断,对压铸件进行外观全检或x光抽检,发现孔隙类或裂纹类缺陷时隔离批次并停止流向电镀。
9.根据权利要求1所述一种面向锌合金压铸电镀件的全过程防起泡方法,其特征在于,第五工序后还包括:处理与筛查,电镀后烘烤30min,抽样3件,以150摄氏度烘烤1h进行起泡加速筛查,并进行外观全检、膜厚测试、盐雾测试和结合力测试。
10.一种锌合金压铸电镀件,其特征在于,所述锌合金压铸电镀件采用权利要求1至9中任意一项所述面向锌合金压铸电镀件的全过程防起泡方法制备得到。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com