
一种激光合金化微凸体织构加工方法
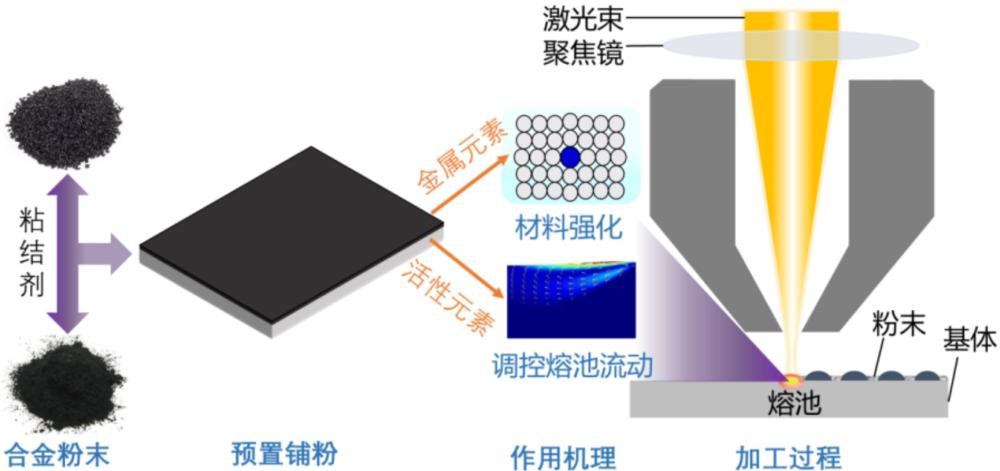
本发明涉及激光表面改性与粉末冶金制造,特别涉及一种激光合金化微凸体织构加工方法。
背景技术:
1、激光微凸体织构技术是一类通过在材料表面构建规则微纳拓扑结构以实现特定功能化的表面工程技术。该技术所成形的微凸体织构具有“总体凸起、局部凹陷”的复合三维形貌特征,这种形貌可有效改变接触界面的机械啮合状态与摩擦学特性,在增摩、抗滑移、密封及减阻等工程领域具有广泛应用前景。
2、现有激光微凸体织构加工方法通常采用单一材料体系,即直接在金属基材表面进行激光定点熔凝处理,依靠熔池表面张力温度系数为负值时产生的离心马兰戈尼对流,使熔体由熔池中心向边缘铺展,凝固后形成中心凹陷、边缘隆起的火山口状或凹顶球冠状形貌。该方法仅依赖基体材料自身的熔凝行为,未引入任何外部材料体系对熔池的物理化学性质进行干预。由于激光加工具有瞬时能量密度高、加热和冷却速率极快的特点,熔池在极短时间内完成熔化与凝固,气体来不及逸出而易滞留在凝固组织中形成气孔缺陷;同时,快速凝固过程中熔池内部及熔池与基体之间产生极大的温度梯度,由此引发的非均匀热胀冷缩效应在凝固组织中形成显著的残余热应力集中,当该热应力超过材料在相应温度下的强度极限时,便萌生微观裂纹。上述气孔和裂纹缺陷严重削弱了织构的承载能力与服役可靠性。
3、此外,由于缺乏对熔池流体动力学行为的主动调控手段,现有方法成形的微凸体形貌高度依赖于激光参数和基体材料的热物理性质,形貌类型单一且可控性较差,难以根据不同的工程需求灵活调整织构的几何拓扑特征。与此同时,单一基体材料体系成形的微凸体在成分上无差异化设计,其硬度、耐磨性、抗腐蚀性及抗疲劳性等表层力学性能完全取决于基体材料本身,无法通过外部材料设计加以提升,难以满足航空航天、重载传动及海洋工程等极端工况下对表面综合性能的严苛要求。
4、针对上述现有技术中存在的缺陷,亟需开发一种能够在消除气孔和裂纹缺陷的同时实现微凸体形貌主动调控,并协同提升表层综合力学性能的激光微织构加工方法。
技术实现思路
1、针对现有技术中存在的不足,本发明提供了一种激光合金化微凸体织构加工方法,通过合金粉末为包含活性材料和强化相材料的复合粉末,并结合激光瞬时定点熔凝工艺,突破了常规织构气孔和裂纹缺陷的限制,实现了微凸体形貌的精准调控与表面综合性能的协同跃升。
2、本发明是通过以下技术手段实现上述技术目的的。
3、一种激光合金化微凸体织构加工方法,包括以下步骤:
4、对金属基材进行预处理;
5、配置合金粉末,所述合金粉末包含活性材料和强化相材料;所述活性材料为用于改变激光熔池表面张力温度系数的表面活性元素,所述强化相材料为用于在激光熔池中发生固溶和/或析出并与金属基材形成冶金结合的材料;
6、将所述合金粉末供给至金属基材的表面;
7、利用脉冲激光束对所述金属基材的表面供给有所述合金粉末的区域进行逐点定点熔凝处理;
8、在激光辐照形成的熔池中,所述活性材料改变熔池的表面张力温度系数,以调控熔体的马兰戈尼对流方向,所述强化相材料在熔池中发生固溶和/或析出;
9、快速凝固后,在所述金属基材的表面原位生成微合金化凸体织构;
10、所述微合金化凸体织构的形貌为合金化火山口状、合金化球冠状或合金化凹顶球冠状中的一种或多种。
11、进一步,将所述合金粉末供给至所述金属基材的表面,具体为:在所述金属基材的表面预先铺设设定厚度的合金粉末层,或者在激光处理过程中通过同轴送粉或旁轴送粉的方式将所述合金粉末同步输送至所述熔池中。
12、进一步,所述活性材料为包含硫、氧、硒或碲的化合物中的一种。
13、进一步,所述强化相材料选自金属及合金粉末、金属间化合物粉末、硬质陶瓷粉末、碳基非金属粉末、固体润滑粉末中的一种或多种;所述金属及合金粉末包括纯ni粉末、铁基、镍基或钴基合金粉末、高熵合金粉末中的一种;所述硬质陶瓷粉末包括碳化物、氮化物或硼化物粉末中的一种;所述碳基非金属粉末包括石墨烯或碳纳米管粉末中的一种。
14、进一步,所述微合金化凸体织构的形貌参数包括:中心凹坑深度为5μm~25μm,中心凹坑直径为40μm~70μm,织构总直径为200μm~400μm,边缘凸起高度为10μm~20μm,凸起总高度为20μm~35μm,顶部曲率半径为40μm~60μm。
15、进一步,通过改变所述合金粉末中活性材料的质量分数来调控所述微合金化凸体织构的形貌;随着活性材料质量分数的增加,所述微合金化凸体织构的形貌由合金化凹顶球冠状或合金化火山口状向合金化球冠状转变。
16、进一步,当所述活性材料为含硫的化合物,通过控制所述合金粉末中活性材料的质量分数,使激光熔池内有效硫含量维持在30ppm至100ppm范围内,成形后的所述微合金化凸体织构的中心高度呈正向单峰突起。
17、进一步,当所述熔池内有效硫含量低于30ppm时,成形后的所述微合金化凸体织构呈带有中心局部凹陷特征的合金化火山口状或合金化凹顶球冠状;当所述熔池内有效硫含量高于100ppm时,所述微合金化凸体织构发生峰分裂或中心高度转为负值。
18、进一步,所述脉冲激光束的激光功率为120w~270w,脉冲宽度为1ms~5ms,光斑直径为280μm~320μm;所述激光熔凝处理在保护气氛中进行,所述保护气氛为氮气或氩气。
19、本发明的有益效果在于:
20、1.本发明所述的激光合金化微凸体织构加工方法,通过包含活性材料的合金粉末,利用活性材料在激光熔池中改变熔池表面张力温度系数的物理化学效应,使熔体马兰戈尼对流方向由离心转变为向心,实现从被动依赖基体材料特性成形到主动调控熔池流体动力学行为成形的突破。仅需改变合金粉末中活性材料的质量分数,即可在相同激光参数条件下使微凸体织构形貌在火山口状、凹顶球冠状和球冠状之间自由切换,突破了现有方法形貌类型单一的局限。
21、2.本发明所述的激光合金化微凸体织构加工方法,通过合金粉末中强化相材料的引入,该强化相材料在熔池凝固过程中发生固溶和/或析出,形成细晶强化和弥散强化效应,一方面优化了熔池凝固过程中的热应力分配与释放路径,缓解了急冷骤热条件下因热应力集中导致的开裂倾向;另一方面细化了凝固组织晶粒,减少了气体滞留形成气孔的通道。在无气孔和裂纹缺陷的前提下成形微合金化凸体织构,提升了织构的冶金质量和结构完整性。
22、3.本发明所述的激光合金化微凸体织构加工方法,强化相材料与金属基材之间形成的冶金结合,使微凸体织构内部形成了枝晶、细晶及复合增强相结构,枝晶、细晶及复合增强相结构与微凸体特定的宏观几何形貌相协同,使所成形织构在保持特定机械啮合效应(如局部凹陷的增摩效应或中心突起的接触支撑效应)的基础上,同步提升了表面硬度、耐磨损性能、抗腐蚀性能及抗疲劳性能,突破了常规微织构仅靠几何形貌单一因素影响性能的局限。
23、4.本发明所述的激光合金化微凸体织构加工方法,以硫元素为活性元素时,通过控制激光熔池内有效硫含量处于30ppm至100ppm的定量窗口内,可稳定获得中心高度呈正向单峰突起的球冠状织构;当有效硫含量低于该窗口时呈现局部凹陷形貌,高于该窗口时则发生峰分裂或中心高度逆转。这种定量规律为稳定实施提供了可操作的工艺边界,避免了依赖经验试错带来的结果不确定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com