
高温环境下耐磨性与减摩性增强的涂层材料及制备方法
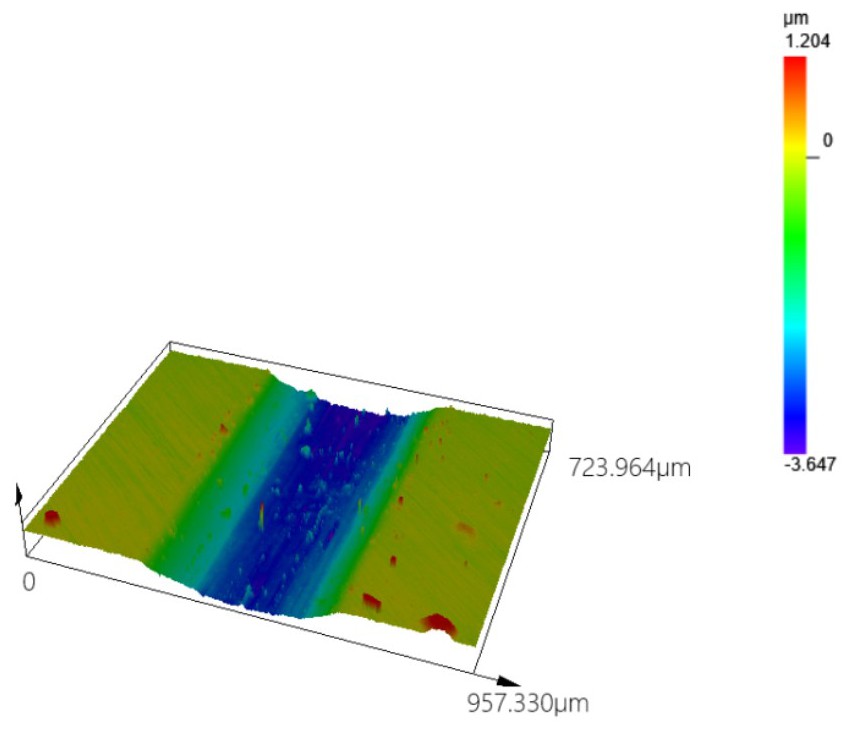
本发明涉及涂层制备的,具体涉及高温环境下耐磨性与减摩性增强的涂层材料及制备方法。
背景技术:
1、在航空航天与国防装备领域,关键部件长期面临极端工况下的摩擦磨损挑战,包括高温氧化、粒子冲蚀和高速滑动磨损等复合损伤机制。以航空发动机高压涡轮叶片为例,其服役环境同时承受1600℃高温燃气冲刷和每分钟数万转的机械载荷,传统热障涂层(tbc)虽能提供优异的热防护,但表面耐磨性能不足,导致涂层过早失效。类似地,高速飞行器光学窗口在超音速飞行中遭遇雨滴、沙粒等硬质粒子冲击,现有金刚石薄膜虽具有极高硬度,但脆性大且摩擦系数不稳定,影响探测精度。
2、当前主流表面技术存在显著局限性:
3、电子束物理气相沉积(eb-pvd)制备的柱状晶热障涂层虽具有良好应变容限,但表面硬度通常不足5 gpa,难以抵御火山灰等硬质颗粒的微切削磨损;
4、冷喷涂nicraly粘结层虽能保持原料性能,但沉积效率低且难以形成冶金结合,在热循环载荷下易发生层间剥离;
5、超硬金刚石薄膜通过cvd法制备时需800℃以上高温,对钛合金等基材造成热损伤,且膜基结合强度受界面碳化物脆性相制约。
6、特别值得注意的是,航空航天部件对涂层体系有极端环境适应性要求:需在-60℃至1500℃宽温域保持性能稳定。
7、因此,亟需开发在高温下兼具耐磨性与减摩性能的涂层材料。
技术实现思路
1、本发明的目的在于提供高温环境下耐磨性与减摩性增强的涂层材料及制备方法。本发明的涂层材料先将合金粉末与铝粉在高温下一次混合均匀,冷却后,得到被铝粉包覆的合金粉末;然后向被铝粉包覆的合金粉末中加入碳酸镁粉末二次混合均匀,干燥,得到耐磨复合粉末;上述耐磨复合粉末,在等离子喷涂的高温条件下,铝粉(al)与碳酸镁(mgco3)发生还原反应,生成氧化镁(mgo)、氧化铝(al2o3)和二氧化碳(co2),反应释放的二氧化碳以气态形式排出,在涂层中形成一定的孔隙,形成多孔隙的金属涂层;然后向多孔隙的金属涂层中沉积上减摩材料,使减摩材料沉积进金属涂层的孔隙中,提高涂层的减摩性能。综上可见,在本发明的涂层材料中,合金粉末作为涂层的主要承载相,氧化镁和氧化铝作为涂层的弥散相分布在涂层中,生成的氧化镁和氧化铝在高温下均表现出优异的化学稳定性和耐热性,且涂层材料的孔隙中还含有减摩材料,提高涂层的减摩性能。综上,在本发明的涂层材料中,原位生成的氧化镁和氧化铝作为弥散相,赋予涂层优异的高温化学稳定性与耐热性;同时,涂层孔隙内填充的减摩材料可有效提升减摩性能,从而使涂层材料在高温条件下兼具优异的耐磨性与减摩性。
2、本发明所制备的涂层材料兼具优异的耐磨性与减摩性能。
3、为了实现上述目的,本发明采用以下技术方案:
4、本发明的第一个方面是提供一种高温环境下耐磨性与减摩性增强的涂层材料的制备方法,包括以下步骤:
5、(1)通过加热让铝粉颗粒和合金粉末形成相互包覆的关系:将合金粉末与铝粉在高温下一次混合均匀,冷却后,得到被铝粉包覆的合金粉末;其中高温下一次混合均匀的温度使所述铝粉软化状态(如呈熔融状或类熔融状),且高温下一次混合的温度低于所述合金粉末的熔点;
6、然后向被铝粉包覆的合金粉末中加入碳酸镁粉末二次混合均匀,干燥,得到耐磨复合粉末;
7、(2)通过等离子喷涂技术获得均匀的多孔隙的金属涂层:将所述耐磨复合粉末通过等离子喷涂至基材上,得到多孔隙的金属涂层;
8、(3)通过超声沉积技术将减摩材料均匀的沉积到涂层的孔隙:清洗所述多孔隙的金属涂层,干燥,然后将含有减摩材料的悬浮液喷涂在处于超声处理状态下的多孔隙的金属涂层上,干燥,得到高温环境下耐磨性与减摩性增强的涂层材料。
9、本发明的步骤(1)中,将合金粉末与铝粉在高温下一次混合均匀,混合过程中,由于合金粉末熔点远高于铝粉,铝粉进入近似熔融状的状态,会黏着周围的高硬度合金粉末,从而形成被铝粉包覆的合金粉末的混合粉末,待混合粉末自然冷却后,加入碳酸镁,混合后,最后取出粉末,使用干燥箱对粉末进行干燥。在步骤(2)的等离子喷涂中,碳酸镁在高温下分解生成氧化镁和二氧化碳;铝粉在喷涂高温及氧化环境下生成氧化铝,二氧化碳逸出形成孔隙。该反应通常在600℃~800℃的温度范围内进行。反应释放的二氧化碳以气态形式排出。生成的氧化镁和氧化铝在高温下均表现出优异的化学稳定性和耐热性,尤其是氧化镁,由于其高熔点(约2800℃)和良好的热稳定性,常被用于耐火材料、陶瓷工业以及高温环境中的功能性材料。整个反应过程不仅实现了原料的高效转化,还为制备高性能的复合氧化物材料提供了基础。当反应过程中,气体排出,从而形成多孔隙的金属涂层;反应方程方式如下:
10、2al + 3mgco3→ al2o3 + 3mgo + 3co2↑。
11、本发明通过在基材表面制备了多孔隙高硬度金属涂层,通过步骤(3)的喷涂和超声沉积技术将减摩材料均匀的沉积到涂层的孔隙。
12、本发明的涂层材料主成分为高硬度金属涂层,具有较好的耐磨性,其次生成了mgo与al2o3的陶瓷骨架,进一步加强了涂层的耐磨性;且在高硬度金属耐磨涂层骨架和mgo与al2o3的陶瓷骨架中超声沉积了二维减摩材料,使得材料具有自润滑性能,从而达到减摩效果。
13、作为一种优选的实施方式,
14、步骤(1),
15、所述合金粉末的硬度为200~2000hv;和/或,
16、所述合金粉末选自碳化钛基合金tic-ni/mo(型号为tic-20ni-10mo主要成分为70wt%tic-20wt%ni-10wt%mo)或碳化钨-钴(wc-co硬质合金,其中wc88wt%,co12wt%)或镍基合金inconel 625;和/或,
17、所述合金粉末的粒径为40~60微米;和/或,
18、所述铝粉的粒径为20~40微米。
19、作为一种优选的实施方式,
20、步骤(1),
21、所述合金粉末与铝粉的质量比为5~10:1;和/或,
22、所述高温下一次混合均匀的温度为500℃~600℃;和/或,
23、所述高温下一次混合均匀的时间为100min~130min;和/或,
24、所述高温下一次混合均匀采用高温混粉机混合,所述高温混粉机的速度为350rpm~450rpm。
25、作为一种优选的实施方式,
26、步骤(1),
27、碳酸镁粉末的粒径为10~45微米;和/或,
28、所述铝粉与碳酸镁粉末的质量比为1:1~1.5;和/或,
29、所述二次混合均匀的温度为20~40℃;和/或,
30、所述二次混合均匀时间为100min~130min。
31、作为一种优选的实施方式,
32、步骤(2),
33、所述等离子喷涂的喷枪位置与基材水平面的夹角设置为60°~80°;和/或,
34、将耐磨复合粉末通过载粉气体输送到喷枪的粉末入口,其中,载粉气体流量为10~25l/min,送粉量为2~6g/min,保护气体流量为8~25l/min;保护气体为氩气或氮气;和/或,
35、所述等离子喷涂的电流为70~80a,电压为20~30v;和/或,
36、等离子喷涂的时间为10~30min,等离子喷涂的温度为600~800℃;和/或,
37、所述基材为钢基材、镍基合金中的至少一种;优选选自碳钢、304不锈钢、铁素体不锈钢、316不锈钢、45钢、镍基合金中的至少一种。比如选用的碳钢主要成分为碳(c)0.02%~2.1%,铁(fe)98% 以上。
38、作为一种优选的实施方式,
39、步骤(3),
40、所述减摩材料选自六方氮化硼(h-bn)、石墨烯中的至少一种;和/或,
41、所述含有减摩材料的悬浮液中的溶剂为无水乙醇;和/或,
42、所述含有减摩材料的悬浮液中,减摩材料与溶剂的质量比为1:15~100;和/或,
43、所述合金粉末与所述含有减摩材料的悬浮液中的减摩材料的质量比为3~8:1。
44、作为一种优选的实施方式,
45、步骤(3),
46、喷涂时,设置喷枪与多孔隙的金属涂层的距离为5~20 mm,喷涂速度为3~5 mm/min;和/或,
47、超声处理的超声波频率为40~60khz、功率为300~400w,时间为50min~80min;和/或,
48、干燥的温度为60~100℃,时间为1h~2h。
49、本发明的第二个方面是提供本发明的第一个方面所述的方法制备的高温环境下耐磨性与减摩性增强的涂层材料。
50、作为一种优选的实施方式,
51、所述涂层材料的常温磨损体积为0.006~0.015mm3;
52、所述涂层材料的高温磨损体积为0.0005~0.015mm3;
53、所述涂层材料的常温摩擦系数为0.54~0.60;
54、所述涂层材料的高温摩擦系数为0.40~0.60。
55、本发明的第三个方面是提供本发明的第一个方面所述的方法制备的高温环境下耐磨性与减摩性增强的涂层材料在航空航天领域中的应用。
56、本发明的涂层材料比如应用于涡轮叶片、轴承及航天器活动部件(如卫星机械臂)的表面涂层中。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com