
一种高硼灰铸铁、其制备方法及其应用与流程
本发明涉及气缸套,尤其涉及一种高硼灰铸铁、其制备方法及其应用。
背景技术:
1、气缸套是一个圆筒形工件,位于机体的气缸体孔中,上部由气缸盖压紧固定,气缸套、汽缸盖、活塞及活塞环构成密闭空间,活塞及活塞环在气缸套内孔作往复运动,活塞环与气缸套内壁构成摩擦副。
2、甲醇发动机的燃烧产物中有少量的甲酸和甲醛,甲酸对普通气缸套具有较强的腐蚀性,同时甲酸和甲醛还会与润滑油发生化学反应,使润滑油的碱度快速下降,导致润滑油的润滑性能下降较快,使得发动机工作过程中气缸套与活塞环的配副性变差,摩擦系数增加,气缸套的腐蚀磨损加快,导致气缸套在工作不到4000小时就磨损严重,不能满足气缸套的长寿命需求。
3、解决上述问题的方法之一是在气缸套内孔镀铬或喷涂涂层,其主要缺点是镀铬工艺污染严重,且由于镀铬均匀性不易保证,使得镀铬后气缸套内孔尺寸保证难度较大;因此,采用气缸套内孔涂层技术虽然可以解决气缸套内孔腐蚀问题,但涂层工艺难度大、效率低、制造成本极为高昂;因此发动机厂家对此方法的接受程度较低。
4、目前,部分企业采用耐蚀灰铸铁制备甲醇发动机气缸套,其耐腐蚀性能良好,也具有较好的耐磨性,但甲醇燃料发动机气缸套的工作工况恶劣,其腐蚀磨损性能仍不能完全满足甲醇燃料发动机的工作需求。
技术实现思路
1、本发明解决的技术问题在于提供一种高硼灰铸铁材料,本申请提供的灰铸铁材料具有较强的耐腐蚀性能和较高的耐磨性能,且采用常规离心铸造工艺铸造不会出现麻口、白口现象,保证灰铸铁材料的加工性。
2、有鉴于此,本申请提供了一种高硼灰铸铁材料,以质量百分比计,包括:c 2.0~2.8%,si 3.0~4.0%,mn 0.3~0.6%,cu 0.1~0.5%,b 0.085~0.2%,sn 0.1~0.2%,nb 0.1~0.5%,cr+v+ti的总含量大于0且小于0.2%,mo 0~0.8%,s 0.02~0.08%,p<0.1%,fe余量。
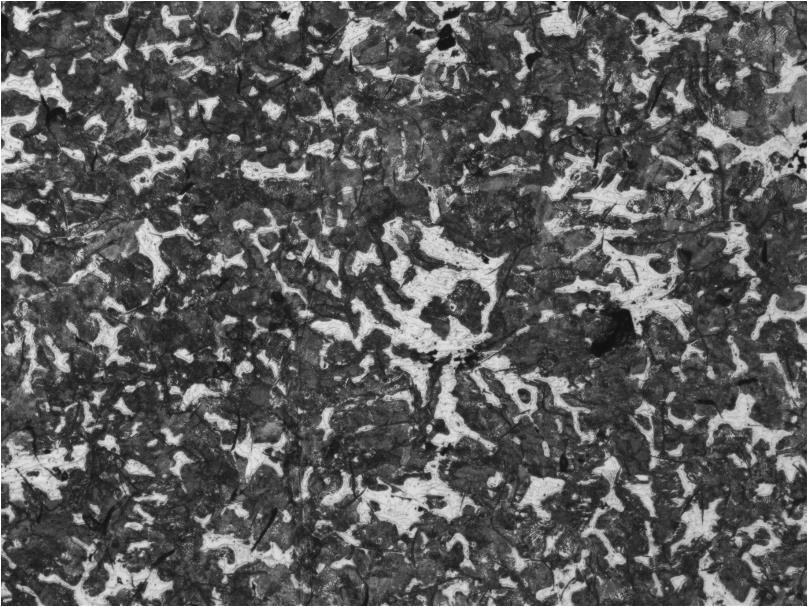
3、在一些具体实施例中,按照gb/t7216-2023标准检测,所述高硼灰铸铁材料的基体组织中包括珠光体和14%~28%的硼碳化合物,所述硼碳化合物以断续网状分布于基体组织中。
4、在一些具体实施例中,所述cr的含量大于0%,所述v的含量大于0%,所述ti的含量大于0%。
5、在一些具体实施例中,cr+v+ti的总含量大于0且≤0.12%。
6、在一些具体实施例中,si的含量为3.4~3.8%。
7、在一些具体实施例中,sn的含量为0.145~0.180%。
8、在一些具体实施例中,b的含量为0.10~0.17%。
9、本申请还提供了所述的高硼灰铸铁材料的制备方法,包括以下步骤:
10、按照高硼灰铸铁材料的元素配比将原料混合后熔炼,再进行孕育,得到铁水;
11、将所述铁水离心浇注,冷却后得到高硼灰铸铁材料;
12、所述高硼灰铸铁材料包括:c 2.0~2.8%,si 3.0~4.0%,mn 0.3~0.6%,cu 0.1~0.5%,b 0.085~0.2%,sn 0.1~0.2%,nb 0.1~0.5%,cr+v+ti的总含量大于0且小于0.2%,mo 0~0.8%,s 0.02~0.08%,p<0.1%,fe余量。
13、在一些具体实施例中,所述离心浇注的开始温度为1350~1450℃,所述离心浇注的出型温度为800~900℃,所述冷却的方式为空冷或风冷。
14、本申请还提供了一种气缸套,所述气缸套的材料为上述方案所述的高硼灰铸铁材料或上述方案所述的制备方法所制备的高硼灰铸铁材料。
15、本申请提供了一种高硼灰铸铁材料,其包括:c 2.0~2.8%,si 3.0~4.0%,mn 0.3~0.6%,cu 0.1~0.5%,b 0.085~0.2%,sn 0.1~0.2%,nb 0.1~0.5%,cr+v+ti的总含量大于0且小于0.2%,mo 0~0.8%,s 0.02~0.08%,fe余量;本申请提供的高硼灰铸铁材料通过增加si的含量,减少了铁水的过冷度,使得b的含量在增加至0.085~0.2%的高含量下依旧是石墨形态良好的灰铸铁材料,且b元素形成的硼碳化合物呈断续网状分布于基体中,石墨分布仍以a型石墨为主,由此使得灰铸铁材料的耐磨性和耐腐蚀性能更好,且cr+v+ti含量和si含量的控制,避免了采用常规离心铸造工艺铸造出现的白口、麻口现象,保证了灰铸铁材料的加工性能和机械性能;因此,本申请提供的灰铸铁材料具有优异的耐磨性、抗腐蚀性,其用于甲醇燃料发动机的气缸套,可提高气缸套的使用寿命。
1.一种高硼灰铸铁材料,以质量百分比计,包括:c 2.0~2.8%,si 3.0~4.0%,mn 0.3~0.6%,cu 0.1~0.5%,b 0.085~0.2%,sn 0.1~0.2%,nb 0.1~0.5%,cr+v+ti的总含量大于0且小于0.2%,mo 0~0.8%,s 0.02~0.08%,p<0.1%,fe余量。
2.根据权利要求1所述的高硼灰铸铁材料,其特征在于,按照gb/t7216-2023标准检测,所述高硼灰铸铁材料的基体组织中包括珠光体和14%~28%的硼碳化合物,所述硼碳化合物以断续网状分布于基体组织中。
3.根据权利要求1所述的高硼灰铸铁材料,其特征在于,所述cr的含量大于0%,所述v的含量大于0%,所述ti的含量大于0%。
4.根据权利要求1或3所述的高硼灰铸铁材料,其特征在于,cr+v+ti的总含量大于0且≤0.12%。
5.根据权利要求1所述的高硼灰铸铁材料,其特征在于,si的含量为3.4~3.8%。
6.根据权利要求1所述的高硼灰铸铁材料,其特征在于,sn的含量为0.145~0.180%。
7.根据权利要求1所述的高硼灰铸铁材料,其特征在于,b的含量为0.10~0.17%。
8.权利要求1~7任一项所述的高硼灰铸铁材料的制备方法,包括以下步骤:
9.根据权利要求8所述的制备方法,其特征在于,所述离心浇注的开始温度为1350~1450℃,所述离心浇注的出型温度为800~900℃,所述冷却的方式为空冷或风冷。
10.一种气缸套,其特征在于,所述气缸套的材料为权利要求1~7任一项所述的高硼灰铸铁材料或权利要求8~9任一项所述的制备方法所制备的高硼灰铸铁材料。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com