
CuO掺杂改性钛合金材料及其制备方法与应用
本发明涉及生物医用金属材料及钛合金制备,具体涉及一种cuo掺杂改性钛合金材料及其制备方法与应用。
背景技术:
1、骨科关节置换、骨折内固定、脊柱融合及齿科种植等医疗技术中,植入材料通常需要长期承受复杂的机械载荷、生理腐蚀和细菌侵袭。因此,医用植入材料不仅应具有良好的生物相容性和耐腐蚀性,还应兼具较高的强度、良好的塑性、较低的弹性模量、优异的耐磨性能及抗菌性能。
2、目前临床广泛使用的ti-6al-4v合金具有较高的强度和较好的加工性能,但其含有铝、钒等潜在有害元素,长期植入后可能存在金属离子释放及组织毒性风险。同时,ti-6al-4v合金的弹性模量约为110 gpa,显著高于人体皮质骨10至30 gpa的弹性模量。植入体与骨组织之间较大的刚度差异容易产生应力屏蔽效应,导致植入体周围骨组织吸收、骨量减少、植入体松动甚至脱落。
3、ti-zr-nb多主元合金由具有良好生物相容性的ti、zr和nb元素构成,通常具有较低的弹性模量和良好的耐腐蚀性,有利于减小植入体与人体骨组织之间的力学失配。然而,部分低模量ti-zr-nb合金存在屈服强度和抗拉强度不足、耐磨性能较差等问题。当合金弹性模量进一步降低时,还可能发生应力诱导马氏体转变,使材料在较低应力下发生变形,难以满足承重型植入器械的使用要求。
4、另一方面,植入物相关感染是导致骨科植入体失效和二次手术的重要原因。金黄色葡萄球菌、表皮葡萄球菌和大肠杆菌等细菌可在植入物表面黏附、繁殖并形成生物膜。现有技术通常通过表面涂覆含铜、含银抗菌层,或者在钛合金中直接添加铜、银等抗菌元素来提高抗菌性能。但是,表面涂层存在结合强度不足、长期服役过程中脱落及抗菌寿命有限等问题;直接添加铜元素则容易在凝固过程中沿晶界偏聚,导致材料塑性下降。因此,如何在保持较低弹性模量的同时提高钛合金的强度、塑性、耐磨性和生物相容性,是现有技术需要解决的重要问题。
技术实现思路
1、本发明提供一种cuo掺杂改性钛合金材料及其制备方法与应用,旨在解决现有医用钛合金弹性模量较高、强度与塑性难以兼顾、耐磨性能不足以及缺乏稳定本征抗菌性能的问题。
2、本发明提供一种cuo掺杂改性钛合金材料,所述钛合金材料以ti-zr-nb多主元合金为基体,其中ti、zr和nb的原子百分比分别为67%、18%和15%;所述钛合金材料还掺杂有cuo颗粒作为掺杂剂,所述钛合金材料的名义成分表达式为:ti67zr18nb15+x wt% cuo,其中,x表示相对于ti67zr18nb15基体合金质量的cuo加入量,且0<x<5。
3、优选地,所述x含量为1<x<4,更优选地为2≤x<4。
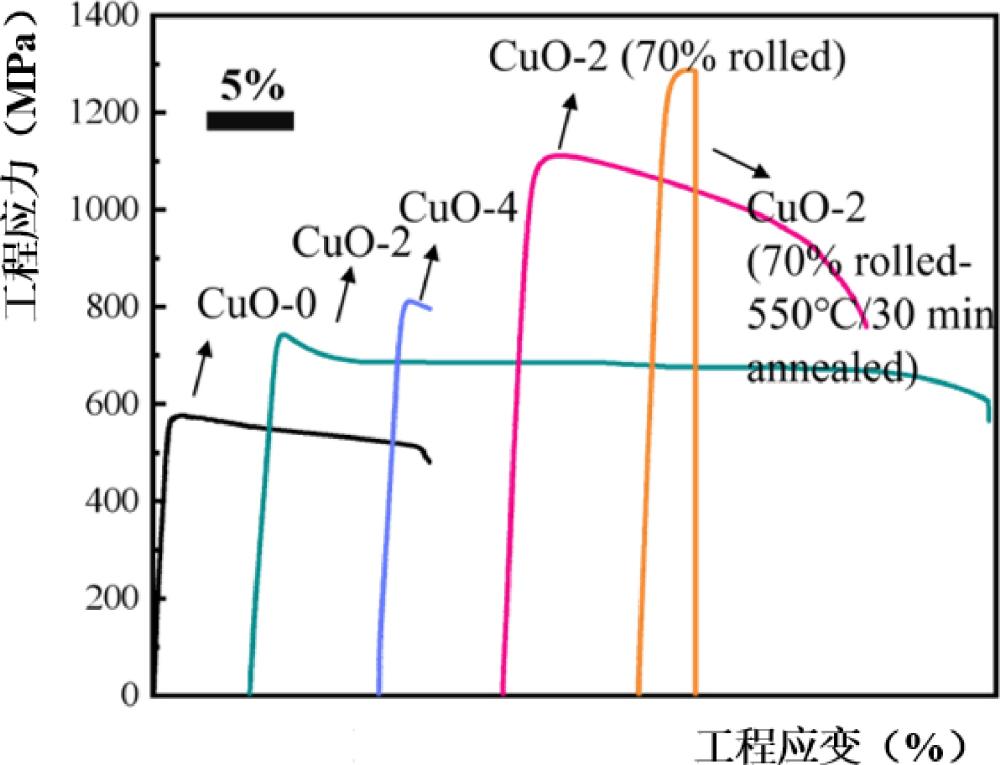
4、进一步地,所述钛合金材料经铸态制备后,室温下的极限抗拉强度为763±20mpa,延伸率为21±5%。
5、本发明还提供一种上述cuo掺杂改性钛合金材料的制备方法,包括如下步骤:
6、步骤一:按照ti67zr18nb15基体合金的原子百分比以及相对于所述基体合金质量xwt%的cuo加入量,其中0<x<5,分别对应称取ti、zr、nb和cuo原料并进行混合;
7、步骤二:将混合后的原料置于真空电弧熔炼炉的水冷坩埚中,在氩气保护气氛下进行电弧熔炼,得到合金锭;
8、步骤三,对所述合金锭进行翻转重熔;
9、步骤四,将重熔后的合金锭进行轧制加工。
10、优选地,步骤二中,先将熔炼炉炉膛抽真空至9×10⁻⁴pa,再通入纯度为99.99%的氩气,直至炉内压力达到0.05mpa。
11、优选地,步骤三中,所述合金锭进行18次翻转重熔,每次重熔过程持续5分钟。
12、优选地,首次熔炼时熔炼电流为50至200a,从第二次至第十八次熔炼时熔炼电流为200至450a。
13、优选地,在步骤三的熔炼过程中采用5a恒定电流进行磁搅拌,并在第十八次熔炼过程中停止磁搅拌。
14、优选地,还包括:步骤五,将轧制后的试样加热至550℃,保温30分钟,随后随炉冷却至室温,得到所述cuo掺杂改性钛合金材料,且其中,试样以10℃/min的升温速率加热至550℃。
15、本发明还提供一种骨科或齿科植入材料,所述植入材料由上述cuo掺杂改性钛合金材料制成,所述植入材料用于制造人工髋关节、人工膝关节假体、脊柱融合钉、骨板、承重骨钉、人工骨或齿科种植体。
16、优选地,所述骨科或齿科植入材料为无表面抗菌涂层的整体式金属植入材料,经过70%轧制及550℃保温30分钟退火处理后,抗拉强度为1265±18 mpa。
17、与现有技术相比,本发明的有益效果为:
18、1、本发明采用cuo作为单一掺杂剂,通过高温熔炼过程中的原位冶金反应引入cu元素和o元素。cu元素可作为置换原子进入钛合金基体,o元素可作为间隙原子进入基体晶格,二者能够产生协同固溶强化作用。
19、2、本发明通过cu、o协同固溶强化的共同作用,提高了ti-zr-nb基体合金的硬度、抗拉强度和耐磨性能,并且能够保持较好的延伸率,从而改善低模量钛合金强度不足的问题。
20、3、本发明制得的钛合金材料无需额外设置抗菌涂层,即可通过合金内部铜元素的缓释作用产生本征抗菌效果,对金黄色葡萄球菌具有较高的抑菌率,同时避免了表面涂层长期服役过程中可能产生的脱落风险。
1.一种cuo掺杂改性钛合金材料,其特征在于,所述钛合金材料以ti-zr-nb多主元合金为基体,其中ti、zr和nb的原子百分比分别为67%、18%和15%;所述钛合金材料还掺杂有cuo颗粒作为掺杂剂,所述钛合金材料的名义成分表达式为:ti67zr18nb15+x wt% cuo,其中,x表示相对于ti67zr18nb15基体合金质量的cuo加入量,且0<x<5。
2.如权利要求1所述的钛合金材料,其特征在于,所述钛合金材料经铸态制备后,室温下的极限抗拉强度为763±20 mpa,延伸率为21±5%。
3.一种如权利要求1或2所述的cuo掺杂改性钛合金材料的制备方法,其特征在于,包括如下步骤:
4.如权利要求3所述的cuo掺杂改性钛合金材料的制备方法,其特征在于,步骤二中,先将熔炼炉炉膛抽真空至9×10⁻⁴pa,再通入纯度为99.99%的氩气,直至炉内压力达到0.05mpa。
5.如权利要求3所述的cuo掺杂改性钛合金材料的制备方法,其特征在于,步骤三中,所述合金锭进行18次翻转重熔,每次重熔过程持续5分钟。
6.如权利要求5所述的cuo掺杂改性钛合金材料的制备方法,其特征在于,首次熔炼时熔炼电流为50至200 a,从第二次至第十八次熔炼时熔炼电流为200至450 a。
7.如权利要求5述的cuo掺杂改性钛合金材料的制备方法,其特征在于,步骤三的熔炼过程中采用5 a恒定电流进行磁搅拌,并在第十八次熔炼过程中停止磁搅拌。
8.如权利要求3所述的cuo掺杂改性钛合金材料的制备方法,其特征在于,还包括:步骤五,将轧制后的试样加热至550℃,保温30分钟,随后随炉冷却至室温,得到所述cuo掺杂改性钛合金材料,且其中加热试样时的升温速率为10℃/min。
9.一种骨科或齿科植入材料,其特征在于,所述植入材料由权利要求1或2所述的cuo掺杂改性钛合金材料制成,所述植入材料用于制造人工髋关节、人工膝关节假体、脊柱融合钉、骨板、承重骨钉、人工骨或齿科种植体。
10.如权利要求9所述的骨科或齿科植入材料,其特征在于,所述植入材料为无表面抗菌涂层的整体式金属植入材料,经过70%轧制及550℃保温30分钟退火处理后,抗拉强度为1265±18 mpa。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com