
一种30CrMnSiA/304不锈钢双金属复合管旋压成形工艺研究的制作方法
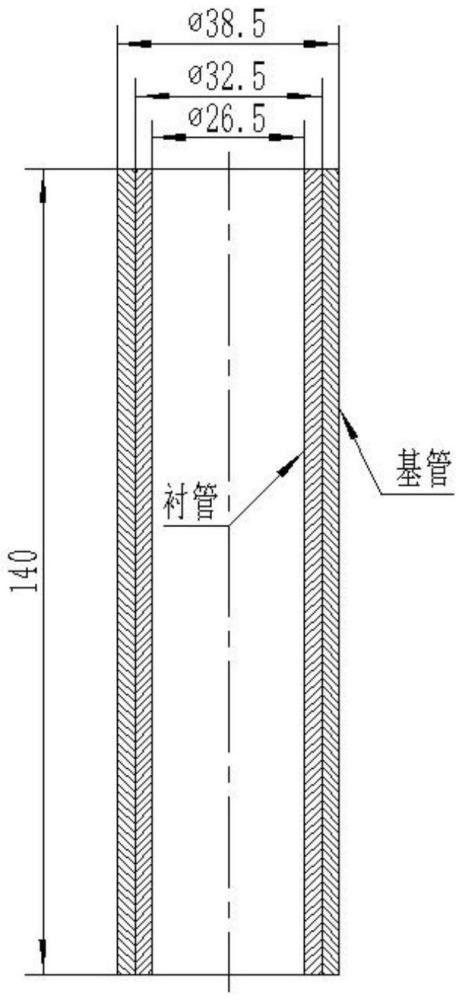
本发明涉及一种双金属管复合旋压成形方法,特别涉及一种30crmnsia/304不锈钢双金属复合管旋压成形方法。
背景技术:
1、随着全球工业技术的迅猛发展,对石油化工、海洋开发、核能利用、家用电器和国防工业的管道输送技术提出了更高的要求。传统的单一金属管材难以适应复杂和极端环境服役要求,使得双金属复合管的开发和应用日益增加。
2、与单一金属管相比,双金属复合管同时兼具各种基材的最佳性能,如同时具备高强度、耐高温、耐腐蚀、抗磨损等性能,并显著降低贵金属和稀有金属的使用量,可广泛应用于输送管道、热交换器管道和医疗器械管等领域。
3、目前,国内外双金属复合管的生产工艺日趋完善,主要成形工艺分为冶金结合和机械结合。冶金制备双金属管层面面的结合强度很高,可以应用结合强度较高的领域,但其制备工艺较为繁琐,设备要求较高,成本较高;而生产工艺相对简单,技术趋于成熟的机械复合更加容易在实际中推广应用,结合强度却略低于冶金制备的双金属管。
4、旋压成形技术技术是一种节能、节材、高效的先进塑性成形工艺,它综合了锻造、挤压、弯曲、拉伸以及滚压等工艺的特点。旋压复合双金属管的过程中基管和衬管的形变回复量不同,层间面就会产生残余接触应力,基管与衬管在残余接触应力的作用下接合在一起。
5、双金属管的两种材料性能有所差异,因此采用双金属管旋压成形的难点主要在于通过控制合适的成形温度与旋压成形参数,进而获得满足尺寸精度与性能的产品。
技术实现思路
1、本发明要解决的技术问题是:针对双金属复合管对塑性成形工艺的迫切需求,以超高强度钢30crmnsia为基材、304不锈钢为覆材的双金属管为研究对象,结合旋压物理实验,实现双金属复合管的高质量成形。
2、本发明通过以下技术方案予以实现:
3、一种30crmnsia/304不锈钢双金属复合管旋压成形方法,该方法的步骤包括:
4、(1)管料机加,基管(外管)30crmnsia,衬管(内管)304不锈钢;
5、(2)外管预热至80℃-100℃,装配内管;
6、(3)毛坯预热至800℃-850℃,保温20-30min;
7、(4)旋压成形在卧式三轮旋压机上进行热加工成形,旋压前预热芯模至80-100℃,芯模表面喷涂水机石墨润滑剂,继续加热芯模至180-200℃,双金属管料从加热炉取出后装在芯模上继续补热至800℃-850℃;
8、(5)流动旋压成形,具体参数如下:减薄率30~50%,旋压温度800-850℃,主轴转速n=40-60r/min,旋轮进给率f=20-40mm/min,旋轮圆角半径r=4mm;
9、(6)旋压件局部加工,制备结合强度剪切实验试样;
10、(7)复合管室温结合强度≥1.9mpa。
11、除旋压成形及剪切实验外其他工艺步骤均是常规加工方法。
12、本发明相比于现有技术具有如下有益效果:
13、本发明探索出了30crmnsia/304不锈钢双金属复合管旋压加工成形方法,可以有效取代传统的液压胀形法、机械拉拔法、热轧和热挤压、爆炸成形法等成形方法。双金属复合管旋压成形具有以下优点:(1)旋压成形的双金属管结合强度高(≥1.92mpa),远高于规定的≥0.3mpa; (2)成形工装简单且成本低,有利于大批量生产; (3)旋压件精度高,表面质量好;
1.一种30crmnsia/304不锈钢双金属复合管旋压成形方法,该方法的步骤包括:
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com