
一种核电高碳锰钢轨道焊接防变形工装及焊接方法与流程
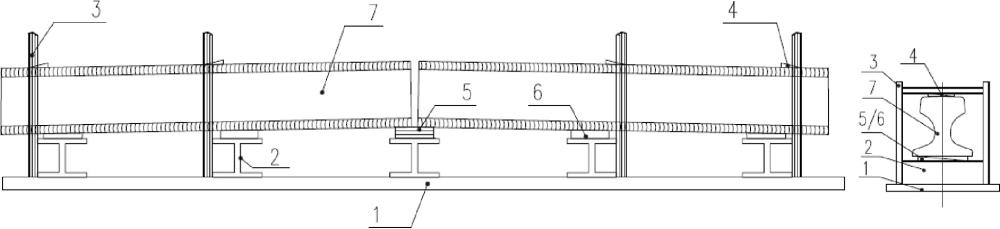
本发明涉及焊接,特别是一种用于核电厂桥式起重机高碳锰钢轨道(尤其如u71mn材质的qu120截面钢轨)的安装焊接防变形工装及焊接方法。
背景技术:
1、核电厂建设与维修中大量使用桥式起重机,其行车轨道需承受重载且运行频繁。常见的qu120钢轨材质为u71mn高碳锰钢,硬而脆、横截面大,焊接过程极易产生变形和冷裂纹。传统工艺采用单一刚性固定或简单反变形,难以控制变形和裂纹,焊接质量难以满足核电厂安全运行的严苛要求。
技术实现思路
1、本发明的目的就是解决现有技术中的问题,提出一种核电高碳锰钢轨道焊接防变形工装及焊接方法,能够通过刚性可调式的工装与精细化焊接热处理工艺的协同,解决大截面高碳锰钢轨道焊接变形与开裂问题。
2、为实现上述目的,本发明提出了一种核电高碳锰钢轨道焊接防变形工装,包括:底座;若干组固定于所述底座上并沿轨道轴线方向间隔设置的支座;对应安装在底座上的门架,所述门架与所述支座之间在侧视方向上形成容纳轨道的空间;对应设置在各所述门架内的斜垫铁,用于将轨道塞紧在所述门架内;还包括:位于轨道接头下方和接头以外的轨道下方并支撑在所述支座上的可调垫板组,其中,位于轨道接头下方的可调垫板组至少包括一个铜衬垫和多个钢衬垫,位于接头以外的轨道下方的可调垫板组包括多个钢衬垫,通过调整钢衬垫的数量和/或厚度,使轨道轴线方向向上拱起预设角度。
3、作为优选,所述铜衬垫设置在轨道接头焊缝的正下方,用于焊接时作为焊缝背面成型衬垫。
4、作为优选,所述底座由厚20mm、宽400mm的钢板制成,所述支座为10号工字钢并焊接固定在底座上,所述门架为10号槽钢且内净高度为330mm。
5、作为优选,所述预设角度为轨道轴线方向向上拱起5至6度。
6、本发明还提出了一种核电高碳锰钢轨道焊接方法,采用上述任一项所述的工装,包括以下步骤:
7、组对步骤:将轨道吊至所述工装的支座上,将所述可调垫板组支撑在所述支座上并置于轨道接头下方及轨道下方,通过调整所述可调垫板组使轨道轴线向上拱起5至6度,并调整两根轨道接头间隙为上宽下窄,轨底间隙控制在12mm至14mm,随后用所述斜垫铁将轨道塞紧于各门架内;
8、预热步骤:采用柔性陶瓷电阻加热器对轨道进行加热,加热温度至300℃-400℃,恒温0.5小时以上,并确保任意两测温点温差不超过30℃;
9、焊接步骤:按轨底、轨腰、轨顶的顺序进行多层多道焊,焊接过程中随时检查轨道变形收缩情况,根据收缩情况逐次调整所述可调垫板组中的垫板,以调整轨道水平度;焊接完成后立即利用预热加热装置进行后热,并用保温棉覆盖轨道;
10、焊后热处理步骤:采用履带式柔性陶瓷电阻加热器贴合轨道四周,以不超过73℃/小时的速率升温至600℃-650℃,恒温2小时,然后以不超过83℃/小时的速率降温至300℃,之后在保温层内自然冷却至室温。
11、作为优选,所述焊接步骤中,使用焊条电弧焊,焊材为e5015、直径φ3.2mm,直流反接;打底层焊接电流104a-150a,其余层焊接电流133a-177a;焊道宽度不大于焊条直径的4倍,焊道厚度不大于焊条直径加2mm。
12、作为优选,所述焊接步骤中,轨底焊接完成后,以机械切割方式去除引弧板和熄弧板,并将所述铜衬垫撤出。
13、作为优选,所述焊接步骤中,前后两层焊接的施焊方向相反,且焊接接头错开。
14、作为优选,所述焊后热处理步骤中,在轨底、轨腰、轨顶的焊缝中心以及焊缝边缘50mm处各布置一支热电偶,其中位于焊缝中心的热电偶用于控制加热,焊缝边缘50mm处的热电偶用于监测,且每个控制热电偶单独控制一片加热器。
15、作为优选,所述焊后热处理步骤中,加热宽度不小于600mm,保温层包扎宽度从焊缝中心起每侧不小于450mm。
16、本发明的有益效果:
17、1.可调垫板组提供了精确的预设反变形,配合焊接过程中的逐次调整操作,实现了对收缩应力的动态释放,大幅减少了变形和裂纹。
18、2.铜衬垫既作为垫板又作为焊缝背衬,简化了工装,保证了轨底熔透和成型。
19、3.全过程严格的温度控制(预热、层间、后热、热处理升降温速率)有效避免了高碳锰钢的淬硬和冷裂问题。
20、4.工装结构简单,方法操作明确,门架位置可根据现场情况灵活调整,适应性强,适用于现场安装环境,特别适用于对安全可靠性要求极高的核电起重设备。
21、本发明的特征及优点将通过实施例结合附图进行详细说明。
1.一种核电高碳锰钢轨道焊接防变形工装,包括:
2.根据权利要求1所述的工装,其特征在于,所述铜衬垫设置在轨道接头焊缝的正下方,用于焊接时作为焊缝背面成型衬垫。
3.根据权利要求1或2所述的工装,其特征在于,所述底座(1)由厚20mm、宽400mm的钢板制成,所述支座(2)为10号工字钢并焊接固定在底座(1)上,所述门架(3)为10号槽钢且内净高度为330mm。
4.根据权利要求1所述的工装,其特征在于,所述预设角度为轨道轴线方向向上拱起5至6度。
5.一种核电高碳锰钢轨道焊接方法,采用如权利要求1至4任一项所述的工装,其特征在于,包括以下步骤:
6.根据权利要求5所述的方法,其特征在于,所述焊接步骤中,使用焊条电弧焊,焊材为e5015、直径φ3.2mm,直流反接;打底层焊接电流104a-150a,其余层焊接电流133a-177a;焊道宽度不大于焊条直径的4倍,焊道厚度不大于焊条直径加2mm。
7.根据权利要求5所述的方法,其特征在于,所述焊接步骤中,轨底焊接完成后,以机械切割方式去除引弧板和熄弧板,并将所述铜衬垫撤出。
8.根据权利要求5所述的方法,其特征在于,所述焊接步骤中,前后两层焊接的施焊方向相反,且焊接接头错开。
9.根据权利要求5所述的方法,其特征在于,所述焊后热处理步骤中,在轨底、轨腰、轨顶的焊缝中心以及焊缝边缘50mm处各布置一支热电偶(8),其中位于焊缝中心的热电偶(8)用于控制加热,焊缝边缘50mm处的热电偶(8)用于监测,且每个控制热电偶(8)单独控制一片加热器(9)。
10.根据权利要求5所述的方法,其特征在于,所述焊后热处理步骤中,加热宽度不小于600mm,保温层包扎宽度从焊缝中心起每侧不小于450mm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com