
一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺的制作方法
本发明涉及焊接工艺,尤其涉及一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺。
背景技术:
1、换热冷凝器是石油化工、电力、制冷等工业领域的核心换热设备,薄壁换热管作为其核心传热元件,焊接接头的质量直接决定设备的换热效率、密封性能与整体服役寿命,目前换热冷凝器薄壁管的焊接制造多采用常规钨极氩弧焊工艺,随着高端换热设备对焊接质量与生产效率要求的不断提升,现有工艺的局限性逐步显现。
2、现有焊接工艺中,坡口制备、焊接参数调试、焊后处理各工序相互独立,工序间缺乏参数关联与匹配机制,针对不同壁厚、材质的薄壁管需依赖操作人员经验反复试焊调试参数,工艺一致性差,易造成批量生产中的质量波动,同时,薄壁管管壁薄、热容量小、导热速率快,常规固定参数焊接模式无法精准匹配焊接过程中的熔池状态变化,热输入控制精度不足,易引发烧穿、塌陷、未焊透等各类焊接缺陷,且焊接热输入分布不均易导致管体变形量偏大,管间距精度难以满足管束装配要求,焊缝余高控制不佳还会增大管内流体阻力,影响设备整体换热性能,在焊后冷却环节,现有工艺普遍采用统一的冷却方式,未与焊接过程的累计热输入形成协同控制,也未结合管材自身的材质特性进行差异化调控,导致焊缝在晶间腐蚀敏化温度区间停留时间过长,易引发晶界碳化物析出,降低焊缝耐蚀性能,在冷凝介质长期服役工况下易发生泄漏失效,缩短设备使用寿命。
技术实现思路
1、针对现有技术的不足,本发明提供了一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,解决了上述背景技术提出的问题。
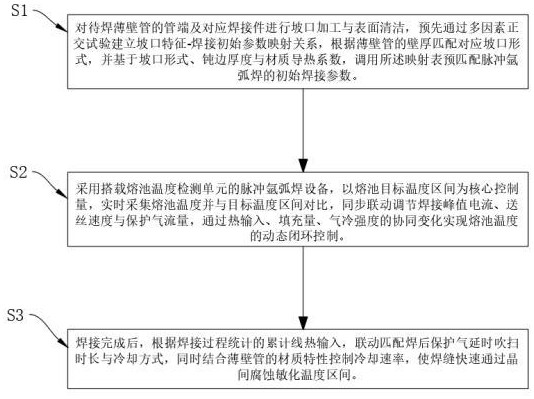
2、为实现以上目的,本发明通过以下技术方案予以实现:一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,包括以下步骤:
3、s1,对待焊薄壁管的管端及对应焊接件进行坡口加工与表面清洁,预先通过多因素正交试验建立坡口特征-焊接初始参数映射关系,根据薄壁管的壁厚匹配对应坡口形式,并基于坡口形式、钝边厚度与材质导热系数,调用映射表预匹配脉冲氩弧焊的初始焊接参数;
4、s2,采用搭载熔池温度检测单元的脉冲氩弧焊设备,以熔池目标温度区间为核心控制量,实时采集熔池温度并与目标温度区间对比,同步联动调节焊接峰值电流、送丝速度与保护气流量,通过热输入、填充量、气冷强度的协同变化实现熔池温度的动态闭环控制;
5、s3,焊接完成后,根据焊接过程统计的累计线热输入,联动匹配焊后保护气延时吹扫时长与冷却方式,同时结合薄壁管的材质特性控制冷却速率,使焊缝快速通过晶间腐蚀敏化温度区间。
6、优选的,在s1中,根据薄壁管壁厚t选择坡口形式:
7、当0.4mm≤t≤0.8mm时,采用i型坡口,对接间隙为0.1~0.2mm,钝边厚度≤0.2mm;
8、当0.8mm<t≤1.2mm时,采用微v型坡口,坡口角度为30°~35°,钝边厚度为0.2~0.4mm。
9、优选的,在s1中,预匹配的初始焊接参数包括基值电流、峰值电流、送丝速度、正面保护气流量与背面充氩流量,映射关系以壁厚、材质、坡口形式为变量,以焊缝熔透性、成型质量为评价指标,通过正交试验标定生成。
10、优选的,在s2中,熔池温度的联动调节逻辑为:
11、当熔池温度高于目标温度上限时,同步执行三项调节:降低峰值电流5~10a、提高送丝速度10%~15%、增大保护气流量2~3l/min;
12、当熔池温度低于目标温度下限时,同步执行两项调节:提高峰值电流、降低送丝速度;
13、通过多参数协同作用使熔池温度回落至目标区间。
14、优选的,在s2中,送丝速度与焊接行走速度保持固定比值,比值为1.2~1.5:1,该比值基于焊缝填充量与熔池体积的匹配关系确定,将焊缝余高稳定控制在0.1~0.3mm。
15、优选的,当焊接接头为管-管板角接环焊接头时,s2还包括位置联动补偿:焊枪运行至环焊转角位置时,峰值电流自动降低10%~15%,抵消转角处的热量累积效应。
16、优选的,在s3中,以500j/mm为分级阈值,根据累计线热输入分级控制冷却策略:
17、当累计线热输入≥500j/mm时,保护气延时吹扫8~10s,采用阶梯式冷却,先以保护气持续冷却至500℃以下,再转为自然空冷;
18、当累计线热输入<500j/mm时,保护气延时吹扫3~5s,直接自然空冷;
19、分级阈值通过焊接残余应力测试与晶间腐蚀敏感性试验标定。
20、优选的,在s3中,针对碳含量≤0.03%的低碳不锈钢,冷却速率控制在60~80℃/s,针对高碳不锈钢或含稳定化元素的镍基合金,冷却速率控制在40~60℃/s,使焊缝快速通过450~850℃晶间腐蚀敏化温度区间。
21、优选的,在s1中,待焊区域的清洁宽度与焊枪保护气罩宽度联动,清洁宽度为保护气罩宽度的1.2~1.5倍,去除待焊区域表面油污与氧化膜。
22、优选的,薄壁管的壁厚为0.4~1.2mm,薄壁管的材质为奥氏体不锈钢或镍基合金,焊接接头形式为对接接头或管-管板角接接头。
23、本发明提供了一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,与现有技术相比具备以下有益效果:
24、1、本发明,通过构建全流程三级联动控制体系,实现坡口制备、焊接过程与焊后冷却的参数协同匹配,有效消除工序脱节带来的参数偏差与质量波动,能够稳定控制熔池状态与焊缝成型,减少薄壁管焊接常见的各类缺陷,同时精准调控焊接热输入分布,降低管体焊接变形量,保障管束装配精度与换热运行的流体特性。
25、2、本发明,结合焊接累计热输入与材质特性匹配差异化冷却策略,可有效降低焊缝晶间腐蚀风险,提升焊缝整体耐蚀性能,延长换热冷凝器的服役周期,同时前置参数预匹配与过程自动联动调节的模式,省去人工反复调试参数的环节,提升焊接作业的效率与工艺一致性,适配换热冷凝器薄壁管的批量焊接生产需求。
1.一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,包括以下步骤:
2.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s1中,根据薄壁管壁厚t选择坡口形式:
3.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s1中,预匹配的初始焊接参数包括基值电流、峰值电流、送丝速度、正面保护气流量与背面充氩流量,映射关系以壁厚、材质、坡口形式为变量,以焊缝熔透性、成型质量为评价指标,通过正交试验标定生成。
4.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s2中,熔池温度的联动调节逻辑为:
5.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s2中,送丝速度与焊接行走速度保持固定比值,比值为1.2~1.5:1,该比值基于焊缝填充量与熔池体积的匹配关系确定,将焊缝余高稳定控制在0.1~0.3mm。
6.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,当焊接接头为管-管板角接环焊接头时,s2还包括位置联动补偿:焊枪运行至环焊转角位置时,峰值电流自动降低10%~15%,抵消转角处的热量累积效应。
7.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s3中,以500j/mm为分级阈值,根据累计线热输入分级控制冷却策略:
8.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s3中,针对碳含量≤0.03%的低碳不锈钢,冷却速率控制在60~80℃/s,针对高碳不锈钢或含稳定化元素的镍基合金,冷却速率控制在40~60℃/s,使焊缝快速通过450~850℃晶间腐蚀敏化温度区间。
9.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,在s1中,待焊区域的清洁宽度与焊枪保护气罩宽度联动,清洁宽度为保护气罩宽度的1.2~1.5倍,去除待焊区域表面油污与氧化膜。
10.根据权利要求1所述的一种用于焊接换热冷凝器薄壁管的氩弧焊焊制工艺,其特征在于,薄壁管的壁厚为0.4~1.2mm,薄壁管的材质为奥氏体不锈钢,焊接接头形式为对接接头。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com