
一种含多路送丝送粉一体等离子增材制造焊枪的制作方法
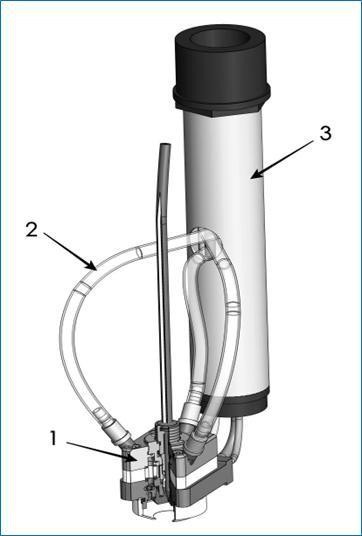
本发明涉及等离子增材制造、金属堆焊修复、金属表面改性,具体涉及一种含多路送丝送粉一体等离子增材制造焊枪,适用于重工阀门、风电塔筒、煤机配件、压力容器、模具的精密等离子增材成型与表面强化修复工艺。
背景技术:
1、等离子增材制造技术凭借热输入可控、熔覆层稀释率低、成型质量稳定、适配合金材料广泛的优势,被广泛应用于高端装备零部件的表面耐磨耐蚀改性与缺陷修复成型。等离子焊枪作为增材制造的核心执行部件,其结构设计直接决定物料供给精度、电弧稳定性、成型层质量与工艺适配性。
2、目前市面上常规等离子增材焊枪存在明显技术短板,严重制约高端复合增材工艺的发展:
3、功能模式单一,物料供给形式受限:传统焊枪多为单路送粉或单路送丝单一结构,无法同时实现多路丝材、多路粉末同步供给,仅能完成单一合金材料熔覆,无法制备梯度合金、复合合金涂层,难以满足高端零部件多性能复合强化需求。
4、丝粉结构分离,集成度低:现有丝粉复合焊枪多为外置分体式送丝、送粉结构,枪体布局松散,运动惯量大,自动化轨迹跟随精度差,且外置管路易干涉、易磨损,不适合复杂曲面、狭小空间精密增材作业。
5、通道相互干扰,成型缺陷多:部分改良型丝粉一体焊枪,送丝通道与送粉流道布局不合理,存在粉末窜堵丝道、丝材刮蹭粉道的问题,极易造成卡丝、堵粉、物料供给不均,导致增材层成分偏析、厚度不均、气孔疏松等缺陷。
6、可控性差,工艺灵活性不足:传统设备无法独立调控不同丝材、不同粉末的供给参数,多组分材料配比依赖人工后期调配,精度差、一致性低,无法实现自动化精准配比复合增材。
7、冷却与气路设计简陋:常规焊枪冷却覆盖区域有限,长时间大功率作业易出现枪体发热、喷嘴烧损、电弧漂移,气路稳压效果差,成型层易氧化,良品率低。
8、综上,现有技术缺乏一款多路送丝、多路送粉一体化集成、各通道独立可控、丝粉无干扰、适配多模式复合增材的等离子焊枪,无法满足高端装备梯度增材、复合合金强化、精准成型的工业化需求。
技术实现思路
1、本发明旨在解决现有等离子焊枪物料供给单一、丝粉结构分体、通道相互干扰、多组分成型可控性差、集成度低的技术缺陷,提供一种含多路送丝送粉一体等离子增材制造焊枪;实现多路独立送丝、多路独立送粉一体化集成,各通道独立调控、互不干涉,支持多丝、多粉、丝粉协同多种复合增材模式,提升增材层成分均匀性、成型精度与工艺适配性,适配高端零部件精密复合增材制造。
2、本发明技术方案:
3、本发明包括焊枪主体总成、多路独立送丝送粉总成、焊枪把总成。
4、优选地所述焊枪主体总成为枪体承载基体,包括焊丝密封胶塞、枪尾钨极顶丝、焊丝、空心钨极、密封圈1、钨极夹、密封圈2、瓷套、陶瓷聚中环、密封圈3、焊嘴、下铜块保护气嘴、陶瓷保护气体罩、上铜块套、送丝管送粉管接头、上铜块、绝缘块、下铜块组成,采用分段式绝缘密封结构,内部集成各类流道与安装腔体,外部设置快速装配接口;离子起弧导电组件,包括钨极夹、空心钨电极、绝缘隔离套、陶瓷聚中环,同轴装配于焊枪主体总成中心位置,用于产生等离子电弧热源;上铜块和下铜块内开通维弧等离子气路、主弧保护气路、主弧电路+进水路、维弧电路+出水路,分别为产生电弧和保护熔池;冷却水流道与水冷机连接,循环流经枪体发热核心区域与喷嘴部件,实现焊枪主体恒温冷却;焊嘴装配于枪体最前端,集成丝材导向孔、粉末聚焦喷孔、等离子喷孔,使多路丝材、多路粉末与等离子电弧同轴汇聚于同一熔覆焦点。
5、优选地,所述多路独立送丝送粉总成,包含空心钨极内中路独立送丝通道和2-4旁路独立送丝送粉通道、送丝导向嘴、送丝微调机构,旁路送丝通道相互独立、互不干涉,沿枪体周向均匀排布,可独立输送不同规格、不同材质的金属丝材;送粉分流稳压气路,旁路独立送粉流道、粉末聚焦喷口,送粉流道独立控料、独立通断,可同步或单独输送不同配比的合金粉末。
6、优选地,所述焊枪把总成,包括主弧电路+进水路接头、维弧电路+出水路接头、维弧等离子气路接头、主弧保护气路接头、焊枪把、焊枪把绝缘套、焊枪把波纹管连接接头。
7、优选地,所述焊枪主体总成,采用分段式绝缘密封结构,内部集成各类流道与安装腔体,开通维弧等离子气路、主弧保护气路、主弧电路+进水路、维弧电路+出水路,离子起弧导电组件,同轴装配于焊枪主体总成中心位置,用于产生等离子电弧和保护熔池;冷却水流道与水冷机连接,循环流经枪体发热核心区域与喷嘴部件,实现焊枪主体恒温冷却;焊嘴装配于枪体最前端,集成丝材导向孔、粉末聚焦喷孔、等离子喷孔,使多路丝材、多路粉末与等离子电弧同轴汇聚于同一熔覆焦点。
8、优选地,所述多路独立送丝送粉总成,包含空心钨极内中路独立送丝通道和2-4旁路独立送丝送粉通道,送丝导向嘴、送丝微调机构,旁路送丝通道相互独立、互不干涉,沿枪体周向均匀排布,可独立输送不同规格、不同材质的金属丝材;送粉分流稳压气路,旁路独立送粉流道、粉末聚焦喷口,送粉流道独立控料、独立通断,可同步或单独输送不同配比的合金粉末,每路送粉流道均配置独立流量调节阀与气路截止阀,可实现单路送粉、多路混粉、定量配比送粉,支持钴基、镍基、碳化钨复合粉末同步混熔增材。
9、优选地,焊嘴采用一体式精密铜质焊嘴,中心孔为等离子维弧喷孔和中心送丝孔,周向均匀分布送丝送粉末聚焦孔,所有出料孔位均朝向喷嘴中心焦点汇聚,保证多路物料精准进入等离子熔池。
10、优选地,维弧等离子气路为中心同轴进气结构,主弧保护气路为环形环绕进气结构,可在熔覆区域形成密闭惰性气体保护层,杜绝增材层氧化、气孔缺陷。
11、优选地,冷却水流道与水冷机连接,采用循环水冷结构,水冷流道全覆盖钨极工作区、气路腔体、喷嘴根部,持续带走枪体热量,适配长时间连续大功率增材作业。
12、优选地,焊枪把总成集成各路接口,实现气路、水路、电路快速对接,拆装便捷、密封性强,适配自动化机械手、变位机联动作业。
13、优选地,s1、设备装配调试:将多路送丝送粉一体等离子焊枪装配至自动化增材设备,接通水冷回路、气路、电路,调试各路送丝、送粉通道通畅无堵塞。
14、优选地,s2、工艺参数设定:根据工件增材需求,单独设定各路送丝速度、各路送粉流量、等离子电流、气路压力参数,匹配单材料成型或多组分复合成型工艺。
15、优选地,s3、预热起弧:开启水冷与惰性保护气路,启动等离子电源起弧,稳定等离子维弧形态。
16、优选地,s4、多路协同增材:根据预设工艺模式,启动单路多路送丝、单路多路送粉,实现丝粉单独熔覆、多丝复合熔覆、多粉混熔、丝粉协同复合增材。
17、优选地,s5、恒温成型冷却:增材过程中持续水冷恒温控温,成型后延时关闭保护气,缓慢冷却消除残余应力。
18、优选地,s6、收尾检测:熄弧停料,关闭各路气水路,完成增材加工,检测成型层致密度与成分均匀性。
19、优选地,多组分复合增材模式下,通过调节各路送丝、送粉的启停时序与供给配比,可制备梯度合金层、复合耐磨耐蚀层,实现工件表面性能梯度改性。
20、有益效果
21、一体化集成设计,集成度高、适配性强:
22、本发明将多路送丝、多路送粉、等离子热源、气路、水路高度集成于单一枪体,摒弃传统分体式外置结构,枪体体积小、运动惯量小,轨迹跟随精度高,适配复杂曲面、狭小空间精密增材作业,可直接对接自动化机械手、多轴变位机,适配工业化批量生产。
23、多通道独立可控,工艺灵活性极强:
24、设置多路独立送丝、送粉通道,各通道互不干涉、独立调控,可自由实现单料成型、多料配比复合成型,突破传统焊枪单一材料熔覆局限,可精准制备梯度合金、复合耐磨合金、耐蚀合金涂层,大幅拓宽等离子增材的材料体系与工艺场景。
25、物理隔离布局,彻底杜绝成型缺陷:
26、送丝通道与送粉流道交错独立布局,完全物理隔离,从结构上杜绝粉末卡堵丝道、丝材磨损粉道、物料偏析等问题,保证丝粉供给持续稳定,有效降低增材层气孔、疏松、成分不均等缺陷,大幅提升成型良品率。
27、全域冷却+稳压气路,作业稳定性高:
28、双层环形全域水冷全覆盖高温区域,持续恒温散热,支持长时间大功率连续作业,无喷嘴烧损、电弧漂移问题;分级稳压气路设计,电弧稳定性好、熔池保护充分,成型层致密度高、无氧化夹杂。
29、拆装便捷,工业化实用性强:
30、尾部一体化快速接口设计,气、水、电路快速对接拆装,维护便捷;结构密封性能优异,粉尘、水汽不易进入枪体内部,设备故障率低,适合重工、化工、电力等恶劣工况下的长期稳定作业。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com