
一种SkipVia深V孔跨层厚玻纤改善的镭射工艺方法与流程
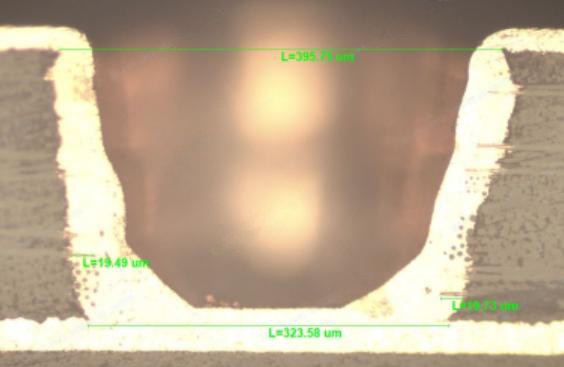
本发明涉及pcb盲孔镭射加工工艺,具体而言,涉及一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法。
背景技术:
1、现有网络适配器pcb产品常规设计1通4skipvia深v盲孔,叠构内层采用2116pp板材,该规格pp玻纤实测厚度约90±4μm,属于厚玻纤基材;产品设计mi孔径381μm,行业常规加工方案采用单一镭射绕烧叠孔工艺,镭射完成后配套等离子清洗、去棕化、除玻纤药水蚀刻流程。
2、现有工艺存在无法根除的结构性缺陷:单一绕烧模式激光能量均匀性差,针对2116pp厚玻纤切割能力不足,填孔后切片检测可见孔内密集多根玻纤向外突出,玻纤突出高度普遍达到25~50μm,超出企业内控标准≤25μm的要求。玻纤突出会造成盲孔孔壁粗糙、沉铜镀层断裂,引发沉铜分层、孔粗折镀等耐用性失效风险,直接导致产品良率下降、无法满足客户出货标准。
3、行业常规改善手段分为两类,均无法彻底解决问题:其一,仅调整单一绕烧镭射参数、提升叠孔绕烧次数,仅能小幅降低玻纤突出高度,无法稳定控制在25μm以内;其二,强化除玻纤药水蚀刻力度,容易造成盲孔基材过度腐蚀、孔径超差,破坏孔径比指标。同时,现有工艺镭射加工时长较长,批量生产效率偏低,且该单一绕烧工艺仅适配特定薄玻纤板材,无法兼容2313pp、3313pp等同类型厚玻纤基材,工艺通用性差。
4、综上,现有单一绕烧镭射加工方案存在厚玻纤切割不彻底、产品耐用性风险高、工艺通用性差、生产效率低等技术缺陷,亟需开发一种全新镭射加工工艺,解决skipvia深v孔厚玻纤突出问题。
技术实现思路
1、针对现有单一绕烧镭射工艺加工2116pp、2313pp、3313pp厚玻纤skipvia深v盲孔时,玻纤突出超标、沉铜耐用性差、工艺通用性弱、生产效率低的缺陷,本发明提供一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,通过多刀分步协同镭射加工,彻底切断孔内凸出厚玻纤、清除孔底残胶,稳定控制玻纤突出高度满足品质标准,同时提升加工效率、兼容多款厚玻纤pp基材,实现标准化批量生产。
2、本发明是这样实现的:
3、一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,包含镭射加工阶段,所述镭射加工阶段采用三把加工刀共用同一孔坐标,依次对pcb板执行三道镭射工序;三道镭射工序具体划分如下:
4、第一工序:绕烧开窗,采用常规镭射绕烧模式成型盲孔基础轮廓,搭建符合381μm设计孔径的基础孔型;
5、第二工序:多发直打修孔,采用镭射直打模式定向集中激光能量,切割孔壁、孔底向外凸出的厚玻纤;
6、第三工序:小脉宽绕烧修孔,采用小脉宽镭射绕烧模式精细化清扫孔底树脂残胶与切割后残留的玻纤碎屑;
7、完成上述三道镭射工序后,按照顺序依次执行等离子处理、去棕化、除玻纤药水蚀刻、填孔、沉铜、电镀完整pcb制程。
8、进一步地,本发明采用excellon标准镭射钻带实现三道镭射工序的设备自动化执行;三把加工刀依次连续排布于钻带刀具序列t15、t16、t17,三把刀具与上述三道镭射工序一一对应,其中t15刀具执行绕烧开窗工序,t16刀具执行多发直打修孔工序,t17刀具执行小脉宽绕烧修孔工序。
9、进一步地,镭射钻带内设置t502作为381μm孔径skipvia盲孔的总绕烧指令标识;t15、t16、t17三把加工刀全部绑定至t502指令下,三把刀具调用完全相同的盲孔xy坐标点位,钻带按照“绕烧开窗、多发直打修孔和小脉宽绕烧修孔”的工序先后顺序输出数控加工指令,驱动镭射机对同一个盲孔完成连续分步加工。
10、进一步地,pcb板执行三道镭射加工工序,在基板上加工形成孔径公差为±1mil的盲孔,且孔径比大于 0.7。
11、进一步地,完成三道镭射工序加工后的pcb板盲孔,依次执行三级品质验证:aoi全扫描检测、填孔切片金相检测、多批次耐用性测试验证。
12、其中,aoi全扫描检测覆盖板上全部加工盲孔,检测项目包含孔型偏移、孔壁残胶、孔底异物;
13、填孔切片检测为pcb盲孔填孔工序完成后制作金相切片,显微镜下观测玻纤突出高度与孔壁平整度;
14、多批次耐用性测试验证选取连续多批次量产样品开展pcb耐用性测试,检测沉铜层结合力、镀层弯折耐受性能,验证产品长期使用耐用性。
15、进一步地,本发明三道镭射工序可适配玻纤基材为2116pp、2313pp、3313pp中任意一种板材的跨层skipvia深v孔镭射加工,工艺通用性强。
16、进一步地,为满足孔径比>0.7的产品硬性设计要求,本发明采用4.3mm大光圈执行第二道多发直打修孔工序、第三道小脉宽绕烧修孔工序;利用第二工序集中能量的多发直打模式,切割大光圈能量分散带来的厚玻纤凸出问题,再配合第三道小脉宽绕烧修孔工序,完全清除大光圈加工过程中堆积在孔底的树脂残胶,兼顾孔径设计指标与孔内加工洁净度。
17、本发明的有益效果是:
18、品质改善效果显著,彻底解决厚玻纤突出耐用性缺陷:本发明通过“绕烧开窗成型+多发直打切割玻纤+小脉宽绕烧清残胶”三道工序协同加工,针对2116pp厚玻纤板材可稳定将电镀后玻纤突出控制在25μm以内,实测批量中位数19.37μm,无密集多根玻纤外露,完全消除玻纤毛刺引发的沉铜空洞、镀层断裂、孔粗折镀失效风险;配套aoi、切片、耐用性三级检测体系,可实现全流程品质管控,产品良率大幅提升。
19、无需新增设备投入,生产加工效率提升:本发明仅通过优化镭射钻带编程与激光工序组合,利用工厂现有镭射设备、等离子、除玻纤产线即可落地,无固定资产新增投入;同规格产品c/s双面镭射加工时长由优化前949s缩短至773s,加工效率提升22.7%,降低单件产品镭射加工工时成本,减少报废损耗带来的经济损失。
20、工艺通用性强,适配多款行业主流厚玻纤pp板材:本发明核心三步镭射协同加工逻辑不局限于2116pp基材,仅微调激光能量、脉宽配套参数,即可直接应用于2313pp、3313pp厚玻纤板材skipvia深v盲孔加工,无需针对每款板材重新开发全套工艺,大幅缩短新产品工艺开发周期,拓宽产线可承接产品范围,提升企业市场竞争力。
21、兼容大光圈加工条件,平衡孔径设计要求与孔内品质:现有工艺使用4.3mm大光圈满足孔径比>0.7指标时,会出现能量分散、玻纤切割不净、孔底残胶堆积双重缺陷;本发明依靠多发直打工序集中能量切断厚玻纤,搭配小脉宽绕烧精细化清胶,在不更换小光圈、不牺牲孔径比指标的前提下,同步实现玻纤去除与孔底洁净,适配客户各类孔径设计需求。
22、标准化程度高,可稳定批量量产:本发明通过标准化钻带t15/t16/t17分刀、t502统一指令绑定,加工动作、加工顺序、加工坐标完全固定,经过1批、3批、10批多批次量产验证,切片检测与耐用性测试均无异常,可直接导入工厂标准化生产流程,保障客户订单稳定交付。
1.一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,包括采用三把加工刀共用同一孔坐标依次对pcb板完成三道镭射工序的镭射加工阶段,三道所述镭射工序包括:
2.根据权利要求1所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述三道镭射工序采用excellon标准镭射钻带加工,三把加工刀依次排布在连续的钻带刀具序列上,三把加工刀与权利要求1的三道所述镭射工序一一对应。
3.根据权利要求2所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述镭射钻带内t502为381μm孔径skipvia盲孔的总绕烧指令标识,所述三把加工刀全部绑定至t502指令下,三把加工刀调用同一盲孔xy坐标点位,钻带按工序先后顺序输出加工指令,驱动镭射机依次完成绕烧开窗和修孔连续加工。
4.根据权利要求1所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述pcb板执行三道镭射加工工序,在基板上加工形成孔径公差为±1mil的盲孔,且孔径比大于 0.7。
5.根据权利要求4所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,对三道所述镭射工序加工后pcb板的盲孔执行aoi全扫描检测、填孔切片检测和多批次耐用性测试验证。
6.根据权利要求5所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述aoi全扫描检测覆盖全部加工盲孔,包括检测孔型偏移、孔壁残胶、孔底异物。
7.根据权利要求5所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述填孔切片检测对pcb板盲孔填孔后进行切片金相观测,检测玻纤突出和孔壁平整度。
8.根据权利要求5所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述多批次耐用性测试验证为多批次连续生产样品完成pcb耐用性测试,所述耐用性测试用于核查沉铜结合力、镀层弯折耐受能力。
9.根据权利要求1所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述玻纤基材为2116pp、2313pp或3313pp中任一种。
10.根据权利要求1所述的一种skipvia深v孔跨层厚玻纤改善的镭射工艺方法,其特征在于,所述镭射工序中第二工序和所述第三工序采用4.3mm大光圈镭射加工,利用所述第二工序中多发直打修孔工序,切割大光圈能量分散产生的厚玻纤;再配合第三工序中小脉宽绕烧修孔,彻底清除大光圈导致的孔底残胶。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com