
一种不锈钢与PMMA的激光焊接方法
本发明属于焊接,涉及一种不锈钢与pmma的激光焊接方法。
背景技术:
1、随着工业轻量化、节能化与绿色制造需求持续提升,金属与高分子复合材料的高效可靠连接成为电子、仪表、装饰等领域的关键技术方向。304不锈钢兼具优良结构强度、耐腐蚀性与加工性,聚甲基丙烯酸甲酯(pmma)具备优异光学性能、低密度与易成型特性,二者复合使用可在满足结构安全与使用性能的前提下,实现装备减重、降本与减排,在精密器件与功能结构件中应用前景广阔。但304不锈钢为金属无机材料,pmma为高分子有机材料,二者物理化学性质差异显著,界面相容性差、结合力弱,直接连接难以形成高强度、高稳定性接头,成为制约其规模化应用的核心瓶颈。
2、目前,304不锈钢与pmma的连接主要采用胶接、机械连接、热焊接与激光焊接等,胶接工艺依赖胶粘剂涂布与室温/加热固化,通过胶粘剂浸润与粘附实现连接,机械连接通过打孔、铆接、螺栓紧固等方式实现机械固定,热焊接依靠局部热作用使高分子熔融与金属结合,但胶接、机械连接与热焊接均存在热损伤大、接头强度不足、适配性差等问题,因此,激光焊接凭借能量密度高、焊接速度快、热影响区小以及易于实现自动化智能化焊接的优势,激光焊接已成为304不锈钢与pmma异种材料连接的优选方案,被逐步应用于该类材料的连接作业中。
3、然而,由于激光焊接在直接连接304不锈钢与pmma时,界面熔融结合状态不佳、界面结合薄弱,易造成焊缝内部易产生气孔缺陷,导致焊接接头强度偏低、使用稳定性差,难以满足工业应用对连接接头的高性能要求。
技术实现思路
1、本发明的目的在于提供一种不锈钢与pmma的激光焊接方法,能够减少焊缝缺陷与界面结合薄弱问题,避免了焊缝内部产生气孔的缺陷,提升了焊接接头强度与使用稳定性。
2、为实现上述目的,本发明提供的技术方案如下:
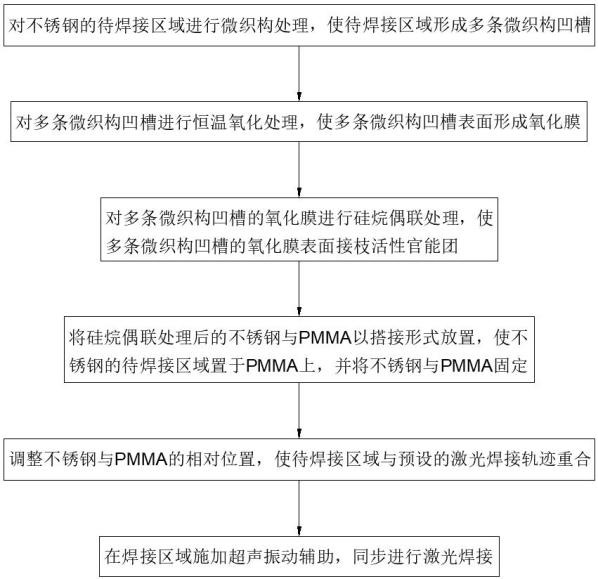
3、一种不锈钢与pmma的激光焊接方法,包含以下步骤:
4、对不锈钢的待焊接区域进行微织构处理,使待焊接区域形成多条微织构凹槽。
5、对多条微织构凹槽进行恒温氧化处理,使多条微织构凹槽表面形成氧化膜。
6、对多条微织构凹槽的氧化膜进行硅烷偶联处理,使多条微织构凹槽的氧化膜表面接枝活性官能团。
7、将硅烷偶联处理后的不锈钢与pmma以搭接形式放置,使不锈钢的待焊接区域置于pmma上,并将不锈钢与pmma固定。
8、调整不锈钢与pmma的相对位置,使待焊接区域与预设的激光焊接轨迹重合。
9、在焊接区域施加超声振动辅助,同步进行激光焊接。
10、本发明的特点还在于:
11、其中微织构处理采用飞秒激光进行处理。
12、其中多条微织构凹槽相互平行,每条微织构凹槽的深度为100μm~130μm、宽度为30μm~40μm。
13、其中恒温氧化处理的温度为240℃~255℃、时间为90min~100min。
14、其中硅烷偶联处理采用kh550硅烷偶联剂溶液进行处理,kh550硅烷偶联剂溶液的配比为去离子水:酒精:硅烷偶联剂=(9.8~9.5):90:(0.2~0.5)。
15、其中硅烷偶联处理的处理时间为10min~20min。
16、其中对多条微织构凹槽的氧化膜进行硅烷偶联处理后,再进行固化处理,固化处理的温度为90℃~100℃、时间为8min~12min。
17、其中对不锈钢的待焊接区域进行微织构处理前后分别,用酒精对不锈钢的待焊接区域进行清洗。
18、其中调整不锈钢与pmma的相对位置时,通过红光预览调整不锈钢与pmma的位置,使待焊部位与经校准后的红光焊接轨迹重合。
19、其中超声振动的振幅为3μm~5μm、频率为4×10³hz~4.2×10³hz。
20、本发明的一种不锈钢与pmma的激光焊接方法具有以下优点:
21、本发明通过微织构处理在不锈钢表面形成多条微织构凹槽,结合恒温氧化处理在凹槽表面形成氧化膜,再经硅烷偶联处理在氧化膜表面接枝活性官能团,配合搭接放置、位置调整及超声振动辅助下的激光焊接,能够显著改善不锈钢与pmma异种材料之间的界面结合状态,有效减少焊缝内部气泡缺陷,形成具有机械锚固与化学键合协同增强作用的稳定焊接接头,获得横截面微观形貌致密、界面结合良好的焊接结构,使焊接接头强度大幅提升,实现了不锈钢与pmma的高强度、高稳定性激光焊接连接,满足了工业应用对连接接头的高性能要求。
1.一种不锈钢与pmma的激光焊接方法,其特征在于,包含以下步骤:
2.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,所述微织构处理采用飞秒激光进行处理。
3.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,多条所述微织构凹槽相互平行,每条所述微织构凹槽的深度为100μm~130μm、宽度为30μm~40μm。
4.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,所述恒温氧化处理的温度为240℃~255℃、时间为90min~100min。
5.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,所述硅烷偶联处理采用kh550硅烷偶联剂溶液进行处理,kh550硅烷偶联剂溶液的配比为去离子水:酒精:硅烷偶联剂=(9.8~9.5):90:(0.2~0.5)。
6.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,所述硅烷偶联处理的处理时间为10min~20min。
7.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,对多条微织构凹槽的氧化膜进行硅烷偶联处理后,再进行固化处理,所述固化处理的温度为90℃~100℃、时间为8min~12min。
8.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,对不锈钢的待焊接区域进行微织构处理前后分别,用酒精对不锈钢的待焊接区域进行清洗。
9.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,调整不锈钢与pmma的相对位置时,通过红光预览调整不锈钢与pmma的位置,使待焊部位与经校准后的红光焊接轨迹重合。
10.根据权利要求1所述的一种不锈钢与pmma的激光焊接方法,其特征在于,所述超声振动的振幅为3μm~5μm、频率为4×10³hz~4.2×10³hz。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com