
一种镍基粘带钎料和其在钎焊连接不锈钢中的应用的制作方法
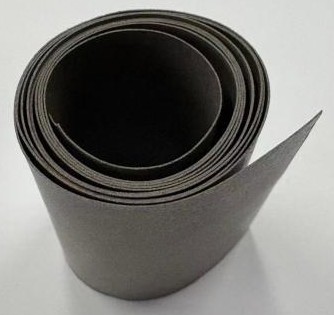
本发明属于焊接,尤其涉及一种镍基粘带钎料和其在钎焊连接不锈钢中的应用。
背景技术:
1、镍基钎料因具备优异的高温强度、抗氧化性能、耐腐蚀性以及良好的钎焊工艺性,是高温环境下构件连接的核心材料,其中bni-2、bni-5、bni-7等系列镍基钎料已成为航空航天、石油化工、电力等领域关键部件钎焊的首选材料。
2、传统镍基钎料为满足钎焊温度要求,通常会添加b、si、p等降熔元素,这类元素的加入虽能有效降低钎料熔点,但会显著增加钎料的脆性,导致镍基钎料无法直接通过轧制、拉拔等塑性加工方式制成带状,只能以粉末、膏体等形态供应。然而,粉末状镍基钎料在使用过程中存在涂覆不均匀、钎料流失严重、接头定位困难、用量难以精准控制等问题;膏体状镍基钎料则存在粘结剂含量高、焊后残留多、易产生气孔、接头强度下降等缺陷,难以满足精密部件的钎焊需求。
3、为解决上述问题,现有技术中出现了将镍基钎料粉与粘结剂混合制成粘带的技术,即镍基粘带钎料,其能够实现钎料的精准定位、均匀贴覆,适配钎焊生产线,提升钎焊效率和接头质量。但目前已有的镍基粘带钎料仍存在诸多技术瓶颈,难以满足高端装备对钎焊接头的高性能要求,具体缺陷如下:
4、(1)粘结剂残留问题突出:现有镍基粘带多采用单一丙烯酸类、酚醛类粘结剂,这类粘结剂在钎焊过程中热分解不彻底,会残留碳、树脂残渣等杂质,这些杂质与钎料中的b、si等元素反应形成脆性化合物,导致钎焊接头脆化、韧性下降,同时残留杂 质还会增加接头气孔率,降低接头的密封性和耐腐蚀性。
5、(2)韧性与钎料纯度失衡:为保证粘带的柔韧性,便于卷曲、冲裁和使用,通常需要提高粘结剂的含量,但过高的粘结剂含量会降低钎料的有效成分比例,导致钎料润湿性下降、钎焊强度不足;若降低粘结剂含量,虽能提升钎料纯度,但粘带会变得脆硬,易断裂、无法冲裁复杂形状,难以适配实际生产需求。
6、(3)制备工艺不完善:镍基粘带现有制备工艺尚不完善,行业内大多沿用传统常规人工辊压成型搭配自然风干的生产模式。该方式成型精度差,物料贴合均匀度难以把控,风干效率低且固化效果不均,易造成粘带内部应力分布不均,最终导致成品韧性不足、钎焊后残留物偏多,整体产品品质与生产效率均难以满足高端钎焊领域使用需求。
7、因此,研发一种能够解决上述缺陷的高韧低残镍基粘带钎料成为本领域当前亟待解决的技术问题。
技术实现思路
1、基于上述技术问题,本发明提供了一种镍基粘带钎料和其在钎焊连接不锈钢中的应用,通过对镍基粘带钎料中的焊膏成分进行设计和选择,制得了一种成分均匀、兼具韧性与塑性,且厚度均匀、尺寸可控的预成型镍基粘带钎料,其可直接贴覆于平面、曲面与垂直面以适配各类焊接工况,也可后续加工为环、片、框等多种形态以适配不同焊接形式,具有在钎焊过程中钎料不易氧化、粘接剂可挥发,焊后无碳残余,接头强度提高等优点。
2、本发明提出的一种镍基粘带钎料用焊膏,按质量百分比计包括70-90wt%的镍基钎料粉和10-30wt%的粘接剂;
3、所述粘接剂按质量百分比计包括40-60wt%的苯乙烯-甲基丙烯酸甲酯共聚物和40-60wt%的有机溶剂,以及外加粘接剂总质量10-30wt%的增塑剂。
4、本发明中,以苯乙烯-甲基丙烯酸甲酯共聚物(smma)作为粘接剂主成分,其与镍基钎料粉相容性好、稳定性优异,可起到较低温度下热固化定型作用、较高温度下分解无碳残余;搭配增塑剂,能够提升粘接剂的柔韧性,避免膏体开裂,进一步提高膏体的储存稳定性和涂覆性。
5、优选地,所述镍基钎料粉为bni-2钎料粉末,其粒度为200-325目。
6、优选地,所述bni-2钎料粉末的化学成分按质量百分比计包括cr:6-8%、si:4-5%、b:2.75-3.5%、fe:2.5-3.5%,余量为ni。
7、优选地,所述有机溶剂为酯类溶剂或酮类溶剂,具体为乙酸乙酯、乙酸丁酯或丁酮中的至少一种。
8、本发明中,乙酸乙酯、乙酸丁酯或丁酮等溶剂挥发性高,当用于制备镍基粘带时,可辅助烘干,干的快。
9、优选地,所述增塑剂为邻苯二甲酸二辛脂、三乙酸甘油酯或癸二酸二丁酯中的至少一种。
10、优选地,所述粘接剂按质量百分比计还包括0.1-2wt%的增粘树脂,其为甲基丙烯酸甲酯-乙烯基咪唑季铵盐共聚物。
11、本发明中,增粘树脂实质为包含咪唑季铵盐的聚丙烯酸酯,一方面,咪唑季铵盐可以增强焊膏对不锈钢的附着性能,进一步确保了钎焊过程中膏状钎料与焊接母材不会发生位移,保证了焊接稳定性;另一方面,聚丙烯酸酯能够与smma良好相容,同样起到较低温度下热固化定型作用、较高温度下分解后无残留的效果。
12、优选地,所述焊膏是通过下述方法制备而成:
13、s1、将有机溶剂中分次加入苯乙烯-甲基丙烯酸甲酯共聚物,每次加入量不超过苯乙烯-甲基丙烯酸甲酯共聚物总质量的20%,不断搅拌直至苯乙烯-甲基丙烯酸甲酯共聚物完全溶解,再加入增塑剂,搅拌混匀后,得到粘接剂;
14、s2、将所述粘接剂中再分次加入镍基钎料粉,每次加入量不超过镍基钎料粉总质量的15%,不断搅拌直至镍基钎料粉完全分散,即得到所述焊膏。
15、优选地,步骤s1中,所述搅拌速率为100-300r/min;步骤s2中,所述搅拌时间为30-100min。
16、本发明提出一种镍基粘带钎料,其是将上述焊膏经涂布或辊压成带状后制得。
17、优选地,所述涂布包括:将所述焊膏采用逗号辊压涂布于离型纸上,经过烘箱干燥后,再进一步辊轮滚轧,制成厚度不高于0.5mm的镍基粘带钎料。
18、优选地,所述辊压包括:将所述焊膏置于离型纸上,采用辊轧机对被离型纸隔离的膏状钎料进行轧制,制得厚度不低于0.5mm的镍基粘带钎料。
19、本发明中,可根据膏状钎料的浓稠状态确定成型方法,若膏状钎料浓如面团可辊压成0.5mm以上厚款镍基粘带,若膏状钎料相对较稀可涂布成0.5mm以下的薄款镍基粘带,可根据实际钎焊需求调整配比,可适配钎焊间隙、厚薄件钎焊的要求,适配性广泛。
20、本发明中,离型纸可选择为硅纸,硅纸主要用于对镍基粘带起保护作用,也可防止镍基粘带粘连;使用时裁剪成合适尺寸,撕掉有硅纸,镍基粘带粘覆于不锈钢表面。
21、本发明同时提出一种上述镍基粘带钎料在钎焊连接不锈钢中的应用,包括:
22、将所述镍基粘带钎料裁剪成适配形状并贴附于不锈钢母材的待焊面上,之后再在真空条件下进行钎焊连接。
23、本发明中,镍基粘带钎料常温干燥环境下即可保存,使用时贴覆即可进行真空钎焊,装夹简单;其相比于镍焊膏储存和使用方便,因为镍焊膏通过点胶或涂覆后需要烘干,而镍基粘带贴覆即可。
24、优选地,所述钎焊连接包括:先以10-15℃/min的速率升温至500-600℃,保温20-35min,使粘接剂充分受热分解,排胶后,再升温至1000-1100℃,保温20-35min,进行冶金结合,最后以4-6℃/min的速率冷却至600-700℃,并随炉冷却至室温。
25、本发明与现有技术相比,具有以下有益效果:
26、(1)配方简单、原料易得:本发明的粘接剂仅采用苯乙烯-甲基丙烯酸甲酯共聚物(smma)、有机溶剂(乙酸乙酯)和增塑剂(邻苯二甲酸二辛脂)三种核心组分,无需添加额外的表面活性剂、润滑剂等助剂,原料种类少、易获取,大幅降低了生产成本和配方复杂度,同时避免了多余助剂对钎焊质量的影响。
27、(2)相容性好、稳定性优异:smma与有机溶剂(乙酸乙酯)具有良好的互溶性,制备的粘接剂基础液透明均匀,与bni-2钎料粉末的相容性极佳,使bni-2粉末之间相互粘连形成一个整体,有利于镍基粘带成型;邻苯二甲酸二辛脂的添加的能够提升粘接剂的柔韧性,避免钎料开裂,进一步提高镍基粘带钎料的储存稳定性和涂覆性。
28、(3)涂覆性优良、适配性广:本发明通过优化粘接剂与bni-2粉末的配比区间(10%-30%粘接剂+70%-90% bni-2粉末),可根据实际钎焊需求调整配比,既能满足大面积刷涂、复杂面涂覆的需求,也能适配精密间隙、薄件钎焊的要求,适配性广泛。
29、(4)钎焊性能稳定:本发明镍基粘带钎料在钎焊过程中,乙酸乙酯快速挥发,无残留、无多余挥发物,smma形成的膜层能够有效固定bni-2粉末,确保钎焊过程中粉末均匀分布,钎焊后焊缝强度高、耐高温、耐腐蚀性优良,焊缝色泽与不锈钢、高温合金一致性好,符合高端钎焊需求。
30、(5)制备工艺简便、易于量产:本发明制备过程无需高温、高压设备,常温搅拌即可完成,操作简单、步骤清晰,易于控制,能够实现规模化量产,适合工业生产应用。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com